商机详情 -
黑龙江反渗透纯水设备
化妆品生产,尤其是精华液、爽肤水、乳液等护肤品的生产,对水质的要求较高。水中的微生物、重金属和有机物可能会导致化妆品变质、产生异味,甚至对人体皮肤造成伤害。合鑫为某化妆品企业定制的 15T/H 纯水设备,采用 “预处理 + 双级反渗透 + EDI + 紫外线 + 0.22μm 终端过滤” 工艺,产水微生物<1CFU/ml,重金属离子<0.01ppb。设备还配备定期循环消毒功能,确保水质始终安全可靠。该企业使用该设备后,产品的稳定性和安全性大幅提升,过敏率下降 60%,消费者投诉减少 80%,产品销量明显增长。CEDI 连续除盐,确保水质稳定如一。黑龙江反渗透纯水设备
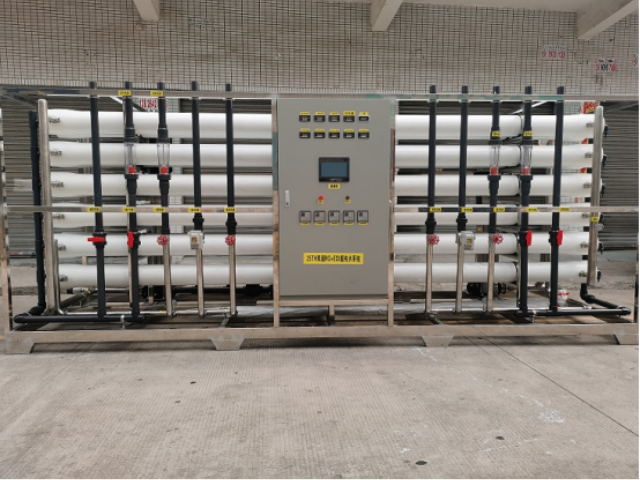
设备的节能设计是合鑫纯水设备的一大亮点。通过采用高效的反渗透膜元件和变频水泵,降低了设备运行过程中的能耗。反渗透系统配备能量回收装置,将浓水的压力转化为动力,减少水泵的能耗,相比传统设备节能30%以上。此外,合鑫纯水设备还具备自动冲洗功能,在设备停机或运行一定时间后,自动对反渗透膜进行冲洗,防止污染物在膜表面沉积,延长膜元件的使用寿命,降低了维护成本。在食品饮料行业,合鑫纯水设备为产品的品质和安全提供了有力保障。纯水作为食品饮料生产的重要原料,其质量直接影响产品的口感和稳定性。合鑫纯水设备生产的纯水能够有效去除水中的异味、色素和微生物,使食品饮料的口感更加。同时,设备采用食品级材料,确保水质安全无毒。某饮料企业使用该设备后,产品的口感得到消费者一致好评,产品的保质期也因水质的改善而延长,提升了企业的市场竞争力。 梅州全自动纯水设备纳滤膜特性,使合鑫纳滤设备实现选择性过滤。
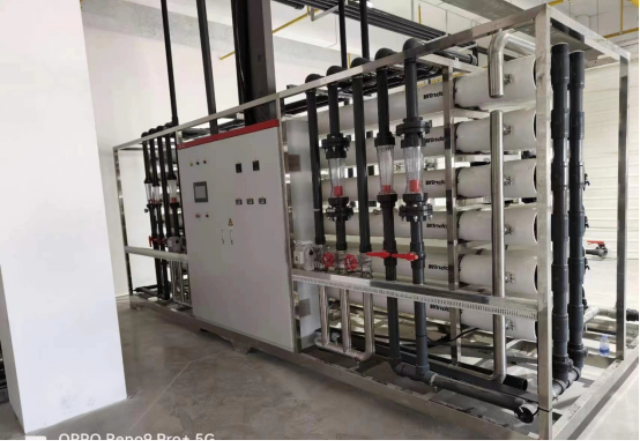
在纯水设备的材质与质量保障方面,设备的材质直接影响其性能和使用寿命。东莞市合鑫水处理科技有限公司生产的纯水设备,主体采用度耐腐蚀的不锈钢或食品级工程塑料材质,具有良好的抗压、抗腐蚀性能,能够适应不同水质和使用环境。设备内部的反渗透膜、离子交换树脂等部件均选用国际品牌产品,性能稳定可靠,使用寿命长。在生产过程中,严格把控每一个环节的质量,从原材料采购到设备组装、检测,都遵循严格的质量标准。公司通过了 ISO9001 质量管理体系认证,确保每一台设备都具有可靠的质量和稳定的性能。公司还为设备提供质量保证服务,在质保期内,如因设备质量问题出现故障,提供维修和更换服务。
在工业循环冷却系统中,使用纯水作为补充水可以有效减少管道和设备的结垢、腐蚀问题,提高冷却效率,延长设备使用寿命。合鑫为某钢铁企业设计的 80T/H 纯水设备,采用 “预处理 + 反渗透 + 阻垢剂投加” 工艺,将原水硬度从 300mg/L 降至 5mg/L 以下,有效防止碳酸钙、硫酸钙等水垢的形成。设备配备在线水质监测仪,可实时检测电导率、pH 值、硬度等参数,并根据水质变化自动调节阻垢剂投加量。该钢铁企业使用后,循环水泵的故障率下降 80%,冷却塔的清洗周期从 3 个月延长至 1 年,每年节约设备维护成本超 120 万元,同时提高了生产效率。超滤设备高效处理大量原水。
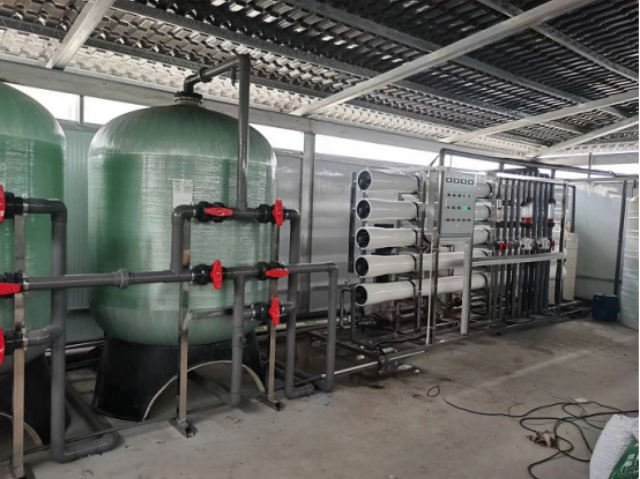
在电镀行业,电镀过程中对水质要求严格,水中的杂质会影响电镀层的质量和外观,如出现麻点、毛刺、色差等问题。纯水设备为电镀生产提供高质量的纯水,用于电镀液的配制、镀件的漂洗等环节,可提高电镀产品的质量和合格率,减少不良品率,同时降低电镀废水处理成本。合鑫水处理科技针对电镀行业需求,研发的纯水设备具有较强的抗污染能力,能有效去除水中的各种污染物。设备采用耐腐蚀性材料,适应电镀生产环境的特殊要求,且运行稳定可靠,出水水质满足电镀工艺要求。某电镀厂使用合鑫科技的纯水设备后,电镀产品的质量显著提高,不良品率从 10% 降低至 3%,每年节约成本数十万元。合鑫组合设备,满足化工行业用水需求。黑龙江反渗透纯水设备
合鑫组合设备,满足电子工业超纯水需求。黑龙江反渗透纯水设备
电子芯片制造、线路板生产对纯水水质要求严苛,微量杂质都会影响产品性能。合鑫为某半导体企业定制的50T/H纯水系统,采用双级反渗透+EDI(电去离子)工艺,产水电阻率稳定在15MΩ・cm以上,TOC(总有机碳)<10ppb,颗粒度(≥μm)<100个/ml。设备配备PLC智能控制系统,可实时监测压力、流量、电导率等12项参数,并自动调节运行状态。自2023年投产以来,该企业芯片良品率从92%提升至,年减少次品损失超800万元。依据GMP标准,医药制剂、注射用水需严格控制微生物与内。合鑫为某制药厂设计的20T/H纯水设备,采用“预处理+双级反渗透+EDI+臭氧杀菌+μm终端过滤”工艺,产水符合《中国药典》纯化水要求,微生物<10CFU/100ml,内<。设备管道采用316L不锈钢材质,内壁抛光处理(Ra≤μm),配备CIP自动清洗与SIP在线灭菌系统,有效防止微生物滋生。该厂使用后,药品生产批次合格率提升至100%,顺利通过FDA认证。 黑龙江反渗透纯水设备