商机详情 -
组装式废水设备
东莞市合鑫水处理科技有限公司的应急废水处理设备为企业突发废水超标问题提供快速解决方案。企业生产过程中可能因设备故障、工艺波动等导致废水超标排放,应急处理设备可快速部署,通过移动一体化设计实现即时处理。设备集成预处理、混凝、过滤等单元,能快速降低废水中的 COD、悬浮物等指标,避免超标排放风险。公司提供 24 小时应急响应服务,专业团队迅速到场调试设备,同时协助排查超标原因,制定长效解决方案,为企业环保安全提供双重保障。橡胶废水设备处理橡胶加工污水,去除悬浮物和胶体。组装式废水设备
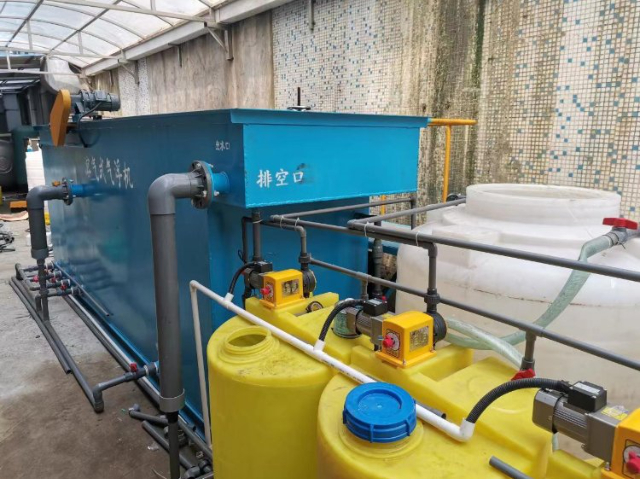
化工废水处理设备的化学沉淀系统是去除重金属的工艺,东莞市合鑫水处理科技有限公司在重金属去除技术上表现突出。系统根据废水中重金属的种类(如铬、镍、铜等)投加针对性的螯合剂或沉淀剂,通过化学反应形成难溶沉淀物,再经沉淀池或过滤单元分离。例如,处理含铬废水时,先投加还原剂将六价铬还原为三价铬,再投加氢氧化钙调节pH值至8-9,形成氢氧化铬沉淀,去除率达;处理含镍废水时,采用硫化钠沉淀法,生成硫化镍沉淀物,镍离子浓度可从100mg/L降至以下。某电镀厂采用合鑫的化学沉淀系统后,重金属排放浓度远低于国家标准限值,每年减少环保风险的同时,还通过污泥脱水回收金属资源,实现了“变废为宝”。这种对化学处理技术的应用,体现了公司“工程设计到设备制造”的一体化优势。 组装式废水设备医院废水设备严格消毒杀菌,杜绝病菌传播,保障公共卫生安全。
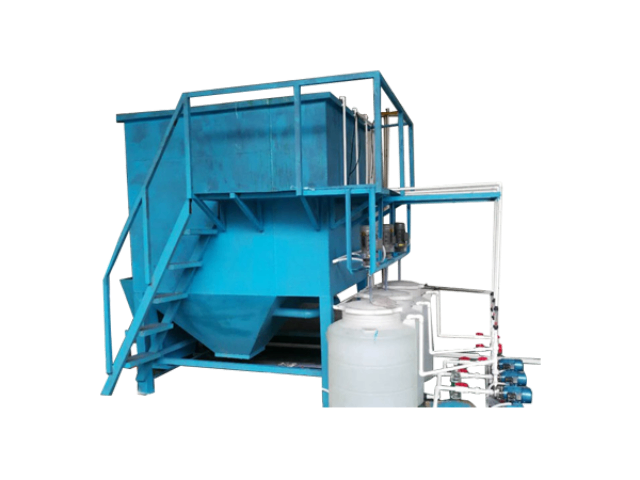
餐饮废水含有大量油脂、食物残渣、悬浮物和有机物,易产生异味,堵塞下水道。合鑫为某商业综合体设计的餐饮废水处理设备,采用 “隔油池 + 气浮 + 生物处理 + 过滤” 工艺。隔油池分离大部分油脂,气浮装置进一步去除细小油滴和悬浮物;生物处理采用 MBBR(移动床生物膜反应器)降解有机物;通过石英砂和活性炭过滤去除残余杂质。设备处理规模为 100m³/d,出水油脂含量低于 10mg/L,COD 从 1500mg/L 降至 120mg/L 以下,满足《污水排入城镇下水道水质标准》。商业综合体使用后,有效解决了餐饮废水污染和管道堵塞问题,降低了污水处理成本。
东莞市合鑫水处理科技有限公司的废水处理设备为新能源行业绿色发展提供环保支撑。新能源企业生产过程中产生的废水含特定污染物,如电池生产废水含重金属和有机物,处理要求严苛。公司针对新能源行业废水特性,定制“分类收集+分质处理”方案,通过预处理单元去除特征污染物,再经生化和深度处理确保达标。设备运行稳定可靠,满足新能源企业高环保标准要求,助力企业在绿色转型中抢占先机,实现可持续发展。在化工行业废水处理中,东莞市合鑫水处理科技有限公司的废水设备以“抗冲击、高效稳定”著称。化工废水水质水量波动大,含有毒有害有机物,对处理设备耐受性要求高,公司设备采用耐腐蚀材质制造,重点处理单元具备抗冲击负荷能力。通过优化工艺设计,设置缓冲调节池平衡水质水量波动,采用高效生化菌种增强有毒物质降解能力,确保设备在复杂工况下稳定运行。公司技术团队全程跟踪服务,根据生产工艺调整优化处理方案,保障废水稳定达标。 农药制剂废水设备处理制剂污水,分解农药成分和助剂。
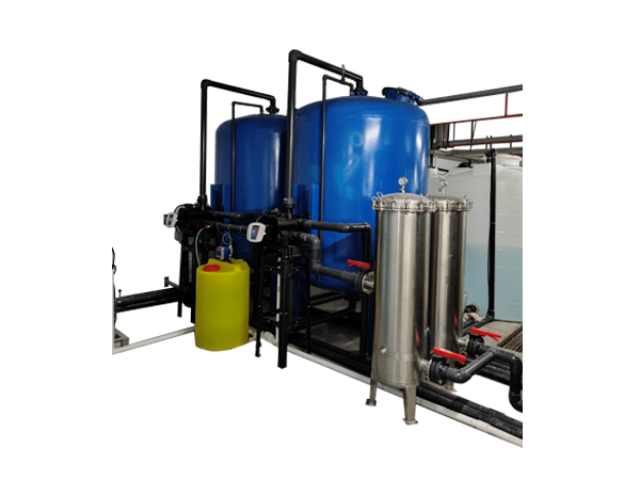
食品加工废水含有大量有机物(如蛋白质、油脂、糖类)、悬浮物和微生物,易发臭。合鑫为某肉制品加工厂设计的废水处理设备,采用 “格栅 + 隔油池 + 气浮 + 厌氧消化 + 好氧处理” 工艺。格栅去除大颗粒杂质,隔油池和气浮装置分离油脂;厌氧消化池利用微生物降解有机物并产生沼气,实现能源回收;好氧处理进一步降解残余污染物。设备处理能力为 400m³/d,出水 COD 从 2000mg/L 降至 150mg/L 以下,悬浮物含量低于 30mg/L,符合《污水综合排放标准》。该厂使用后,每年产生沼气约 10 万立方米,可用于厂区供热,降低能源成本,同时减少了废水对周边环境的污染。淀粉发酵废水设备处理发酵污水,去除糖类和有机物。组装式废水设备
制革脱脂废水设备处理脱脂污水,去除油脂和有机物。组装式废水设备
皮革废水含有大量有机物、悬浮物、重金属(如铬)和硫化物,具有高 COD、高氨氮、高色度的特点。合鑫为某皮革厂设计的废水处理设备,采用 “预处理 + 化学沉淀 + 生物处理 + 膜分离” 工艺。预处理通过格栅、沉砂池去除大颗粒杂质,再经硫化物沉淀法去除硫化物;化学沉淀投加石灰乳去除重金属铬;生物处理采用 A²/O(厌氧 - 缺氧 - 好氧)工艺降解有机物和氨氮;膜分离采用超滤和纳滤进一步净化水质。设备处理规模为 250m³/d,出水 COD 从 4000mg/L 降至 120mg/L 以下,铬离子浓度低于 0.5mg/L,满足《制革及毛皮加工工业水污染物排放标准》。该厂使用后,重金属和有机物排放量大幅减少,周边土壤和地下水污染风险明显降低。组装式废水设备