商机详情 -
青海废水设备服务
屠宰废水含有大量血液、油脂、碎肉、毛发等有机物和悬浮物,具有高 COD、高氨氮、易发臭的特点。合鑫为某屠宰场设计的废水处理设备,采用 “预处理 + 厌氧处理 + 好氧处理 + 深度处理” 工艺。预处理通过格栅、沉砂池去除大颗粒杂质,隔油池分离油脂;厌氧处理采用水解酸化池提高废水可生化性;好氧处理采用 SBR(序批式活性污泥法)工艺降解有机物和氨氮;深度处理通过混凝沉淀和过滤去除残余污染物。设备处理能力为 200m³/d,出水 COD 从 4000mg/L 降至 120mg/L 以下,氨氮从 200mg/L 降至 25mg/L 以下,满足《肉类加工工业水污染物排放标准》。屠宰场使用后,减少了对周边环境的恶臭污染,处理后的污泥可制成有机肥料,实现了废弃物的资源化利用。造纸废水设备处理高浓度黑液,有效去除木质素等污染物。青海废水设备服务
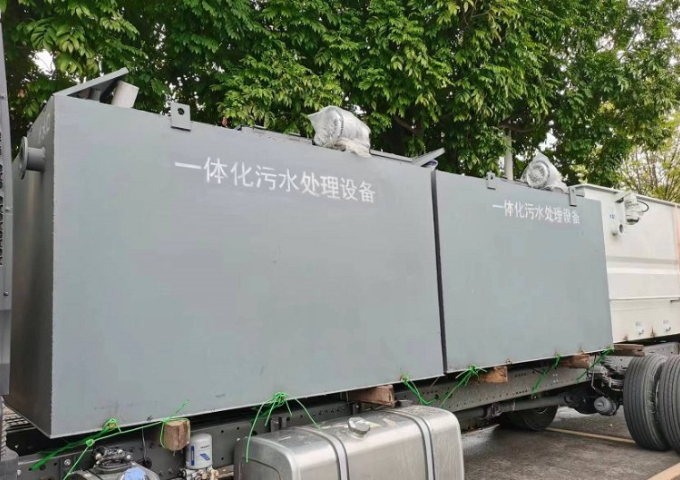
电子工业废水中主要含有重金属(如铅、汞、砷)、酸碱废液和氟化物等污染物。合鑫为某半导体制造企业打造的废水处理设备,采用 “分类收集 + 中和反应 + 重金属捕捉 + 反渗透” 工艺。针对不同类型废水进行分类收集,酸性废水和碱性废水通过中和池调节 pH 值;利用重金属捕捉剂与重金属离子生成稳定络合物沉淀;再通过反渗透膜进行深度脱盐处理。设备处理规模为 300m³/d,处理后重金属离子浓度均低于 0.1mg/L,pH 值稳定在 6 - 9 之间,达到《电子工业水污染物排放标准》。企业使用后,重金属污染物减排量达 90%,处理后的水可回用于冷却系统,年节约成本 50 万元。青海废水设备服务化工废水设备应对复杂化工污水,分解有毒有害物质。
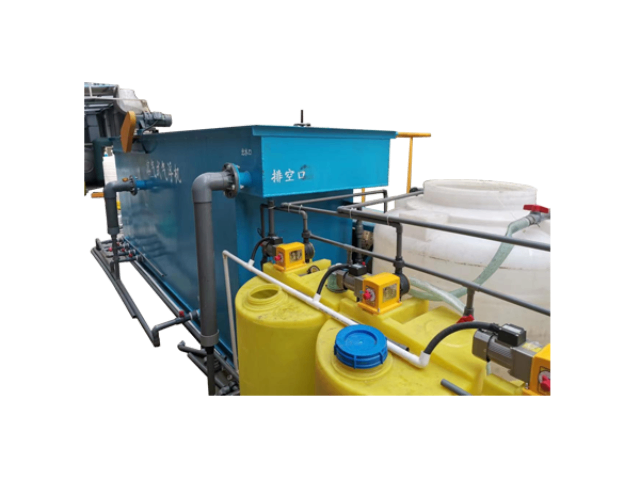
废水处理设备的自动化运维平台是提升管理效率的创新手段,东莞市合鑫水处理科技有限公司将物联网技术融入设备管理。平台通过传感器实时采集设备运行数据(如处理水量、能耗、药剂消耗量等),并上传至云端服务器,管理人员可通过电脑或手机APP查看设备状态、生成运行报表、接收故障预警。例如,当检测到水泵电流异常时,平台会立即推送报警信息并提示可能的故障原因(如叶轮堵塞、轴承磨损等),技术人员可携带针对性工具前往维修,缩短故障处理时间。某工业园区的集中式废水处理项目中,该平台使设备的平均故障处理时间从4小时缩短至小时,年减少因停机导致的生产损失50万元。这种“智能化+远程化”的管理模式,体现了公司“技术创新驱动发展”的理念,也为客户提供了更高效的运维体验。
食品添加剂生产废水含有大量有机物、无机盐和微量有毒物质,具有 COD 高、成分复杂的特点。合鑫为某食品添加剂厂设计的废水处理设备,采用 “预处理 + UASB + 生物接触氧化 + 混凝沉淀” 工艺。预处理通过格栅、沉砂池去除悬浮物,调节池均化水质;UASB 反应器降解大部分有机物;生物接触氧化进一步净化水质;混凝沉淀去除残余悬浮物和胶体。设备处理能力为 120m³/d,出水 COD 从 2500mg/L 降至 100mg/L 以下,满足《污水综合排放标准》。食品添加剂厂使用后,实现了废水达标排放,保护了周边水环境。制药提取废水设备处理提取污水,去除有效成分和杂质。
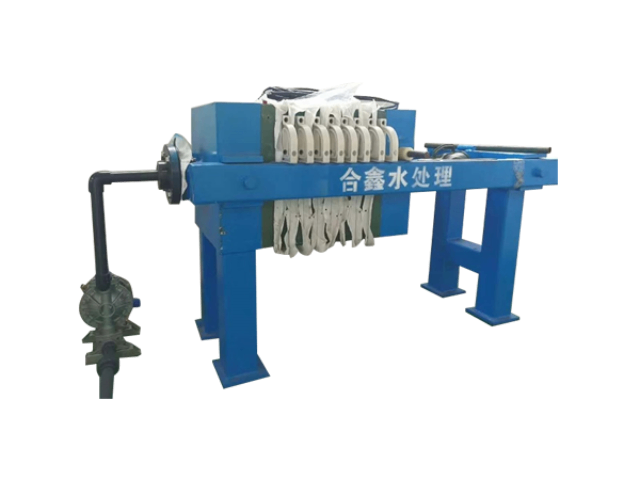
制药废水成分复杂,含有、、有机溶剂等难降解有机物,且具有毒性强、可生化性差的特点。合鑫为某制药厂设计的废水处理设备,采用 “预处理 + 水解酸化 + MBR(膜生物反应器)+ 高级氧化” 工艺。预处理阶段通过调节池均化水质水量,再经微电解技术提高废水可生化性;水解酸化池将大分子有机物分解为小分子;MBR 系统利用膜分离与生物处理相结合的方式,有效截留微生物和污染物;通过芬顿氧化技术进一步去除残余有机物。设备处理能力为 200m³/d,出水 COD 从 5000mg/L 降至 100mg/L 以下,满足《化学合成类制药工业水污染物排放标准》。该厂使用后,废水处理达标率从 70% 提升至 100%,避免了因超标排放导致的停产整顿风险。淀粉发酵废水设备处理发酵污水,去除糖类和有机物。青海废水设备服务
制药合成废水设备处理合成污水,分解药物中间体。青海废水设备服务
东莞市合鑫水处理科技有限公司的高浓度有机废水处理设备突破传统工艺局限,实现高效降解。高浓度有机废水 COD 浓度高、可生化性差,常规处理方法难以达标,公司创新采用 “厌氧发酵 + 好氧生化 + 高级氧化” 联合工艺。厌氧单元通过产甲烷菌将大分子有机物分解为小分子,好氧单元进一步降解有机物,经高级氧化技术去除难降解污染物。设备配备高效搅拌和布水系统,提升传质效率,强化微生物活性,处理效率较传统工艺提升 30% 以上,已成功应用于酿造、食品加工等高浓度有机废水处理场景。青海废水设备服务