商机详情 -
江西废水设备项目安装
皮革废水含有大量有机物、悬浮物、重金属(如铬)和硫化物,具有高 COD、高氨氮、高色度的特点。合鑫为某皮革厂设计的废水处理设备,采用 “预处理 + 化学沉淀 + 生物处理 + 膜分离” 工艺。预处理通过格栅、沉砂池去除大颗粒杂质,再经硫化物沉淀法去除硫化物;化学沉淀投加石灰乳去除重金属铬;生物处理采用 A²/O(厌氧 - 缺氧 - 好氧)工艺降解有机物和氨氮;膜分离采用超滤和纳滤进一步净化水质。设备处理规模为 250m³/d,出水 COD 从 4000mg/L 降至 120mg/L 以下,铬离子浓度低于 0.5mg/L,满足《制革及毛皮加工工业水污染物排放标准》。该厂使用后,重金属和有机物排放量大幅减少,周边土壤和地下水污染风险明显降低。化纤纺丝废水设备处理纺丝污水,净化高分子和溶剂。江西废水设备项目安装
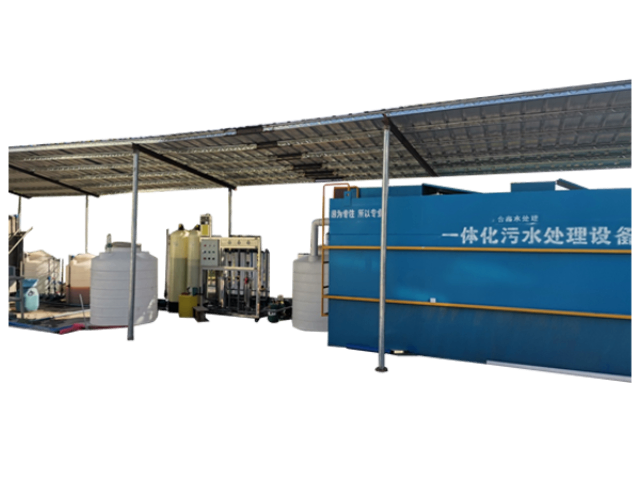
针对工业园区集中式废水处理,东莞市合鑫水处理科技有限公司的大型废水处理设备展现出强大处理能力。工业园区企业类型多样,废水成分复杂且水量大,公司采用 “分类收集 + 集中处理 + 分质回用” 的整体方案。设备设计规模可满足数千吨 / 日处理需求,通过格栅、调节池等预处理单元平衡水质,再经生化池、沉淀池等重点单元降解污染物,部分处理水经深度净化后回用于园区绿化、道路清扫等。系统配备控制系统,实现各处理单元联动运行,确保整体处理效果稳定,助力工业园区实现集中治污、资源循环利用。贵州立式废水设备生活废水设备处理生活污水,净化后可用于绿化灌溉,实现水资源再利用。
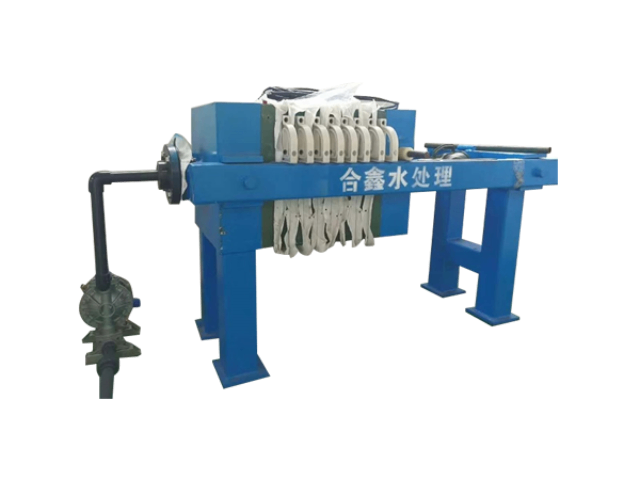
一体化污水处理设备的自动化控制是提升运行效率的优势,东莞市合鑫水处理科技有限公司在设备智能化方面投入。设备采用PLC+触摸屏控制系统,可自动监测pH值、溶解氧、液位等关键参数,根据实时数据调节加药量、曝气量和水泵频率,实现全流程无人值守。例如,当检测到进水COD突然升高时,系统会自动增加曝气时间和污泥回流比,确保生物反应池的处理效率;当出水水质超标时,立即启动应急回流装置,将废水送回预处理单元重新处理。某食品加工厂的一体化设备运行中,系统通过智能调节使加药量精确控制在±5%以内,较人工操作减少20%的药剂消耗,且出水达标率始终保持100%。这种“智能+高效”的设计,充分彰显了公司“技术为先”的发展理念,也为客户降低了运营成本。
制药废水处理设备的高级氧化系统是降解难降解有机物的关键,东莞市合鑫水处理科技有限公司在高级氧化技术应用上独具优势。系统采用“芬顿氧化+紫外催化氧化”组合工艺,芬顿试剂(亚铁离子+过氧化氢)产生的羟基自由基可氧化分解大部分有机物,紫外催化氧化则通过紫外线激发氧化剂产生更多自由基,进一步降解残留污染物,总COD去除率可达90%以上。针对制药废水中的残留,该系统可通过氧化作用破坏其分子结构,使生物毒性降低99%。某制药厂采用该系统后,其废水的B/C比(可生化性指标)从提升至,为后续生物处理创造了条件,终出水COD稳定在60mg/L以下,顺利通过环保部门的严格检测。这种对高级氧化技术的创新应用,体现了公司“技术开发及利用”的**竞争力。 新型废水设备优化处理流程,提高处理效率,降低运行成本。
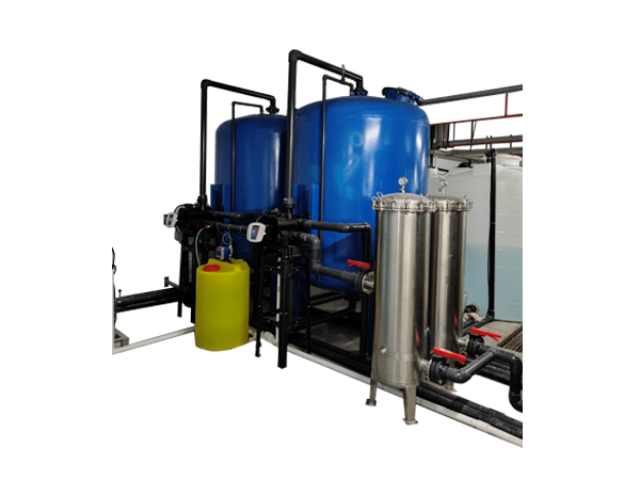
洗车废水含有泥沙、油污、洗涤剂等污染物,若直接排放会对城市下水道和水体造成污染。合鑫为某洗车场设计的废水处理设备,采用 “格栅 + 沉砂池 + 气浮 + 过滤 + 消毒” 工艺。格栅去除大颗粒泥沙和杂物,沉砂池沉淀细小泥沙;气浮装置分离油污和悬浮物;过滤采用石英砂和活性炭去除残余杂质;通过紫外线消毒后回用。设备处理规模为 30m³/d,处理后的水可回用于洗车,回用率达 80%,出水浊度低于 5NTU,洗涤剂残留量低于 1mg/L。洗车场使用后,每年节约用水量约 1 万立方米,降低了运营成本,同时减少了污水排放。电池电解液废水设备处理电解液污水,去除重金属和酸碱。江西废水设备项目安装
医院废水设备严格消毒杀菌,杜绝病菌传播,保障公共卫生安全。江西废水设备项目安装
涂料生产废水含有树脂、颜料、溶剂、助剂等污染物,具有成分复杂、毒性大、难降解的特点。合鑫为某涂料厂设计的废水处理设备,采用 “预处理 + 铁碳微电解 + Fenton 氧化 + 生物处理 + 膜分离” 工艺。预处理通过调节池均化水质,铁碳微电解和 Fenton 氧化破除污染物分子结构;生物处理采用生物接触氧化法降解有机物;膜分离采用超滤和反渗透进一步净化水质。设备处理规模为 180m³/d,出水 COD 从 3500mg/L 降至 100mg/L 以下,有毒有害物质去除率达 95% 以上,满足《涂料工业污染物排放标准》。涂料厂使用后,解决了废水排放难题,保障了企业的可持续发展。江西废水设备项目安装