商机详情 -
广西化工厂纯水设备
食品饮料行业中,纯水的质量直接影响产品口感、保质期和安全性。无论是饮料调配、罐头加工,还是乳制品生产,都对水中的矿物质、微生物和有机物含量有着严格要求。合鑫为某饮料企业设计的 30T/H 纯水设备,采用 “UF 超滤 + 反渗透 + 紫外线消毒” 工艺,有效去除水中的胶体、细菌和有机物,产水电导率<5μS/cm,微生物<5CFU/ml。设备配备双路供水系统,可分别满足饮料调配和瓶胚清洗的不同需求。该企业使用后,饮料口感更加纯净稳定,产品在保质期内的微生物超标率降为 0,消费者投诉率减少了 75%,明显提升了品牌口碑和市场竞争力。离子交换反应,让合鑫设备水质更符合标准。广西化工厂纯水设备
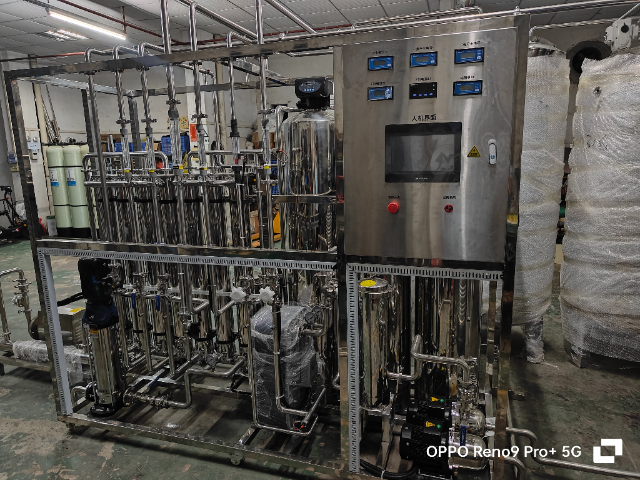
食品添加剂的生产过程对水质安全和纯度要求严格,以确保产品符合食品安全标准。合鑫为某食品添加剂企业定制的12T/H纯水设备,采用“预处理+反渗透+紫外线消毒+精密过滤”工艺,有效去除水中的微生物、有机物和部分矿物质,产水电导率<8μS/cm,微生物<10CFU/ml。设备处理后的纯水用于食品添加剂的合成、配制和清洗等工序,可保证产品的安全性和稳定性。该企业使用后,产品顺利通过各项食品安全检测,市场份额进一步扩大。太阳能热水器的内胆和管道对水质有一定要求,硬水容易在内部结垢,降低热传导效率,缩短热水器的使用寿命。合鑫为某太阳能热水器生产企业提供的18T/H纯水设备,采用“多介质过滤+软化+反渗透”工艺,有效去除水中的悬浮物、硬度离子和部分有机物,产水电导率<15μS/cm,硬度<10mg/L。设备处理后的纯水用于热水器内胆和管道的清洗和试压,可防止水垢生成,提高热水器的质量和性能。该企业使用后,产品的售后维修率降低30%,客户满意度显著提高。 广西化工厂纯水设备离子交换反应迅速,优化水质快。
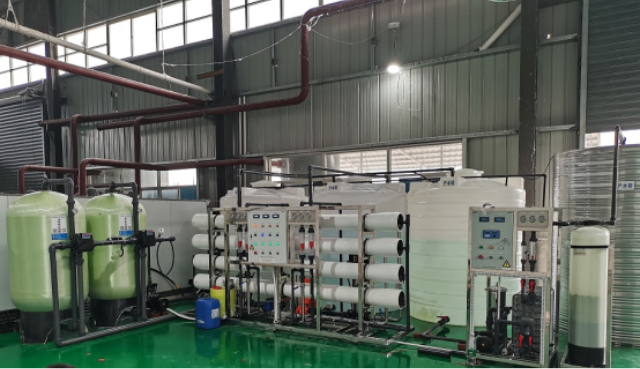
半导体封装测试环节中,芯片清洗、引线键合、塑封等工序对水质要求较高,微小的杂质颗粒都可能导致芯片短路或性能下降。合鑫为某半导体封装企业定制的 15T/H 纯水设备,采用 “预处理 + 双级反渗透 + EDI+0.1μm 终端过滤” 工艺,产水电阻率≥16MΩ・cm,颗粒度(≥0.1μm)<30 个 /ml,TOC<8ppb。设备配备的高精度在线监测系统,可实时监控水质变化,并自动调整运行参数。该企业引入设备后,封装产品的良品率从 93% 提升至 98%,每年减少因水质问题导致的损失超 500 万元,增强了企业在半导体封装领域的竞争力。
合鑫水处理科技不断致力于纯水设备的技术创新,与国内多所高校和科研机构开展合作,共同研发新技术、新工艺。公司在反渗透膜技术、EDI技术、水质监测技术等方面取得了多项成果,并将这些成果应用于纯水设备的升级改造中。例如,公司研发的新型抗污染反渗透膜,抗污染能力比传统膜元件提高了50%,使用寿命延长了2倍,为用户带来了更好的使用体验和经济效益。在生物制药行业,合鑫纯水设备为生物制品的生产提供了关键的水质保障。生物制药过程对水质的微生物和内要求较高,合鑫纯水设备通过采用先进的消毒技术和精密的过滤系统,能够有效去除水中的微生物和内,确保水质符合生物制药的要求。设备还具备完善的验证文件,帮助企业顺利通过FDA、EMA等国际药品监管机构的认证。 合鑫水处理合作客户超 100 家口碑持续积累。
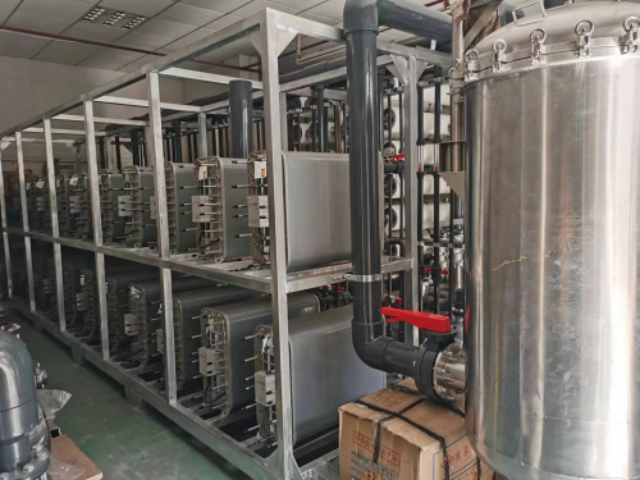
合鑫水处理科技注重纯水设备的售后服务,建立了完善的服务体系。公司拥有专业的技术服务团队,能够为用户提供设备安装、调试、培训和定期维护等一站式服务。在设备安装过程中,技术人员会根据用户的现场环境和用水需求,合理规划设备布局和管道连接,确保设备安装规范。安装完成后,对用户操作人员进行系统培训,使其掌握设备的操作方法、日常维护和常见故障处理技巧。此外,公司还提供 24 小时在线技术支持,及时响应用户的服务需求。工业园区用合鑫水处理中水回用设备节约用水量。广西化工厂纯水设备
合鑫组合设备,适应不同原水水质。广西化工厂纯水设备
东莞市合鑫水处理科技有限公司的纯水设备以反渗透(RO)技术为重点,搭配预处理、后处理系统,实现高效净化。反渗透膜孔径达 0.0001μm,能截留水中 99% 以上的无机盐、重金属离子、细菌、病毒及有机物。以某电子厂采购的 10T/H 设备为例,通过 “多介质过滤 + 活性炭吸附 + 反渗透 + 紫外线杀菌” 工艺,原水电导率 800μS/cm 可降至 10μS/cm 以下,完全满足电子元器件清洗用水需求。此外,合鑫自主研发的膜元件抗污染技术,使膜使用寿命延长至 3 - 5 年,较传统产品提升 50%,明显降低企业运维成本。广西化工厂纯水设备