商机详情 -
全套超纯水设备价格
合鑫推出的移动式超纯水模块,是应对突发用水需求的高效解决方案。该模块采用标准化集装箱设计,高度集成预处理、RO、EDI 等重点系统,单模块产水量在 5-50T/H 范围内灵活可调,具备极强的适应性。从设备运输到现场安装调试,整个过程只需 24 小时,能快速响应各类紧急用水场景。在某工业园区因水源污染导致停产的事件中,合鑫迅速调配 3 套 20T/H 模块,72 小时内恢复园区企业的超纯水供应,为企业减少停产损失约 500 万元。此外,该模块还可用于灾后救援,为受灾地区的医院、实验室等提供紧急超纯水支持,在保障民生与科研工作中发挥重要作用。超纯水设备占地面积小,节省安装空间。全套超纯水设备价格
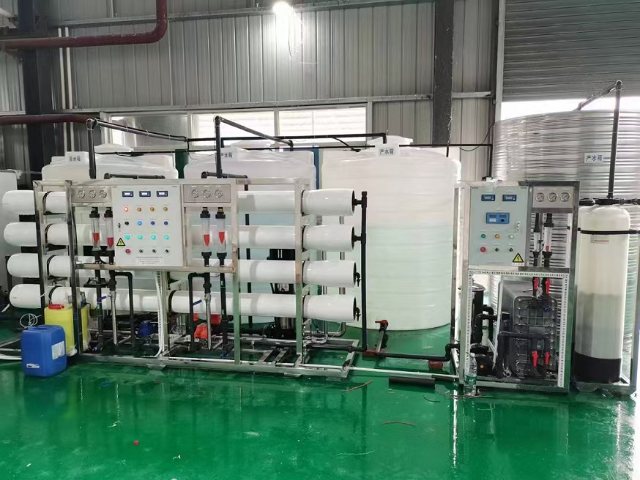
顺应全球 “双碳” 趋势,合鑫为超纯水设备开发了多方面的碳足迹管理方案。该方案通过智能监测系统,实时追踪设备运行全过程的碳排放数据,涵盖电力消耗、药剂使用、设备运输及维护等各个环节。以某面板厂 100T/H 超纯水系统为例,在合鑫的改造方案下,将传统变频电机升级为永磁同步电机,并结合厂区光伏电站供电,年碳排放量从 850 吨锐减至 520 吨,降幅达 38.8%。此外,系统自动生成的碳足迹报告,数据精确、内容详实,助力企业顺利通过 ESG 审计,成功获得当地的低碳认证奖励,实现经济效益与环境效益的双赢。全套超纯水设备价格超纯水设备运行安静,不产生噪音污染。
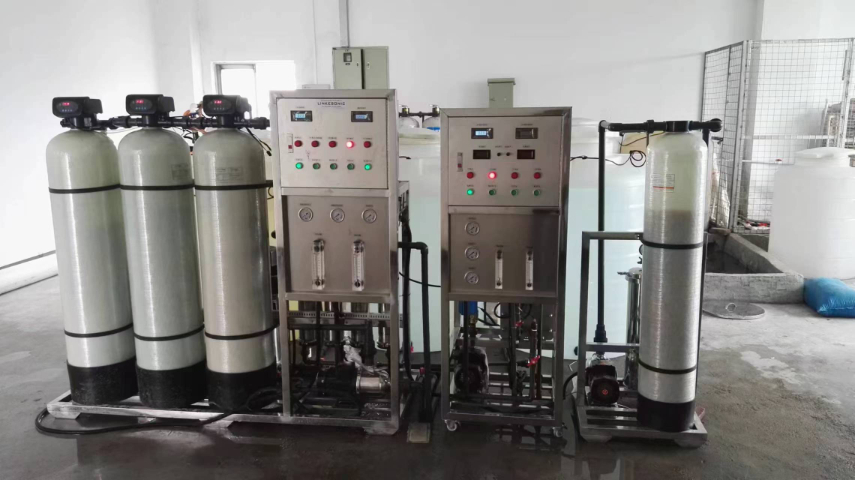
反渗透纯水设备作为超纯水制备的预处理环节,在工业用水净化中发挥着不可替代的作用。其原理是利用半透膜的选择透过性,在高压作用下将水中的溶解盐、胶体、有机物等杂质截留,产水纯度可达99%以上。东莞市合鑫水处理科技有限公司在服务电子制造业时,针对反渗透设备的运行稳定性进行了技术优化——采用双级反渗透设计,级去除原水中80%以上的杂质,第二级进一步深度脱盐,使产水含盐量降至5mg/L以下;同时配备自动清洗系统,根据运行时间和膜污染程度自动启动酸洗、碱洗程序,延长膜元件使用寿命至3年以上。某电子元件厂采用合鑫的2T反渗透纯水设备后,其电镀工序的产品合格率从原来的92%提升至99%,充分印证了设备的可靠性,也彰显了公司“专注水处理技术开发”的专业实力。
超纯水设备的预处理系统是保障后续净化效果的基础,其设计合理性直接影响设备的长期运行效率。东莞市合鑫水处理科技有限公司在预处理环节坚持“精细设计”理念,根据原水水质差异定制预处理方案——对于高浊度原水,采用多介质过滤器+活性炭过滤器的二级过滤,先去除泥沙、铁锈等大颗粒杂质,再吸附水中的有机物、余氯;对于高硬度原水,则增加软化器,通过离子交换去除钙、镁离子,防止后续膜元件结垢。某锅炉软化水项目中,合鑫设计的预处理系统使原水浊度从15NTU降至以下,余氯含量控制在以内,为后续反渗透系统稳定运行提供了有力保障,设备连续运行180天未出现膜污染问题,充分体现了公司“工程设计到设备制造”的一体化服务优势。 超纯水设备助力新材料研发,提供纯净介质。
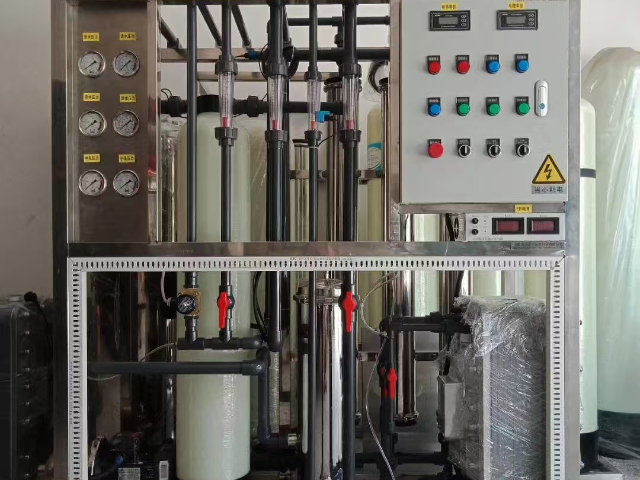
车用尿素水处理设备作为超纯水设备的细分品类,专为柴油车尾气处理液(车用尿素)生产提供高纯度用水,其产水需满足《GB 29518-2013》标准,即电阻率≥15MΩ・cm,氯离子含量≤0.1mg/kg。东莞市合鑫水处理科技有限公司设计的车用尿素水处理设备采用 “预处理 + 单级反渗透 + EDI” 工艺,确保产水纯度稳定达标;同时配备自动灌装系统,可直接与尿素生产设备对接,实现从制水到灌装的一体化生产。某尿素厂采用该设备后,生产的车用尿素溶液通过率从 95% 提升至 100%,且每吨水的处理成本较外购超纯水降低 8 元,年节约成本近 50 万元,充分体现了公司 “定制化设备” 的技术优势。超纯水设备可提升超纯水的产出效率。全套超纯水设备价格
它能有效脱除水中的溶解性固体杂质。全套超纯水设备价格
去除水中胶体、细菌、大分子有机物等方面效果明显。其膜孔径通常在 0.01-0.1μm 之间,可截留 99% 以上的微生物,为后续深度处理提供高质量进水。东莞市合鑫水处理科技有限公司设计的超滤设备采用外压式中空纤维膜,具有抗污染能力强、清洗方便等特点,且膜组件可单独更换,降低维护成本。某食品加工厂采用合鑫的工业大型超滤设备后,原水中的细菌总数从 1000CFU/mL 降至 10CFU/mL 以下,浊度稳定在 0.05NTU 以内,为后续反渗透系统减轻了处理负荷,设备运行能耗降低 15%,充分证明了公司在 “超滤设备研发” 领域的技术实力。全套超纯水设备价格