商机详情 -
四川电镀纯水设备生产
矿化水生产过程中,纯水设备是关键一环。矿化水是在纯净水中添加人体所需的矿物质,而这一切的前提是拥有高纯度的基础水源。如果原水未经过深度净化,残留的杂质会与添加的矿物质发生反应,导致沉淀产生或成分失衡。纯水设备先将原水净化至接近理论纯水的状态,去除所有干扰性物质,为后续矿物质添加提供 “空白画布”。例如添加的钙、镁离子在纯水中能均匀溶解,保证矿化水的口感顺滑;而若水中含有过量碳酸盐,则可能与钙结合形成碳酸钙沉淀,影响产品稳定性。因此,纯水设备是确保矿化水成分品质稳定的保障。汉源纯水设备脱盐率≥98%,性能突出。四川电镀纯水设备生产
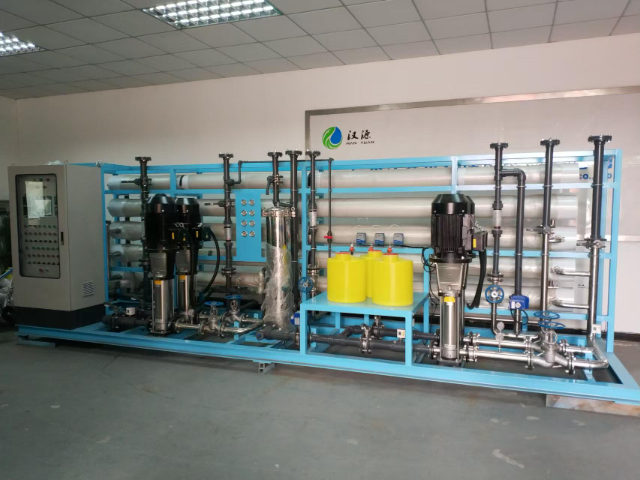
随着科技的不断进步,纯净水生产设备持续革新,而纯水设备在这一过程中实现了更高效率的运作。新一代纯水设备在设计上优化了系统结构,采用先进的智能控制系统,实现了设备运行参数的调控。在预处理阶段,运用高效的絮凝沉淀技术与新型过滤材料,能够更快速、彻底地去除水中的大颗粒悬浮物、胶体等杂质,为后续的深度净化减轻负担。其反渗透膜技术也得到升级,膜的通量更大,截留率更高,在单位时间内能够处理更多的原水,同时保证产出水的品质。例如,一些新型纯水设备通过优化膜组件的排列方式,提高了水的回收率,减少了水资源浪费。在设备运行过程中,智能控制系统实时监测水质、压力、流量等参数,根据实际情况自动调整设备运行状态,确保设备始终处于工作效率。这种高效的纯水设备,助力纯净水生产企业提高产能、降低成本,更好地满足市场对纯净水的需求。南充直饮水纯水设备厂家针对水中细菌(直径 0.4-1 微米),纯水设备的反渗透膜可有效阻隔。
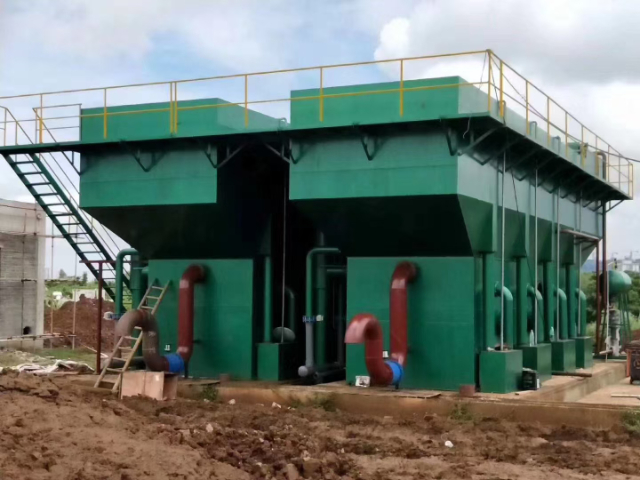
在食品行业,生产用水的安全直接关乎产品质量与消费者健康,纯水设备成为保障安全的关键所在。食品生产过程中,水广泛应用于原料清洗、加工、调配等环节。若使用的水源含有杂质、微生物、重金属等有害物质,会直接污染食品,引发食品安全问题。纯水设备通过多重先进过滤技术,如反渗透、超滤、离子交换等,能够高效去除水中的各类污染物。在果蔬加工中,纯水可确保清洗后的果蔬表面无残留污染物,避免二次污染;在饮料生产中,纯净的生产用水能保证饮料口感好,且无异味、异物。以面包烘焙为例,使用纯水和面,能使面包质地更均匀、口感更好,同时延长保质期。通过选用纯水设备,食品企业从源头把控水质,为消费者提供安全、放心的食品,维护企业良好声誉,在市场竞争中赢得消费者信赖。
矿泉水的生产并非简单的取水灌装,需要在保留有益矿物质的同时,去除杂质和有害物质。纯水设备在这个过程中发挥着关键作用。首先,在预处理阶段,通过砂滤、碳滤等装置,去除水中的悬浮物、胶体和部分有机物,为后续处理打下基础。接着,反渗透或纳滤技术成为主要环节,它能够控制对矿物质的保留与去除。例如,在富含偏硅酸的矿泉水中,通过合适的过滤工艺,既能去除影响水质的细菌、病毒和多余的盐分,又能大程度保留偏硅酸等有益矿物质,使矿泉水符合国家标准且口感良好。此外,纯水设备还能对处理后的矿泉水进行深度净化,去除可能残留的微量污染物,确保每一瓶矿泉水都拥有稳定的品质和优良的口感,满足消费者对品质矿泉水的需求。食品饮料加工时,纯水设备可拦截无机盐与细菌,保障生产用水安全。
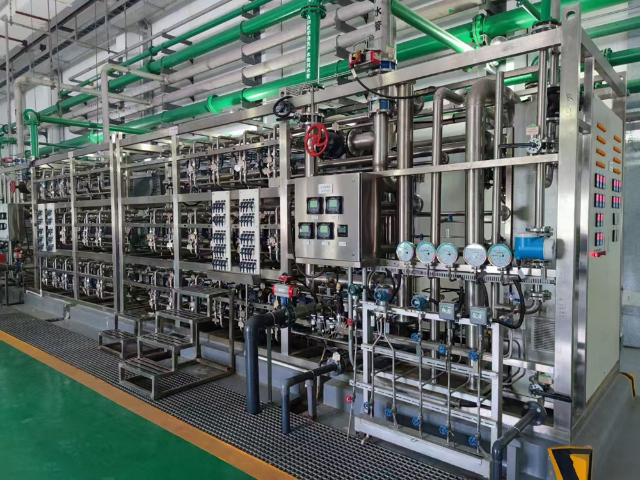
未经处理的水中往往含有大量的杂质,如铁锈、泥沙、胶体等,这些物质不*影响水质的清澈度,还会带来苦涩、异味等不良口感。纯水设备通过多级过滤系统,先由前置滤芯拦截大颗粒杂质,再利用反渗透膜去除几乎所有的溶解性盐分、有机物和细菌病毒。以家庭常用的直饮纯净水为例,经过处理后,水中的杂质被尽数去除,水分子之间的排列更加有序,使得水的口感更加柔和顺滑。并且,去除了影响口感的物质后,水本身的清甜得以凸显,这是因为水中的微量矿物质与水分子形成的微妙平衡被重新优化,让每一口水都能给人带来甘甜清爽的味觉体验,无论是直接饮用,还是用来冲泡咖啡、制作甜品,都能提升整体的风味。汉源纯水设备满足实验室高精度要求,确保水质达标。南充直饮水纯水设备厂家
汉源纯水设备有效除污染物,符合实验室水质标准。四川电镀纯水设备生产
矿化水生产,纯水设备提供很好的支持。矿化水的主要是矿物质添加的精确性,而这需要纯水设备提供 “零干扰” 的基础水源。设备先通过反渗透技术将原水净化至 99.9% 纯度,去除所有可能与矿物质反应的杂质,再由全自动添加系统按比例注入氯化钙、硫酸镁等成分。例如某矿化水厂生产高钙水时,纯水设备提供的基础水让钙离子溶解度提升 30%,避免传统工艺中因原水杂质导致的沉淀问题。同时,设备的在线监测功能可实时反馈水质纯度,确保每批次基础水品质一致,使矿化水的钙、镁含量误差控制在 ±2% 以内,为产品标准化生产提供了坚实支持。四川电镀纯水设备生产