商机详情 -
成都不锈钢风管厂商
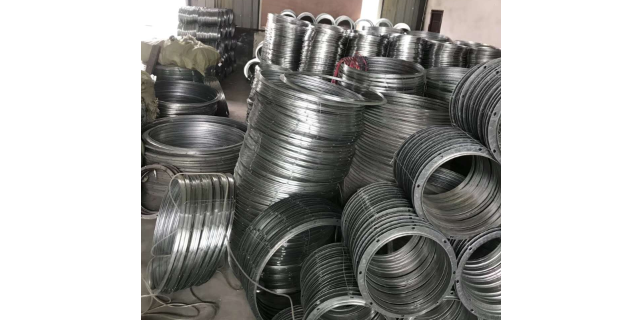
风管法兰的设计规范对风管连接的牢固性和密封性至关重要,法兰设计需根据风管材料、压力等级和截面形状确定。法兰材料需与风管材料兼容,镀锌钢板风管通常采用镀锌钢板制作法兰,不锈钢板风管采用不锈钢法兰,复合风管可采用复合板法兰或金属法兰。法兰的尺寸需与风管截面尺寸匹配,矩形风管法兰的宽度一般为40-60mm,圆形风管法兰的宽度一般为30-50mm,法兰厚度需根据风管压力等级确定,低压系统法兰厚度不小于2mm,中压系统不小于3mm,高压系统不小于4mm。法兰上的螺栓孔位置和数量需合理设置,矩形风管法兰螺栓孔间距不超过150mm,圆形风管法兰螺栓孔间距不超过120mm,螺栓孔径需与螺栓规格匹配,确保螺栓能顺利穿过并紧固。此外,法兰密封面需平整,不得有翘曲、变形现象,密封面粗糙度需符合要求,便于与密封材料贴合,确保连接部位的气密性。 矩形风管与圆形风管相比,在空间利用上更灵活,但圆形风管气流阻力更小。成都不锈钢风管厂商
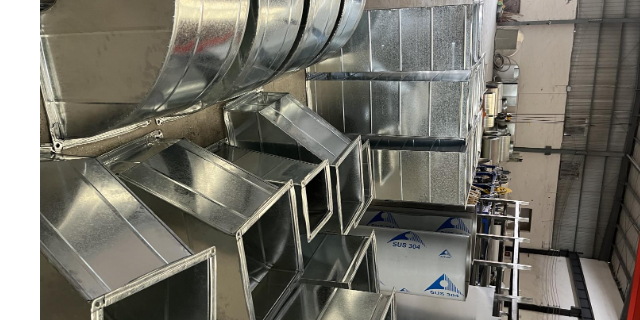
风管与风口的连接工艺直接影响气流输送的稳定性和室内气流分布效果,连接不当易产生气流噪音、气流短路或局部涡流,降低系统使用效果。在连接前,需根据风口的类型(如散流器、百叶风口、喷口)和风管的截面形状,选择合适的连接方式。常见的连接方式有柔性短管连接和刚性连接,柔性短管连接适用于风管与风口之间存在振动或安装位置有微小偏差的情况,柔性短管通常采用帆布、聚氨酯涂层布等材料,长度一般为150-300mm,安装时需确保柔性短管无扭曲、无破损,两端分别与风管和风口牢固连接,同时做好密封处理,防止气流泄漏。刚性连接适用于风管与风口安装位置精细、无振动的情况,通过法兰或螺栓将风口直接固定在风管端部,连接部位需使用密封胶密封,确保气密性。此外,风口的安装位置需与风管出风口对齐,避免出现错位,影响气流顺畅输送。 螺旋风管厂址风管系统漏风率是关键指标,需通过密封处理降低漏风,保障通风效率与能耗控制。
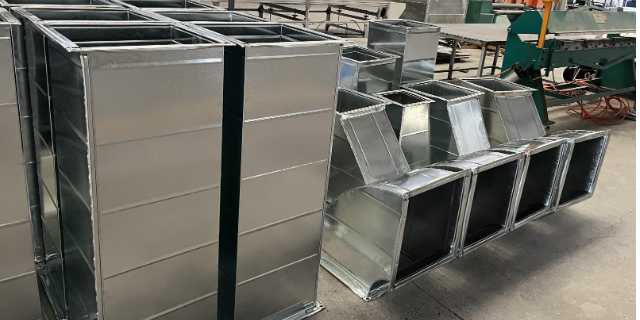
风管弯头处由于气流方向改变,易产生涡流和局部阻力,增加气流噪音和压力损失,因此弯头导流设计尤为重要。导流设计需根据弯头的曲率半径、截面尺寸和风速确定,常见的导流方式是在弯头内部设置导流片。导流片通常采用与风管同材质的板材制作,形状可分为弧形、折形等,弧形导流片气流阻力更小,适用于风速较高的系统;折形导流片制作简单,适用于风速较低的系统。导流片的数量需根据弯头截面尺寸确定,一般情况下,当弯头截面高度超过500mm时,需设置1-2片导流片;截面高度超过800mm时,需设置2-3片导流片,导流片之间的间距需均匀,确保气流能平稳过渡。导流片的安装位置需靠近弯头的内侧,与弯头内壁贴合,固定方式可采用铆钉或自攻螺钉,确保牢固可靠。此外,弯头的曲率半径也需合理设计,一般情况下,矩形风管弯头的曲率半径不小于风管长边尺寸的1.5倍,圆形风管弯头的曲率半径不小于风管直径的1.2倍,减少气流在弯头处的扰动。
风管玻璃钢材料成型工艺需根据风管的尺寸、形状和使用要求选择,常见的成型工艺有手糊成型、模压成型、缠绕成型等,不同工艺的特点和适用场景不同。手糊成型工艺是常用的方法,适用于制作大型、复杂形状的玻璃钢风管,工艺简单,设备投资少,灵活性高。手糊成型时,首先在模具表面涂刷脱模剂,然后逐层铺设玻璃纤维布,并涂刷树脂,使树脂充分浸润玻璃纤维,每层铺设完成后需排除气泡,确保层间结合紧密,直至达到设计厚度,然后在常温下固化,固化完成后脱模,对风管进行修整和打磨。模压成型工艺适用于制作小型、标准化的玻璃钢风管或风管部件,通过模具加压、加热使树脂和玻璃纤维混合物成型,生产效率高,产品尺寸精度高,表面质量好,但模具投资大,适用于批量生产。缠绕成型工艺适用于制作圆形玻璃钢风管,通过缠绕机将玻璃纤维纱按一定角度缠绕在芯模上,同时涂刷树脂,缠绕完成后固化脱模,缠绕成型的风管强度高,壁厚均匀,适用于中高压系统,但设备复杂,适用于圆形风管。玻璃钢风管成型过程中,需控制树脂与玻璃纤维的比例,确保产品强度和耐腐蚀性,同时需控制固化温度和时间,确保固化完全,避免产品出现开裂、变形等缺陷。 风管的检修口需合理布置,便于后期维护与检查,同时保证系统的密封性。
风管风量调节方法需根据系统运行需求和调节精度要求选择,常见的调节方法包括阀门调节、风口调节、风机变频调节等,不同调节方法的适用场景和调节效果不同。阀门调节是通过在风管系统中设置风量调节阀实现风量控制,风量调节阀可安装在风管干管、支管或风口前,通过改变阀门开度调整气流通道面积,从而调节风量。常用的风量调节阀有蝶阀、多叶调节阀、插板阀等,蝶阀结构简单,调节方便,适用于低压系统;多叶调节阀调节精度高,适用于中高压系统和对风量调节要求高的场所;插板阀密封性好,适用于需要完全切断气流的部位。风口调节是通过调节风口的叶片角度或百叶开度实现风量控制,操作简单,适用于对单个房间或区域风量进行局部调节,如通过调节散流器的叶片角度,改变气流方向和风量大小。风机变频调节是通过改变风机的转速调节风量,这种调节方法能耗低,调节精度高,适用于需要频繁调节风量的系统(如变风量空调系统),通过变频器控制风机电机转速,使风机输出风量与系统需求匹配,避免能源浪费,同时减少风机启停对系统的冲击。 风管的连接方式有法兰连接、咬口连接等,需根据风管材质与压力选择合适方式。成都白铁皮风管价格
成都瑞琮专注风管加工,技术人员经验深,专业定制科学实用的通风管道方案。成都不锈钢风管厂商
风管铆钉连接工艺需严格遵循规范要求,确保连接牢固可靠,防止风管在运行过程中因振动或压力作用出现铆钉松动、脱落,影响风管结构稳定性。首先,铆钉的选择需根据风管材料和厚度确定,镀锌钢板风管通常选用镀锌铆钉,不锈钢板风管选用不锈钢铆钉,铆钉直径需与风管厚度匹配,一般情况下,钢板厚度≤1.0mm 时,铆钉直径选用 3-4mm;钢板厚度 1.0-1.5mm 时,铆钉直径选用 4-5mm。铆钉的长度需根据被连接板材的总厚度确定,铆钉长度 = 被连接板材总厚度 + 铆钉直径 ×1.5-2.0mm,确保铆钉紧固后能形成足够的钉头,预防掉落。其次,铆钉孔的开设需细致,孔径比铆钉直径大 0.1-0.2mm,便于铆钉穿入,铆钉孔间距需均匀,一般不超过 150mm,在风管的边角部位,铆钉孔距边缘的距离不小于 15mm,防止板材边缘开裂。铆钉安装时,需确保铆钉轴线与被连接板材垂直,使用铆钉枪将铆钉紧固,使钉头紧密贴合板材表面,无松动、歪斜现象,安装完成后,需检查铆钉连接部位的密封性,必要时在铆钉处涂抹密封胶,增强气密性。成都不锈钢风管厂商