商机详情 -
云南电子净化车间
净化车间内部生产设备、辅助装置,缝隙、表面位置容易留存微粒与物料残渣,长期堆积会改变空间状态。日常维护阶段,选用不易掉纤维的擦拭工具以及适配的清洁剂,对设备表面开展擦拭;缝隙、通风口等不易触及的点位,安排周期化深度清理。部分设备需要停机检修,处理内部积存杂质,同步检查设备密封状态,避免设备运行过程向外散出颗粒。全部维护作业做好书面记录,留存运维台账,便于后续追溯查看。设备部件出现老化破损,及时开展检修更换,减少设备本身成为污染源的可能性。化妆品灌装工序设置于净化车间,抑制杂菌滋生,保障护肤品成品卫生指标。云南电子净化车间
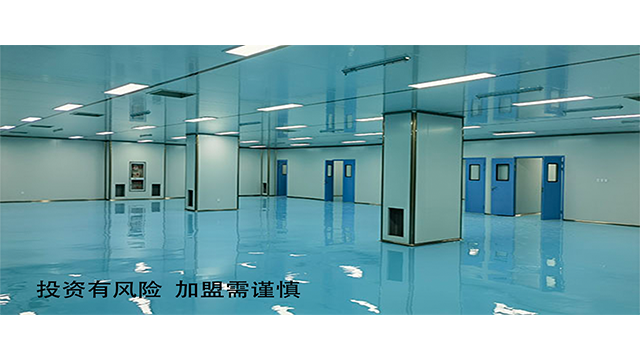
净化车间综合投入包含建设阶段投入与后期运行投入,运行投入涵盖设备能耗、滤网耗材、运维人力、检测消杀几个板块。想要控制运行投入,可以采用分区负荷调节、变频设备替换、热回收构件,降低能耗支出;结合现场实际工况设置滤网更换周期,减少耗材过早更换带来浪费;搭建内部运维流程,合理安排第三方检测频次;消杀作业按照规范频次开展,不盲目增加作业次数。多项手段配合,能够降低净化车间年度运行投入,提升项目整体性价比。广东医疗净化车间装修工程公司检测机构定期对净化车间采样检测,核对粒子数,确认洁净指标是否达标。

植入类器械、无菌耗材、手术耗材等产品生产组装,会依托净化车间完成关键工序。器械类产品的使用安全,会受到生产环境微生物、微粒水平带来的影响。器械生产场景下,净化车间普遍选用 ISO7 等级,部分植入类产品会上调至 ISO6 等级。空间内部会做微粒过滤、微生物抑制,同时设置人员进出相关流程,作业人员需要经过更衣、风淋等步骤之后,才可以进入作业区域。按照行业规范,净化车间需要定期开展洁净度、沉降菌、浮游菌取样检测,把检测结果做好留存。一旦检测数据出现偏移,需要梳理成因并做对应调整,保障生产工况符合工艺条件。
滤网属于净化车间内部消耗部件,堵塞、老化之后,过滤表现会下降,需要按工况开展更换。初效滤网拦截体积偏大杂质,使用时长多为 1‑3 个月,现场粉尘浓度偏高可以适当缩短周期;中效滤网使用时长 3‑6 个月,对后端高效滤网起到保护作用;高效滤网使用时长多为 1‑2 年,定期做检漏测试,出现破损、过滤效率下滑就及时更换。滤网更换建议选在停机、消杀之后开展,更换结束调试整套系统,开展微粒采样检测,确认净化车间回归合格工况。。净化车间噪声控制在合理范围,风机机组做好减震降噪,优化作业环境。

净化车间内部温湿度,既关系人员作业感受,也会对产品工况、微粒吸附情况带来影响,不同行业会设置不一样的参数区间。普通工业方向净化车间,温度一般维持 18‑26℃,相对湿度落在 45%‑65% 区间;电子光电场景需要留意湿度变化,湿度低于 40% 容易积累静电,湿度高于 70% 利于微生物繁衍;医药类工况对湿度约束更加严格,多维持 50%‑60%。恒温恒湿机组完成参数调节,传感设备持续采集数据,减少指标大幅波动带来的静电、霉变、积尘等现象。项目前期设计阶段,要结合产品工艺来敲定温湿度控制区间。无菌净化车间的工厂装修应选用耐腐蚀、易清洁的材料,以保持长期的洁净状态。云南电子净化车间
来料送入净化车间之前,对外包装做擦拭消毒,阻隔外部污染物随之进入。云南电子净化车间
药品制备、疫苗加工、微生物检测等作业,很多需要放置在净化车间内部开展。医***向净化车间归类为生物洁净空间,除固态颗粒之外,还会对细菌、霉菌、孢子等微生物开展约束,多数工况维持正压状态,降低外部污染空气向内渗入的概率。参照药品生产相关管理规范,无菌制剂工序适配 ISO5 等级环境,普通固体制剂适配 ISO7‑ISO8 等级。净化车间内部会配置消杀、空气循环相关设施,按周期开展环境消杀与参数检测。生产企业需要做好台账记录,把环境监测、消杀作业信息留存归档,匹配行业监管相关要求,降**品被污染的风险。云南电子净化车间