商机详情 -
南通自动气源处理修理
压缩空气中的油分可能来自压缩机润滑油的携带或环境中的油蒸气,其危害包括污染产品、堵塞元件和形成易燃混合物。在食品、医药等行业,油污染甚至会导致产品不合格。油雾分离器和活性炭过滤器是处理油污染的主要设备。油雾分离器通过离心力或纤维过滤捕捉液态油滴,而活性炭过滤器则吸附气态油分子。对于无油压缩机系统,仍需配置后处理设备,因为环境中的油蒸气可能被吸入压缩机。定期更换滤芯和监测油含量是确保处理效果的关键措施。气源处理系统的管道材质(不锈钢 / 铝合金)需匹配腐蚀性气体环境。南通自动气源处理修理
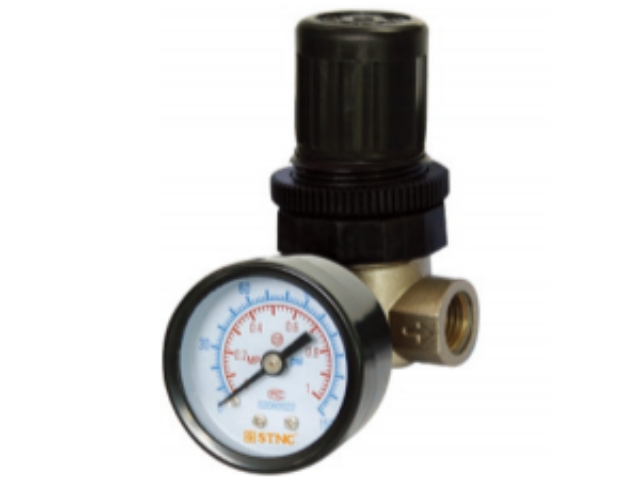
气源稳压调压是保障气动设备动作精确、运行稳定的关键工序,工业车间主管路压缩空气压力通常存在大幅波动,空压机启停、多设备同时用气、管路损耗等因素,都会导致气压忽高忽低。若未经过精确调压,高压气源会造成气缸动作过快、冲击力过大,导致工件磕碰损坏、设备异响震动,低压气源则会引发气动机构动力不足、动作卡顿、复位不到位,直接影响生产线加工精度与生产效率。减压阀作为关键调压元件,可根据设备额定工况精确设定工作压力,通过内部膜片压力感应、阀芯自适应微调,实时抵消管路气压波动,为下游设备提供恒定压力的气源。同时稳压处理可平衡管路气流流量,减少气压冲击对阀门、密封件的疲劳损耗,大幅降低设备故障率,延长气动系统整体使用寿命。制造气源处理生产厂家模块化气源处理装置支持快速拆装,便于系统扩展与维护。
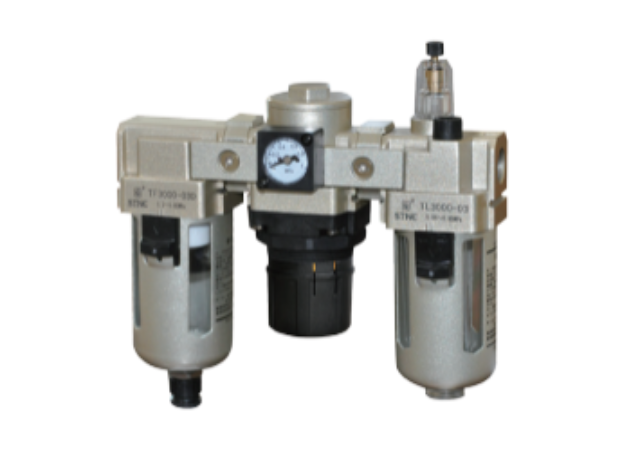
智能工厂与无人生产线的智能化气源处理应用,是工业智能制造升级的重要配套支撑,适配自动化、无人化、数字化现代的生产模式。传统人工值守的粗放式气源处理模式,依赖人工巡检排水、更换滤芯、调节压力,无法适配无人生产线24小时不间断、高精度、低故障的运行需求。智能化气源处理系统深度融合物联网与自动控制技术,集成实时露点监测、压力自适应调控、滤芯损耗预警、自动故障报警、运行数据云端追溯功能,可根据生产线瞬时用气负荷智能调节设备运行功率,实现精确节能供气。同时搭载自清洁过滤、免维护自动排水结构,大幅减少人工运维干预,全程保障无人生产线气动机器人、自动化夹具、智能输送设备的动作精确、运行稳定,助力工厂实现高效、低耗、无人化智能生产。
矿山户外工况的气源处理具备极强的特殊性,户外粉尘量大、环境湿度高、昼夜温差大、杂质复杂,普通气源处理设备难以适配恶劣工况。矿山压缩空气不只含有常规水汽、油污,还混杂大量矿石粉尘、泥沙颗粒、井下潮湿水汽,杂质含量远高于普通工业场景,极易造成滤芯快速堵塞、干燥设备失效、气动阀卡死、钻机、机械手等矿山设备故障频发。矿山专门气源处理系统采用高强度防爆防尘设计,前置加装大流量粗过滤装置,拦截大颗粒矿石杂质与泥沙;配备大容量储气罐强化沉降净化,选用抗污染吸附式干燥机适配高湿环境;所有设备与管路采用防爆、防腐、防尘材质,适配户外恶劣环境;同时优化排水系统,采用防堵塞自动排水器,避免杂质堵塞排水通道,保障矿山气动设备稳定运行。减压阀将气源压力稳定在设备所需范围,避免压力波动影响元件精度。

气源处理通常包括过滤、干燥、减压和润滑四个关键步骤。过滤环节通过多级过滤器(如粗滤、精滤、超精滤)去除固体颗粒、油滴和水分,其中超精滤器可过滤 0.01μm 的微粒,满足电子行业的高精度需求。干燥环节则根据应用场景选择不同技术:冷冻式干燥机通过冷却至 2-10℃去除水分,适用于一般工业;吸附式干燥机利用分子筛或活性氧化铝吸附水分,可将lu点降至 - 70℃,满足半导体制造需求。减压装置(如减压阀)通过调节压力确保下游设备安全运行,而油雾器则为气动元件提供润滑,延长其使用寿命油雾器向气动元件提供雾化润滑油,减少摩擦,延长部件寿命。闵行区哪里有气源处理修理
沿海高湿地区的气源处理需强化除湿,防止设备锈蚀与气路堵塞。南通自动气源处理修理
压缩空气中的污染物主要包括固体颗粒、水分、油分、微生物和气态污染物。固体颗粒(如金属碎屑、灰尘)会磨损气动元件,导致密封失效;水分凝结会引发管道腐蚀,降低设备效率;油分则可能污染产品或影响工艺,例如食品加工中油分残留会导致食品安全问题。微生物(如细菌、病毒)在医疗行业中可能引发染病风险,而气态污染物(如 SO₂、NOx)会腐蚀设备并危害操作人员健康。因此,气源处理需针对不同污染物设计多级过滤和净化方案,例如采用活性炭过滤器去除气态污染物,或紫外线杀菌器杀灭微生物。南通自动气源处理修理