商机详情 -
咸阳变压器铁芯
在铁芯的测试与检验环节,矩型切气隙铁芯需要关注气隙对磁参数的具体影响。常规的磁导率测试方法可能需要针对气隙铁芯进行修正,因为气隙的存在使得效果磁导率低于材料本身的初始磁导率。测试过程中,需重点检查电感量随直流偏置电流的变化曲线,验证气隙是否达到了预期的抗饱和效果。同时,还需测量铁芯的损耗值,确保切割和装配工艺未引入过多的额外损耗。通过这些测试数据,可以评估铁芯是否符合设计要求,为后续的电路调试和整机性能验证提供依据。 航空航天领域的电机铁芯需要在特殊环境下保持高性能,对材料要求非常严苛。咸阳变压器铁芯
铁芯
新员工入职培训,是铁芯生产厂区常态化的工作,每一位走上岗位的新员工,都需要先熟悉车间环境、工艺流程与基础操作规范。培训内容首先讲解厂区布局,介绍各个功能区域的作用、物料流转路线以及安全注意事项,让新人了解整体生产框架。随后分岗位开展实操教学,剪切工位学习设备基础操作、板材识别、尺寸核对;叠装工位学习硅钢片摆放方式、结构加固技巧;退火岗位学习炉体基础参数识别、日常巡检内容;整理包装岗位学习外观修整、分类打包的方法。培训过程以老员工带教为主,理论讲解结合现场实操,新人先观摩学习,再在指导下上手练习,逐步熟悉岗位工作。同时安全知识贯穿整个培训过程,讲解机械操作防护、高温区域作业、物料转运等场景的安全准则。待新人可以自主完成岗位工作后,正式定岗上岗。完善的带教体系,让新员工速度融入车间节奏,掌握岗位技能,持续补充前期生产人力,保证车间团队的稳定与产能的延续。 泸州互感器铁芯非晶合金铁芯的厚度极薄,这种物理特性使其在运行时的空载损耗非常低。
铁芯仓储摆放分为立式存放与卧式存放两种方式,两种摆放形式受力点不同,适配的铁芯规格不一样。立式存放适合大中型叠片铁芯,整体重心垂直向下,受力均匀,不会出现片材横向挤压,能够有效保持叠片紧实度与结构平整度,长期存放不易形变。立式摆放需要特需卡位工装,防止产品倾倒、磕碰,占用仓储空间相对更多。卧式存放适合小型环形、矩形铁芯,摆放便捷、堆叠整齐、空间利用率高,适合大批量小件产品仓储。卧式堆叠需要控制层数,避免底层产品长期受压出现凹陷、变形。卷绕式铁芯优先立式存放,保护端口结构与圆度形态;薄型叠片铁芯适合立式摆放,防止板材弯曲变形。仓库管理人员根据铁芯结构、体型、材质特性分类摆放,规范存放方式,规避长期静置带来的结构变化,保证出库产品结构完整、形态规整、装配顺畅。
城乡老旧配电台区、老式楼宇配电箱改造项目中,环形非晶铁芯可替换老式硅钢环形铁芯,适配原有设备安装结构,改造适配门槛较低。老式硅钢圆环铁芯工频空载能耗偏高,配电台区夜间低谷负荷值守时,整体无源耗电总量偏高,长期运行电力损耗累积量大。原有配电互感器、滤波电感安装孔位、腔体尺寸固定,环形非晶铁芯可复刻原有硅钢圆环内外径、高度尺寸,直接原位替换,无需改动设备壳体、绕线骨架、接线线路,缩减改造施工工时。改造后闭环磁路磁通利用率提升,互感器计量偏差区间缩小,线路过载、漏电响应速度同步优化。老旧配电设施多露天布设,昼夜温差、雨雪湿气影响明显,非晶铁芯耐温耐腐蚀性能优于硅钢材质,改造后配件更换周期延长,降低后期配电运维频次。改造项目无需更换配套绕组,原有铜线绕组可直接复用,改造物料使用可控,适配批量台区低成本升级。同时铁芯运行温升更低,减少柜体内部积热,降低老旧线路高温短路,提升老旧配电线路整体运行安全性。 联锁铁芯利用级进模在冲床连续冲压过程中自动完成叠铆,形成整齐且紧密的铁芯叠片结构。
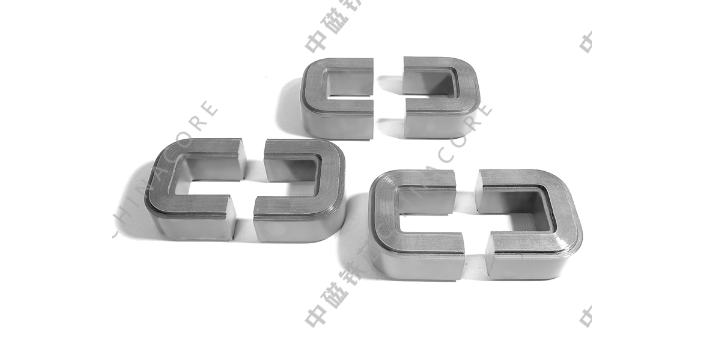
硅钢、非晶两类材质CD铁芯,均具备宽泛温度适配能力,适配户外、机舱、机柜温差交变作业场景。硅钢CD铁芯长期工作区间-40℃至120℃,温度升降时磁导率、损耗参数变化平缓,户外配电柜冬夏温差工况可稳定运行。非晶CD铁芯耐温上限更高,可短时耐受150℃环境温度,适配密闭高温储能机舱、工控机柜使用。低温环境下,两类材质带材不会收缩硬化,对接气隙不会挤压形变,磁通响应速度保持常态,不会出现滤波、变压功能失效。铁芯热胀冷缩速率统一,两半单体形变同步,合拢拼缝不会错位变大,无需换季调试紧固。环氧封边款CD铁芯耐湿耐风化,露天环境不易氧化老化,适配户外光伏支路、台区配电设备全天候无人值守运行,适配多地域温差工况装机使用。 焊接铁芯工艺成熟且成本较低,但热反应区较大,容易导致电机性能降低。济南环型切割铁芯
工厂配备模具开发车间,可根据客户图纸制作异形铁芯模具,样品测试达标之后,再启动大批量成品加工生产。咸阳变压器铁芯
铁芯批量生产过程中,遇到结构偏差、外观瑕疵、工艺不达标等问题时,会启动标准化返工流程,杜绝不合格产品流入成品环节。首先由质检人员对问题产品进行分类判定,区分尺寸偏差、结构松动、外观损伤、涂层缺陷等不同问题,记录问题数量、缺陷类型、产生工序,形成返工台账。随后技术人员根据缺陷类型制定对应返工方案,轻微毛刺、浮尘、涂层瑕疵,安排修整岗位统一处理;叠装松动、间隙不均的产品,重新压实加固、调整结构;尺寸偏差严重、结构变形无法修复的产品直接报废处理。返工过程按照正规工序流程推进,不简化操作、不跳过工艺步骤,返工完成后再次复检,确认达标后方可入库。所有返工产品单独批次标识,与正常产品区分存放,避免混装。同时复盘问题产生原因,调整设备参数、操作手法或排版方案,避免同类问题重复出现。规范的返工流程可以有效把控出厂合格率,减少问题产品流向市场,维持批次生产稳定性。 咸阳变压器铁芯