商机详情 -
张家口铁芯定制
铁基矩形非晶铁芯热力学属性稳定,居里温度可达550℃,长期稳定工作区间覆盖-45℃至130℃,短时可耐受150℃环境温度,全温域内磁通、磁导率、损耗参数变化平缓。北方户外冬季低温工况下,铁芯原子结构不会收缩异变,磁畴翻转活性保持常态,配电滤波、电流采集功能不会失效。夏季密闭工控机柜、车载电控舱高温环境中,铁芯不会提前进入磁饱和状态,设备负荷升降、电流波动时运行状态连贯稳定。对比坡莫合金矩形铁芯,高温环境下磁参数漂移速度更慢;对比烧结铁氧体矩形铁芯,耐温上限更高,高温不易出现性能衰减。铁芯热胀冷缩形变均匀,四边长宽同步伸缩,不会出现带材错位、绝缘层剥离问题,冷热交替工况下整体结构完好。无需额外加装散热温控配件,可适配户外变电柜、车载电控、车间高温设备多温差场景长效使用。 发往海外的铁芯会配套整套单据,记录铁损、耐温、外形尺寸数据,文件符合海外电器标准方便入库与清关办理。张家口铁芯定制
铁芯
在高频电力电子变换器中,铁芯面临的挑战主要来自高频下的集肤效应与邻近效应。当工作频率提升至数十千赫兹甚至更高时,磁通难以穿透铁芯的深层区域,导致有效导磁截面减小,电感量发生漂移。为了应对这一问题,铁芯材料向纳米化与粉末化方向发展。纳米晶铁芯通过控制晶粒尺寸在纳米级别,利用晶界对磁畴壁运动的钉扎效应,在保持高磁导率的同时大幅降低高频损耗。而铁粉芯则利用绝缘包覆的金属粉末颗粒,在材料内部形成无数微小的分布式气隙,这些气隙不*提高了抗直流偏置能力,还天然地阻断了宏观涡流的形成路径。这种材料结构的创新,使得铁芯能够在极宽的频率范围内保持稳定的阻抗特性,满足现开关电源对小型化与高功率密度的需求。 泸州铁芯批发商铁芯生产使用全自动卷绕、分切设备,各工序抽取样品检测,手工加工易出现同批次磁性能、外形尺寸波动。
夜间值守与连续生产模式,在铁芯制造厂区十分常见,部分退火工序耗时较长,单炉铁芯的升温、恒温、降温需要数个小时,无法在白班时段全部完成,因此车间会安排人员夜间值守。白班工作人员将待处理的铁芯装入退火炉,设置好温度、时长、气体供给等参数后,交接给夜班值守人员。夜班人员主要负责监控炉体运行状态,定时查看仪表数据,记录炉内温度变化,巡检设备有无异响、漏气等异常情况。待整炉铁芯完成降温流程后,夜班人员打开炉体,将成品转运至中转区域,再装入下一批待退火的半成品,保证炉体不间断运转。夜间车间照明、通风、安保系统全程开启,值守人员定时巡查各个区域,排查安全。连续生产的模式,充分利用了设备产能,退火炉这类大型设备不会出现闲置情况,效果提升整体生产效率。昼夜交替的值守工作,让生产链条没有断点,一批又一批铁芯在日夜不停的工序流转中成型,按照订单计划稳步产出。
卷绕成型是坡莫合金铁芯生产的重点工序,依托特需精密卷绕设备,将预处理后的坡莫合金超薄带材,按照预设内径、外径、层数与张力参数连续环绕成型,全程实现无拼接一体化结构。加工前期需完成带材分条、修边、除尘、去毛刺处理,规整带材尺寸与表面状态,消除裁切工序带来的边缘瑕疵,为紧密卷绕奠定基础。卷绕过程采用恒张力智能调控模式,针对坡莫合金材质柔韧、易形变的特性,动态调节设备转速与拉力,避免带材拉伸变形、层间松紧不均等问题,确保每一层合金带材紧密贴合叠加,整体结构密度均匀。根据设备装配需求,可加工成环形、矩形、异形等多种结构形态,适配不同设备的安装空间与绕组排布需求。整套工艺省去叠片、拼接、对齐等繁琐工序,减少人工干预误差,成型铁芯磁路完整连贯,结构稳定性强,适配精密设备批量生产与个性化定制需求。 变压器铁芯采用四十五度接缝设计,使磁通在拐角处能够更顺畅地通过整个磁路。
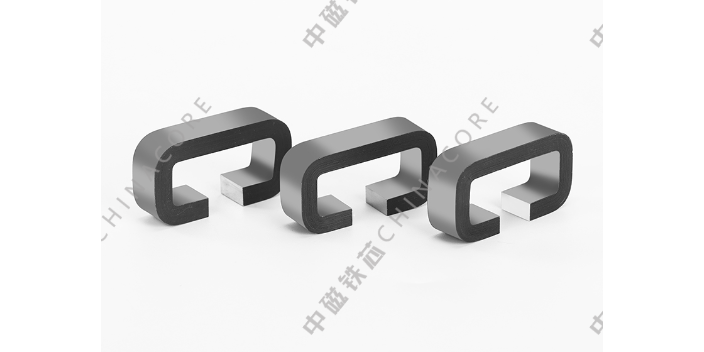
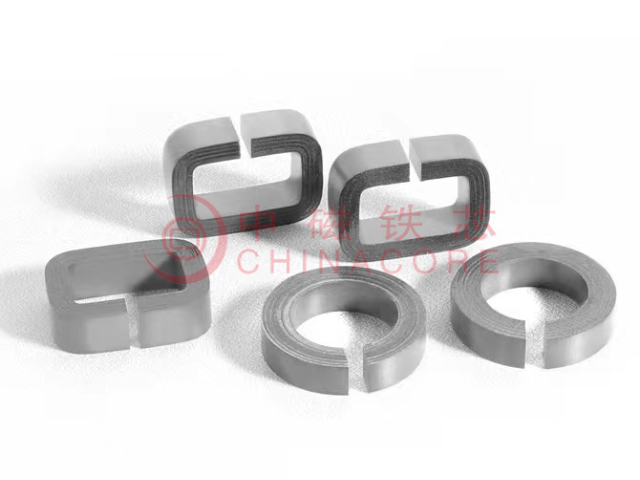
卷绕型坡莫合金矩形切气隙铁芯的防护工艺分为层间绝缘与气隙防护两部分,双重保障铁芯长效稳定运行。带材卷绕前预先喷涂均匀绝缘涂层,实现每层坡莫合金带材的自主绝缘,阻断层间导电回路,抑制涡流损耗,控制铁芯运行温升。气隙切割完成后,针对裸露的切割切面做专项防护处理,打磨去除锋利边缘与细微毛刺,喷涂耐温绝缘防护涂层,隔绝空气水汽与粉尘,防止切面合金氧化生锈,避免气隙间距因腐蚀发生偏移。同时在气隙位置填充耐高温绝缘垫片,固定气隙尺寸,杜绝设备震动导致的气隙贴合、间距变化等问题,稳定磁路磁阻参数。整体外层包覆柔性绝缘膜与环氧树脂固化层,提升铁芯防潮、防尘、抗老化能力。整套防护工艺兼顾结构稳定性与磁路稳定性,可长期维持气隙尺寸精细、绝缘性能完好,保障铁芯工况适配性。 工业重载设备适配硅钢铁芯,磁承载能力较强,结构不易形变,适配长期高负载运行工况。沈阳矩型切气隙铁芯
检测传感器借助铁芯感应磁场变化,将物理信号转化为电信号,完成设备的数据采集工作。张家口铁芯定制
环形非晶铁芯成型依托全自动闭环卷绕设备完成全流程加工,整套工序分为带材分切、张力控速卷绕、端面整形、预去应力四道基础工序,工序参数直接影响铁芯叠压密度与磁路完整性。入库非晶原带先按内径、外径、高度规格分切窄带,分切边缘做钝化处理,去除微观毛刺,避免带材卷绕过程划破层间绝缘膜,防止层间导通增大涡流损耗。卷绕环节采用闭环恒张力压抑系统,根据带材厚度调节拉力数值,拉力过小会造成层间缝隙偏大、叠压松散,拉力过大易拉扯非晶带材产生微观裂纹,破坏基材原生非晶结构。卷绕完成后铁芯端面做整平打磨,保证圆环上下端面平整度一致,同轴度均匀,后续绕线作业时线圈排布均匀,受力均衡。成型半成品会先做低温静置去应力处理,去除卷绕外力带来的机械应力,避免应力堆积改变内部磁畴排布方向。区别于EI、CD开口铁芯,环形铁芯无法分体组装,全程一体式卷绕,无人工拼接工序,整体磁路不存在气隙,不会出现气隙磁通散射问题。不同尺寸环形铁芯可适配微型互感器、大功率滤波电感、逆变变压器等器件,可按需调整圆环内径外径比例,适配不同绕线匝数与安装空间。 张家口铁芯定制