商机详情 -
呼和浩特矩型铁芯销售
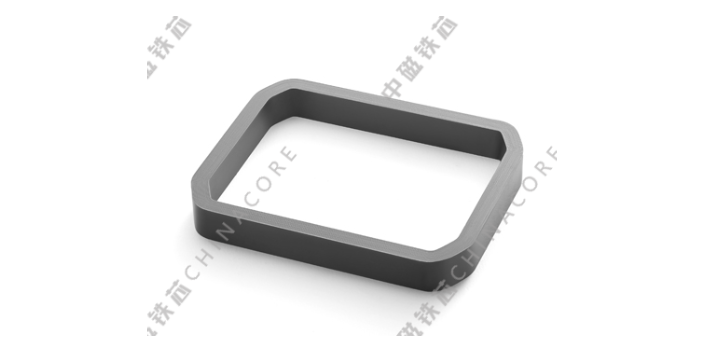
C型卷绕铁芯由连续硅钢带缠绕成型后单侧开口,整体呈字母C外形,内部预留大面积开窗区域,线圈装配操作空间充足,方便人工或自动化设备完成绕线工序,是中小型电力变压器、电源电抗器常用铁芯结构。C型铁芯开口位置可闭合装配,装配完成后形成近似完整磁路,对比分体叠片C铁芯,整体缠绕成型结构层间贴合度更高,磁阻数值更低,同等功率下铁芯整体体积可以适度缩小。带材缠绕阶段依靠设备模具固定C型轮廓,把控上下端对齐度,成型后可开展退火去除应力,开口处可按需切割气隙,适配存在直流分量的电抗器设备。铁芯截面分为矩形、圆角矩形两类,圆角结构能够减少线圈边角绝缘磨损,提升装配操作便捷度。C型铁芯适配工频50Hz电力工况,常规厚度选用、取向冷轧硅钢,批量生产效率较高,单台半自动设备每日可产出大批量成品。产品适配家用稳压电源、机床把控变压器、光伏并网电抗器、低压成套互感器等设备,尺寸参数可依据设备额定容量、线圈电压自主调整,支持图纸定制非标规格。 铁芯制造工艺主要包含冲片制造和铁心压装两个环节,每一道工序都对成品的性能有着重要影响。呼和浩特矩型铁芯销售
铁芯
交直流混合供电电路运行时,线路会叠加固定直流电流分量,闭环非晶铁芯极易出现单向偏磁饱和,整机温升速度升高,器件滤波变压功能失效,矩形切气隙铁芯可解除这类偏磁问题。人工开设的均匀气隙,可打散单向集聚磁通,均衡铁芯正反方向磁化程度,拓宽磁滞回线区间,提升铁芯直流偏磁耐受阈值。同等尺寸外形下,切气隙铁芯可承载更大直流叠加电流,电路电流波动时,不会出现单侧磁畴饱和卡死状态,磁化进退流程更加均衡。气隙填充绝缘垫片后,间距恒定不变,长期交变电磁振动下,抗偏磁能力不会衰减,适配变频器母线滤波、光伏直流电抗器、车载DC-DC变压模块使用。相较于开口拼接铁芯,一体式切割气隙整体性更强,磁路其余位置无断点,全域漏磁更少,偏磁治理效果更稳定,器件运行温升更平缓。 秦皇岛O型铁芯销售夹件和绑扎带是固定铁芯的重要结构件,它们确保铁芯在运行中保持为一个整体。
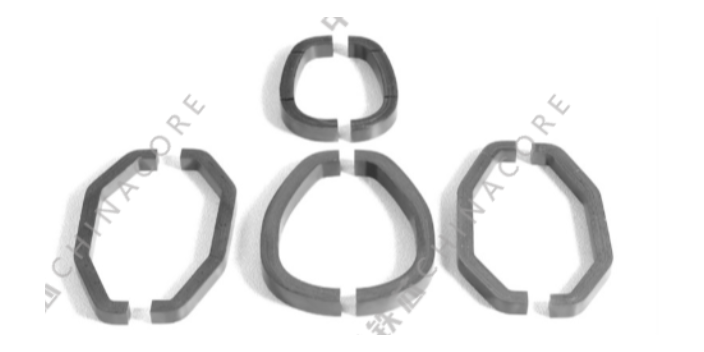
纳米晶铁芯是在非晶合金的基础上,经过特定温度的退火处理后,在内部析出纳米级晶粒而形成的复合材料。这种材料巧妙地结合了非晶合金与晶态合金的优点,既保持了较高的饱和磁通密度,又具备了优良的高频特性。在中高频段的应用中,纳米晶铁芯的损耗远低于传统的铁氧体材料,且其工作磁感更高,这意味着在相同的功率要求下,使用纳米晶铁芯可以设计出体积更小的磁性元件。随着制造工艺的成熟,它正逐步成为高度电感和共模扼流圈的优先磁芯。
纳米晶铁芯的生产流程分为带材制备、铁芯成型、热处理改性、绝缘封装、成品检测五大连续环节,每一步工序参数都会直接改变铁芯此终电磁表现。推荐环节为金属带材制备,工厂入库铁、硅、硼、铌、铜高纯金属锭,通过光谱仪器抽检原料成分杂质含量,杂质超标会干扰后续晶粒析出效果;原料送入真空感应熔炼炉,隔绝空气高温熔合,熔融合金通过窄缝喷嘴匀速喷射到水冷高速铜辊,极速冷却得到非晶前驱薄带,带材厚度可根据订单需求调整16μm、20μm、25μm三种规格,薄带厚度越薄,高频工况下涡流产生量越少。第二环节为铁芯卷绕成型,裁切定长的纳米晶带材匹配数控卷绕设备,依托工装模具卷制环形、矩形、CD、EE等各类铁芯轮廓,卷绕张力全程自动调控,张力过大易撕裂超薄带材,张力过小会导致铁芯层间间隙扩大,降低叠片系数,成型后铁芯边缘做钝化打磨处理,去除毛刺防止绝缘层破损。第三环节是重点晶化退火工序,成型铁芯分层放入密封退火炉,通入惰性气体隔绝氧化,设置分段升温曲线,慢速升温规避铁芯内外温差过大引发晶粒不均,恒温保温完成纳米晶粒析出后,按固定速率冷却至室温,部分互感器特需铁芯会在降温阶段施加定向磁场,调整内部磁畴排布,进一步压缩磁化损耗数值。 非晶合金材料也被用于制造铁芯,其极薄的厚度使得涡流损耗大幅降低,空载损耗小。
退火是铁芯成型后常用的热处理工序,针对卷绕、叠片两种结构铁芯均可适配,重点作用是消除材料加工阶段产生的内应力,还原硅钢、坡莫合金材料原生磁性能。铁芯经过裁切、缠绕、冲压加工后,金属晶粒会在外力作用下发生偏移,内部积累应力,会改变材料原本的磁滞、铁损参数,退火高温环境可以让金属晶粒重新规整排布,恢复稳定导磁能力。加工时将批量铁芯放置耐高温料架,送入密闭退火炉内部,炉腔隔绝空气避免铁芯表面氧化,按照材料牌号设定升温速率、保温温度、降温时长,冷轧硅钢铁芯与坡莫合金铁芯使用两套不同温控程序。升温阶段缓慢提升炉内温度,防止铁芯受热形变;保温阶段维持固定温度区间,让内部应力充分释放;降温阶段逐步降低炉温,避免温差过大导致结构变形。整套退火工序完成后,铁芯表面色泽均匀,磁损数值回归材料出厂标准区间。退火后的铁芯硬度会小幅下降,后续切气隙、打磨加工操作难度降低,同时铁芯抗震动能力有所提升,适配长期不间断运行的电力设备、户外检测装置,热处理参数可跟随客户设备运行频率、负载条件做出对应调整。 在电机设计中,铁芯的存在大幅增强了定子和转子线圈之间的电磁耦合,从而减小了设备体积。连云港环型切割铁芯厂家
极薄硅钢片主要用于高转速或高频电机铁芯,通过减小单片厚度来限制涡流回路的截面积。呼和浩特矩型铁芯销售
绝缘浸漆是铁芯深加工环节,经过退火、切气隙后的铁芯可通过浸漆处理形成多层防护结构,同步优化电气绝缘与物理防护能力。铁芯层间自带原料绝缘涂层,但在加工、装配、户外使用过程中,表层涂层容易出现磨损、脱落,浸漆工艺会在铁芯整体外部包裹绝缘树脂漆膜,隔绝铁芯与线圈、外壳的直接接触,降低漏电。浸漆分为真空浸漆与普通浸泡两种操作方式,真空浸漆会在密闭腔体抽走空气,让漆液充分渗入铁芯层间缝隙,漆膜附着均匀,内部不会产生气泡,适配小型精密铁芯;普通浸泡工艺操作流程简单,多用于大功率大尺寸铁芯,降低加工耗时。漆液选用耐温绝缘树脂,区分常温、中温、高温多款型号,户外、密闭柜体高温运行场景选用耐温等级更高的漆料。浸漆完成后送入烘干箱固化,把控烘干温度与时长,让漆膜完全凝固,固化后的铁芯表面形成硬质保护膜,能够阻隔粉尘、潮湿空气、轻微化学腐蚀环境带来的损伤,同时减少铁芯层间震动摩擦产生的声响,延长整套电磁设备稳定运行周期。 呼和浩特矩型铁芯销售