商机详情 -
邵阳R型铁芯厂家
铁芯成品完成全部加工工序后,按照尺寸、重量、订单批次开展分级包装,避免仓储、运输环节出现层间磨损、结构形变、漆膜破损。微型环形、矩形铁芯使用自主塑料分装盒存放,内部填充缓冲泡沫,单盒标注批次、规格,多盒统一装入瓦楞纸箱;中大尺寸C型、矩形铁芯单只包裹缓冲气泡膜,边角增加硬质护角防护,防止搬运磕碰造成切口、外形变形;批量同规格铁芯分层堆叠,层间放置纸质隔板隔开,减少堆叠压力导致的层间错位。纸箱外部标注产品名称、材质、加工工序、防潮标识,仓储库房维持恒定干燥湿度区间,避免空气中水汽腐蚀铁芯绝缘漆膜,不同批次、不同规格产品分区摆放,预留通道方便分拣出库。长途物流运输选用加固纸箱,大件铁芯搭配木架固定,减少运输途中颠簸带来的内部摩擦,订单随货附带产品参数清单、批次检测记录。客户收货后建议存放于干燥室内环境,开箱装配时避免尖锐工具刮擦铁芯表层漆膜,装配完成后及时缠绕线圈、装入设备外壳,减少铁芯长期裸露接触空气的时长,延长绝缘防护层使用周期。 坡莫合金铁芯磁电转换线性度均匀,适配各类计量仪器,维持设备检测数据的稳定输出。邵阳R型铁芯厂家
铁芯
纳米晶铁芯凭借宽频低损耗、宽温稳定、高饱和磁通的综合属性,覆盖新能源、电力传感、工业电源、医疗电子、轨道交通五大应用赛道,不同场景会定制对应外形与规格的铁芯产品。新能源赛道分为光伏储能与新能源汽车两大细分,光伏组串逆变器、储能变流器内部的高频变压器、共模滤波电感均采用环形纳米晶铁芯,逆变器开关频率普遍20kHz至60kHz,铁芯低损耗特性降低整机发热,同功率设备相较铁氧体铁芯机型体积缩减三成;车载车载充电机OBC、DC-DC降压模块选用小型矩形纳米晶铁芯,车辆机舱温度波动幅度大,材料宽温特性保障高低温行驶状态下电路滤波、变压功能不受影响,充电桩大功率滤波电感使用大尺寸CD型纳米晶铁芯,应对短时大电流冲击不出现磁饱和。电力传感领域以各类电流互感器、漏电保护开关为重点载体,智能电网计量互感器、零序漏电互感器采用裁切式纳米晶铁芯,高磁导率可以捕捉线路微弱漏电、失衡电流信号,减少计量数值偏差,相比坡莫合金铁芯降低物料采购开支,适配电网大批量铺设需求;家用漏电保护器微型环形纳米晶铁芯,缩小保护器内部结构尺寸,便于开关面板小型化设计。工业电源赛道包含高频开关电源、逆变焊机、变频器。 金华UI型铁芯铁芯是电气设备的重点导磁结构,承接电能与磁能的相互转换,影响设备整体的能耗水平。
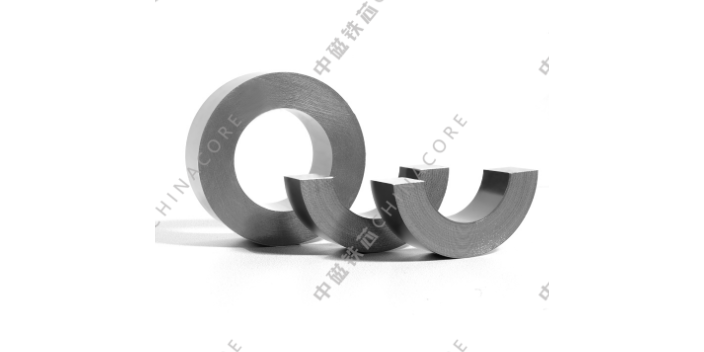
环形非晶铁芯尺寸以内径、外径、叠高三大重点参数定义规格,参数设计依托设备绕线空间、工作电流、励磁电压、安装结构四大维度核算敲定,无固定通用尺寸,可全尺寸定制。内径尺寸决定母线穿线孔径、绕线此小进线空间,内径越大,可穿接母线线径越大,适配大电流母线采集作业,同时线圈绕制空间更广,可排布更多匝数绕组;外径决定铁芯整体磁通截面积,外径越大,磁通承载上限越高,抗磁饱和能力越强,适配冲击电流偏大的强电设备;叠高影响铁芯整体磁通量,同等内外径条件下,叠高越高,磁通量越大,器件功率等级越高。设计环节需要兼顾圆环长宽比例,比例失衡会造成圆环局部磁阻不均,磁化出现局部失衡。微型内径圆环多用于弱电漏电开关、小型传感互感器;中型圆环多用于配电柜体互感器、电源共模电感;大尺寸闭环圆环多用于光伏工频逆变主变压器。定制尺寸时可同步调整带材层数,改变铁芯叠压密度,适配设备既定阻抗、电感参数需求,适配非标电磁器件结构开发。
铁芯原材料在裁切、冲压、弯折加工过程中,会产生机械应力,导致内部磁畴结构紊乱,影响铁芯的磁学性能,因此退火处理成为铁芯加工的重要工序。退火工艺通过精细控制炉内温度、保温时长与冷却速度,消除基材加工产生的内应力,重塑内部磁畴排列结构,让铁芯的磁导率恢复至稳定状态。经过退火处理的铁芯,磁滞损耗会得到有效控制,磁场响应更加稳定,能够适配交变磁场的持续工作状态。不同材质的铁芯退火参数存在差异,硅钢片铁芯、非晶铁芯的退火温度与保温流程均有专属标准,需要严格按照材质特性调控工艺参数。该工序能够优化铁芯的基础磁性能,改善设备空载运行状态,降低长期运行的能量消耗,提升整套电气设备的工况适配能力。 互感器铁芯内部剩磁数值过高,会让漏电保护器触发迟钝,真空分段退火工艺完成消磁,拓宽铁芯线性测量区间。
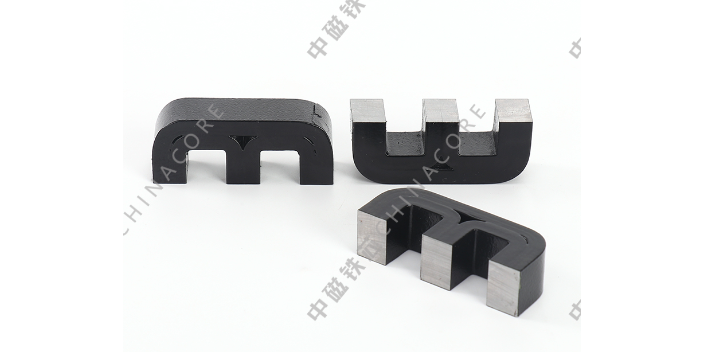
铁芯的下料裁剪工序是保障产品规格统一、结构规整的基础环节,所有铁芯基材均需按照设计图纸的尺寸、角度、切口规格完成精细裁切。生产过程中,通过自动化裁切设备对硅钢片、非晶带材等原材料进行加工,控制裁切边缘的平整度,避免出现毛刺、缺口、变形等外观问题。边缘规整的基材能够保证叠压后铁芯的整体密封性,减少磁路缝隙,降低漏磁概率。针对斜剪、直剪、异形切口等不同工艺需求,设备会调整裁切角度与运行参数,适配不同结构铁芯的生产要求。裁切完成后,会对基材进行分拣筛选,剔除形变、尺寸偏差、表层破损的物料,保障后续叠压、组装工序的顺利推进。标准化的下料裁剪工艺,能够统一铁芯产品的规格参数,保障批量产品的一致性,适配各类电气设备的标准化装配需求。 铁芯的机械强度需要满足运输和运行要求,紧固件的合理布置能防止结构变形。咸宁O型铁芯质量
大型电机的定子铁芯沿轴向分成多个叠片段,段间留有通风槽以改善散热效果。邵阳R型铁芯厂家
叠压工艺是铁芯生产加工的重点工序,直接决定铁芯整体结构的紧实度、平整度与磁路稳定性。在生产过程中,工作人员会按照预设的叠片顺序与叠压系数,将裁剪成型的硅钢片逐层堆叠,通过专业叠压设备完成匀速加压定型。叠压过程需要保持压力均匀,避免局部压力过大造成钢材变形,或压力不足导致整体松散,防止后期设备运行中出现铁芯震动、噪音增大等问题。每层硅钢片的排布需要对齐规整,边缘无错位、无翘边,保证铁芯整体外形尺寸的统一性,适配设备装配标准。叠压完成后,会通过卡扣、钢带、环氧固化等方式完成固定,锁定整体结构形态。整套工艺流程可以优化铁芯的内部结构状态,稳定磁路分布,控制设备运行能耗,同时提升铁芯结构的牢固性,适配长期持续运行的工况条件。 邵阳R型铁芯厂家