商机详情 -
海口R型铁芯生产
卷绕型坡莫合金铁芯的制造工艺包含多个严谨环节,其中热处理工序对此终性能的成型起着关键作用。在带材卷绕成型后,通常需要在真空或保护气氛中进行高温退火处理。这一过程旨在消除加工过程中产生的内应力,并促使晶粒重新排列,从而激发材料的软磁特性。由于坡莫合金对机械应力较为敏感,在热处理后的绕线、绝缘处理以及装配过程中,操作人员需采取轻拿轻放的方式,避免剧烈冲击或过度挤压对铁芯内部结构造成损伤。此外,为了进一步降低高频下的涡流损耗,部分铁芯在卷绕前会对带材表面进行绝缘涂层处理。这种多层绝缘的卷绕结构,既保证了磁路的完整性,又在一定程度上阻断了涡流的流通路径,使铁芯能够在中高频段保持稳定的电磁性能。 铁氧体材料常用于高频变压器铁芯,因其具有较高的电阻率,能有效抑制高频涡流。海口R型铁芯生产
铁芯
城乡老旧配电台区、老式楼宇配电箱改造项目中,环形非晶铁芯可替换老式硅钢环形铁芯,适配原有设备安装结构,改造适配门槛较低。老式硅钢圆环铁芯工频空载能耗偏高,配电台区夜间低谷负荷值守时,整体无源耗电总量偏高,长期运行电力损耗累积量大。原有配电互感器、滤波电感安装孔位、腔体尺寸固定,环形非晶铁芯可复刻原有硅钢圆环内外径、高度尺寸,直接原位替换,无需改动设备壳体、绕线骨架、接线线路,缩减改造施工工时。改造后闭环磁路磁通利用率提升,互感器计量偏差区间缩小,线路过载、漏电响应速度同步优化。老旧配电设施多露天布设,昼夜温差、雨雪湿气影响明显,非晶铁芯耐温耐腐蚀性能优于硅钢材质,改造后配件更换周期延长,降低后期配电运维频次。改造项目无需更换配套绕组,原有铜线绕组可直接复用,改造物料使用可控,适配批量台区低成本升级。同时铁芯运行温升更低,减少柜体内部积热,降低老旧线路高温短路,提升老旧配电线路整体运行安全性。 鹰潭环型切气隙铁芯生产铁芯支持规格定制加工,可结合设备安装空间与运行参数调整,适配多行业配套需求。
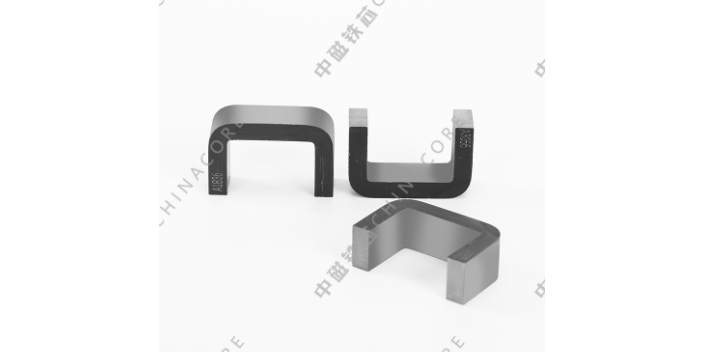
不同批次铁芯表面会存在轻微色差,主要体现在涂层亮度、板材底色、退火色泽差异,属于批量生产中的正常现象,不直接影响使用功能。退火温度、炉内气体浓度、降温速度细微波动,会让硅钢片金属底色出现深浅差异;绝缘漆喷涂厚度、烘干温度变化,会造成涂层色泽不一致;原料批次不同,板材基材底色本身存在细微区别。行业判定标准中,轻微色差不属于质量缺陷,只要绝缘性能、结构尺寸、磁路状态达标,即可正常投入使用。车间会区分外观色差与功能性缺陷,避免因正常色差误判产品状态。同时持续优化炉体温控、喷涂参数、原料批次管理,尽量缩小批次色差差距,让成品外观更加统一。客户验收环节中,色差不作为退货依据,铁芯产品重点判定标准集中在结构、绝缘、损耗、尺寸等功能性指标,外观色差属于次要外观表现,不影响设备装配与运行效果。
新能源产业的高频化、动态化工况特性,与卷绕型非晶铁芯的运行属性高度契合,使其在光伏、风电、储能、新能源汽车电控等领域应用持续拓宽。新能源逆变、变流设备工作频率波动范围大,负荷切换频繁,磁场状态处于动态变化中,卷绕非晶铁芯的速度磁响应能力,可实时适配磁场波动,稳定电路磁通量,过滤电流与磁场波动带来的参数偏差,保证逆变、变流过程平稳推进。储能系统中的电抗器、滤波装置搭载非晶卷绕铁芯后,可优化充放电磁场环境,弱化电磁波动对储能组件的冲击,延长储能设备使用寿命。新能源设备普遍追求小型化、轻量化设计,非晶铁芯自重更轻、结构更紧凑,能够缩减设备整体体积,适配设备集成化设计趋势。同时铁芯耐温、防潮、抗老化性能良好,可适应户外高低温、潮湿风沙等复杂新能源工况,满足新能源设备全天候长效运行的需求。 非晶合金材料厚度极小且电阻率高,常被用于制造低空载损耗的变压器铁芯。
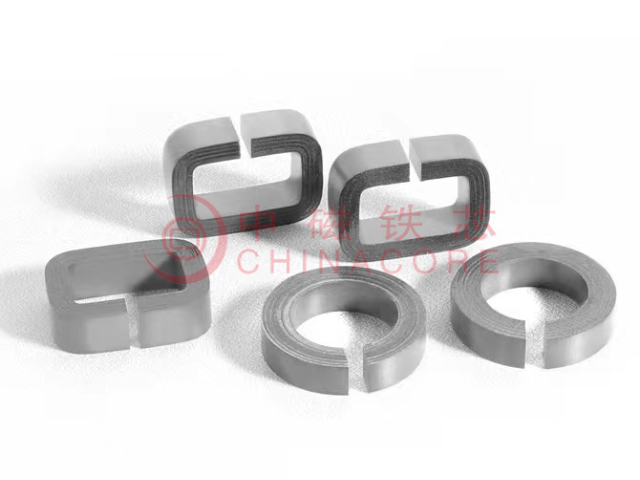
铁芯在极端环境下的适应性,是其在特殊领域应用的前提。在航空航天、深海探测或极地输电等场景中,铁芯面临着极寒、高温、高湿或强的考验。低温环境下,硅钢片的磁致伸缩系数会发生变化,可能导致噪音异常或结构件脆裂;而高温则会加速绝缘涂层的老化,降低层间电阻。针对这些挑战,特种铁芯材料应运而生。例如,采用耐高温的无机绝缘涂层替代有机漆膜,使其能在200℃以上长期工作;或使用镍铁合金等低磁致伸缩材料,减少温度变化引起的尺寸效应。在结构设计上,预留热膨胀间隙,采用柔性连接件,以吸收热应力。这些针对性的设计,使得铁芯能够在恶劣环境中保持功能的完整性,拓展了电磁技术的应用边界。 铁芯电感的性能可以通过指定铁芯材料和调整性来设定,以满足不同电子设备对电感参数的要求。德州O型铁芯电话
铁芯支持定制化加工,可依据设备尺寸、工况参数调整规格,适配各行业差异化配套需求。海口R型铁芯生产
铁芯人工修整是成品出厂前的关键收尾工序,主要处理加工过程中产生的细微瑕疵,整套作业遵循统一标准,保证修整效果统一、产品状态一致。修整作业的重点内容包含边角打磨、表面除尘、瑕疵修补、结构规整四大板块,操作人员需按照固定流程依次作业,不得随意简化工序。打磨环节此去除裁切、冲压产生的毛刺、锐边,控制打磨力度与范围,不改动铁芯整体尺寸与结构形态,规避过度打磨造成的板材变薄、结构缺损。除尘环节使用特需除尘设备,方面清理铁芯表面、片间缝隙的金属碎屑与粉尘,保证产品表面洁净无杂质。针对轻微的涂层划痕、掉漆瑕疵,采用同型号绝缘漆局部补涂,修补后自然烘干固化,保证涂层完整性。稍后规整铁芯叠片结构,微调松动、错位的片材,让整体结构紧实平整。作业全程禁止力气操作,避免修整过程中产生新的瑕疵,所有修整完成后需自检确认,达标后方可入库。标准化的人工修整,能够统一成品外观与结构状态,消除细微工艺缺陷,提升产品装配适配性。 海口R型铁芯生产