商机详情 -
六安交直流钳表铁芯定制
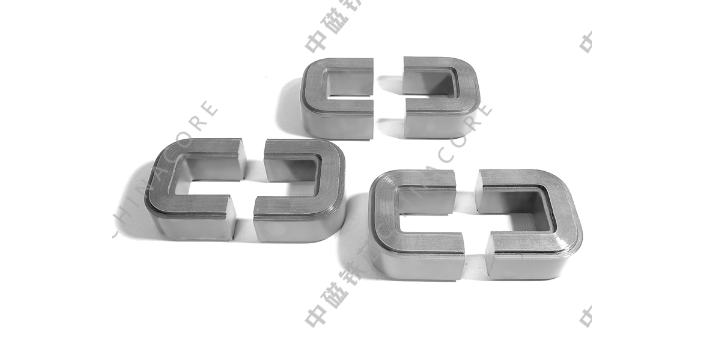
矩形切气隙非晶铁芯分为单边开槽气隙、双边对称开槽气隙两种结构,适配不同磁化方向电路差异化选用。单边气隙铁芯此单侧磁柱开设切口,加工工序简易,生产周期短,物料成本更低,磁通单向通行适配单向直流叠加电路,多用于单向供电逆变、直流降压模块,适配单方向电流励磁工况。双边对称气隙铁芯两侧磁柱同步切割,磁路双向对称,正反方向磁化均衡,剩磁数值更低,适配双向通断、交变直流电路,比如双向储能变流器、双向滤波工控设备。同等总气隙厚度下,双边分散气隙单口宽度更小,磁通边缘散射更少,附加损耗更低,铁芯发热更平缓。单边气隙适合成本优先、单向工况项目;双边气隙适合性能优先、双向交变工况项目,两类结构均可外包绝缘防护,适配室内户外多场景装机使用。 铁芯柱通常由多级铁心片组成并内接于圆,从而在有限面积内获得更大的截面积。六安交直流钳表铁芯定制
铁芯
CD型铁芯的绝缘处理是保证电气安全的重要环节。硅钢片表面的绝缘漆层不此用于减少涡流损耗,还起到片间绝缘的作用。在卷绕和组装过程中,需要确保绝缘层不受损伤,避免因片间短路导致局部过热和铁损增加。对于高压应用的CD型铁芯,还需要在铁芯与线圈之间、线圈与地之间设置足够的绝缘距离和绝缘材料,以承受工作电压和瞬态过电压。铁芯本身通常需要可靠接地,以防止因静电积累或感应电压导致的放电现象。接地方式应保证低阻抗连接,同时避免形成接地环路引入干扰。 广西阶梯型铁芯电话铁芯的紧固方式多种多样,包括穿心螺杆、绑扎带以及夹件等,以防止叠片松动产生噪音。
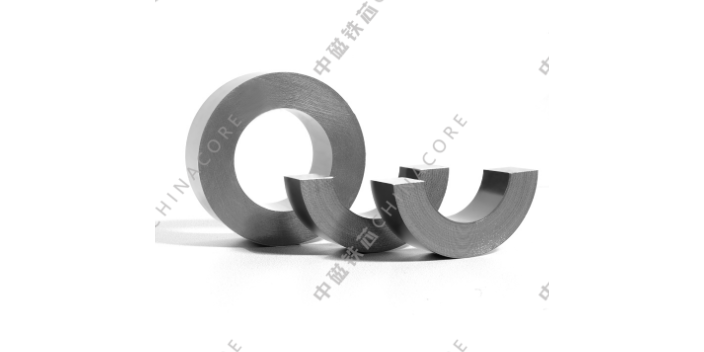
电磁器件选型阶段,环形非晶铁芯常与锰锌铁氧体环形铁芯互为替代材料,二者基材结构、频段适配、承载电流、使用成本存在明显区分,适配不同工况场景。铁氧体属于陶瓷烧结类磁性材料,材质脆性大,受到磕碰挤压易碎裂,饱和磁通密度数值偏低,大电流工况下极易快速磁饱和,此适配小电流高频弱电场景。铁氧体高温耐受能力偏弱,环境温度超过110℃后磁导率快速下滑,滤波、变压功能大幅弱化,多用于小型家电弱电滤波元器件。环形非晶铁芯为金属合金带材卷绕成型,韧性优于烧结铁氧体,抗机械冲击能力更强,饱和磁通密度远超铁氧体,可承载短时冲击电流,大电流配电设备适配性更强。频段适配方面,铁氧体适配80kHz以上超高频工况,中低频损耗优势明显;环形非晶铁芯适配50Hz至80kHz工频及中高频区间,该区间内损耗数值低于同尺寸铁氧体铁芯。尺寸适配层面,同等功率工况下,非晶圆环截面积更小,器件整体体积可做轻量化设计。采购成本上,大批量民用弱电器件推荐铁氧体,工业电力、新能源强电设备,选用环形非晶铁芯综合适配性更强。
常规闭合磁路的坡莫合金铁芯磁导率数值较高,磁阻偏小,在负荷波动、电流突变工况下容易出现磁饱和问题,影响设备运行稳定性,而卷绕型坡莫合金矩形切气隙铁芯通过增设磁路气隙,从结构层面调整磁路整体参数。气隙的存在会提升整体磁路磁阻,降低铁芯效果磁导率,拉长磁通饱和的临界区间,让铁芯可以承受更大范围的电流波动,不易出现磁饱和失效的情况。矩形对称结构搭配单侧或双侧规整气隙,可让铁芯全域磁通量分布更加均衡,避免局部磁通堆积,弱化磁场交变过程中的参数波动。同时气隙结构可以削弱磁滞回线矩形度,让磁畴翻转过程更加平缓,适配动态负荷工况下的磁场变化。相较于闭合铁芯,切气隙铁芯磁路可调性更强,可通过改变气隙大小适配不同饱和阈值的设备需求,适配多样化精密电磁设备的工况标准。 铁芯是电磁转换的磁路部分,同时也为整个设备提供了稳固的机械支撑骨架。
冬季低温干燥的环境,会对铁芯退火、结构定型、涂层固化等工序产生一定影响,车间会结合季节气候特点,优化生产工艺细节,规避低温带来的工艺偏差。冬季室外温度偏低,车间整体环境温度下降,退火炉开机后,炉体初始温度较低,升温速度偏慢,若沿用常规升温程序,会导致整体工艺时长不足,应力释放不彻底。因此冬季生产时,操作人员会适当延长预热阶段时长,保证炉体整体温度均匀上升,避免内外温差过大影响热处理效果。低温环境下,硅钢片材质硬度会小幅提升,脆性略有增加,裁切、叠装作业时容易出现板材崩边、细微开裂等问题,车间会放缓设备裁切速度,调整叠装压实力度,减少机械外力对低温板材的损伤。涂漆工序中,低温会降低涂料流动性,容易出现涂层厚薄不均、流平性差的问题,工作人员会微调涂料配比,提升车间作业环境温度,保证涂层喷涂均匀、固化完整。成品修整环节,低温下绝缘涂层韧性下降,打磨修整时容易掉漆,作业人员会放缓打磨力度,优化修整手法,保护表层绝缘结构。针对性的冬季工艺调整,能够抵消低温环境对生产的影响,保证各工序工艺标准统一,全年产品状态保持稳定。 铁芯包含多种成型结构,环形、矩形、E型结构适配不同设备安装方式与电磁工作模式。驻马店电抗器铁芯电话
通过改变消弧线圈铁芯的结构,可以解决零励磁情况下电感的非线性问题,减少铁磁谐振对电网的危害。六安交直流钳表铁芯定制
绝缘涂层处理是铁芯生产中把控电气性能的关键工序,主要作用是在硅钢片表层形成均匀的绝缘薄膜,阻隔叠片之间的电流互通,减少设备运行过程中产生的涡流损耗,适配各类电气设备的长期运行需求。硅钢片经过裁切、打磨去毛刺后,会统一送入涂漆设备开展涂层作业,设备采用自动化喷涂模式,涂料选用特需电气绝缘漆,适配金属板材的附着特性,不会出现脱落、起皮等情况。喷涂过程中,设备控制涂料喷涂厚度与均匀度,保证板材正反两面涂层厚度一致,边缘位置无漏涂、堆积现象。喷涂完成后,板材会进入恒温烘干区域,在固定温度环境中完成漆膜固化,让绝缘涂层紧密贴合硅钢片表面,形成稳定的绝缘防护层。烘干温度与时长会根据板材厚度、涂料型号灵活调整,避免温度过高灼伤涂层,或温度过低导致漆膜固化不彻底。涂层固化完成后,工作人员会检查板材表面状态,确认涂层平整、无气泡、无脱落,绝缘性能达标后,方可进入叠装或卷绕工序。未达标板材会重新清洁、补涂、烘干,直至符合生产标准。这道工序不改变铁芯的外形结构,却能优化铁芯的电气适配性,降低设备运行中的能量损耗,延长整套电气设备的使用周期。 六安交直流钳表铁芯定制