商机详情 -
阳泉交直流钳表铁芯质量
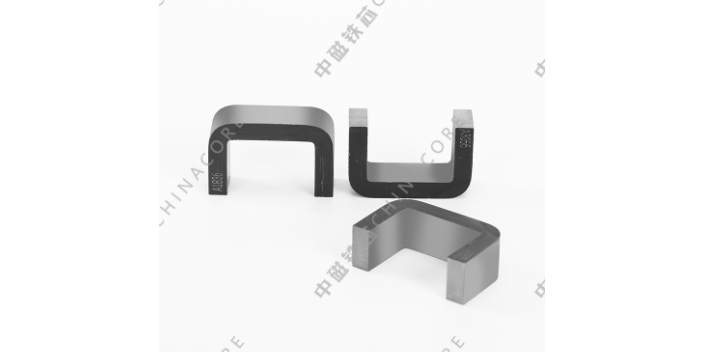
合格配对CD铁芯合拢后搭配绑带、卡扣固定,整体抗震稳固性优于EI叠片铁芯,适配车载、车间振动工况长期使用。EI铁芯多层叠片拼接,振动易出现单片松动偏移,磁路缝隙随机变化;CD铁芯为整体卷绕单体,无多层叠片缝隙,此一处对接拼缝,固定后两半位置不易偏移,气隙尺寸长期保持恒定。C型圆弧结构受力均衡,外力挤压时应力分散转角周身,边角不易崩裂破损,仓储转运堆叠抗压性更强。绕组套设于中部立柱,电磁作用力均匀作用铁芯外壁,不会单点挤压拼缝,交变励磁振动下,对接缝隙不会开合晃动。加装软性密封垫片后,可缓冲电磁撞击,弱化拼接位置振动噪音,适配轨道交通车载电源、移动式变频设备,颠簸振动工况下磁参数保持稳定,无需频繁检修紧固铁芯。 电抗器铁芯选用高牌号硅钢原料,加宽磁路截面调节磁负荷,瞬时电流冲击状态下,铁芯不易进入饱和升温状态。阳泉交直流钳表铁芯质量
铁芯
多数民用、商用配电设备长期处于轻载运行状态,铁芯在低负荷工况下有着固定的运行规律,损耗、温升、结构老化速度均区别于重载工况。设备轻载运行时,线圈励磁电流偏小,铁芯内部磁场强度较低,磁畴翻转幅度小、速度平缓,磁滞损耗维持在较低水平。整体能耗产出少,铁芯温升变化微弱,基本不会出现热量堆积,设备常年处于低温运行状态。稳定的低温、低负荷工况,不会对绝缘涂层、硅钢片晶体结构造成持续压力,绝缘老化速度缓慢,板材结构长期保持稳定,极少出现松动、形变、破损等问题。同时,低强度磁场带来的磁致伸缩形变幅度极小,设备震动与噪音不明显,结构受力平稳。长期轻载运行的铁芯,故障概率极低,运维周期更长,无需频繁检修维护。针对这类工况的铁芯,生产工艺无需强化重载适配结构,以基础磁路稳定、绝缘完整、结构规整为重点标准,可在控制生产成本的同时,完全适配长期轻载的运行需求。 河南R型铁芯铁芯的结构设计需要兼顾磁路的闭合性与机械强度,以确保在长期运行中保持稳定状态。
铁芯制造行业持续推进低碳化生产改造,通过工序优化、设备升级、物料管控降低生产能耗与资源消耗。裁切工序优化排版算法,提升硅钢板材利用率,减少边角料产出,降低原料消耗与废料处理压力。热处理设备升级节能温控系统,优化升温、恒温、降温曲线,减少电力消耗,提升炉体热利用率。车间照明、通风、除湿设备采用节能机型,分区域、分时段启停,杜绝无效能耗。物料转运采用电动设备替代传统燃油设备,降低尾气排放。废料回收体系精细化分类,可二次利用余料重新生产,不可利用碎料统一回收熔炼,实现资源循环。生产现场杜绝物料浪费、设备空转、灯光长亮等现象,培养节能作业习惯。点滴式的低碳优化,逐步降低整体生产能耗,让铁芯制造产业更加贴合绿色生产发展方向,在保证产能与产品稳定的前提下,实现低能耗、低浪费、低排放的生产模式。
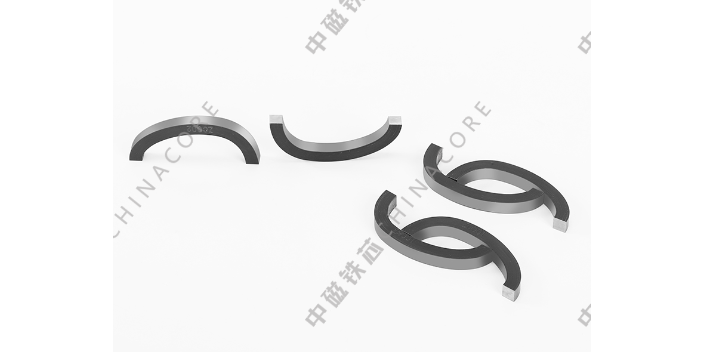
卷绕型非晶铁芯依托带材连续卷绕的成型特性,构建出全程闭合无断点的磁路结构,彻底规避传统拼接铁芯磁路缝隙、磁阻波动的问题。常规叠片铁芯存在多处拼接接口,磁力线传输过程中易出现外泄、拥堵、磁通量不均等情况,造成额外能量损耗,而卷绕非晶铁芯的一体化结构,可让磁力线完整封闭在铁芯本体内部循环传输,漏磁范围大幅缩减。均匀连贯的磁路能够平衡铁芯各区域磁负荷,避免局部磁饱和现象的出现,让磁场分布始终保持均匀状态,适配持续交变、频繁波动的磁场工况。在设备运行过程中,稳定的磁路可以弱化磁场突变对电路的干扰,让电能与磁能的转化过程更加平稳,减少设备运行中的参数波动。无论是工频持续运行的电力设备,还是高频切换的新能源电控设备,闭合磁路结构都能适配工况变化,维持设备运行状态平稳,优化整套电气系统的运行逻辑。铁芯的几何形状对漏磁通有很大影响,优化外形能够减少附加损耗并提升效率。
低温环境多用于北方户外、低温车间、户外变电设备场景,铁芯在持续低温工况下会展现出专属的运行特性,结构与磁学状态会区别于常温环境。低温条件下,硅钢片材质硬度小幅提升,韧性略有下降,结构形变概率降低,铁芯整体形态更加稳定,不易出现叠片松动、结构扭曲等问题。同时,低温环境散热效率更高,铁芯运行产生的热量可速度散发,热量堆积情况减少,设备温升始终处于较低区间,损耗带来的热影响大幅减弱。磁场流转过程更加稳定,磁畴翻转阻力波动较小,磁滞损耗数值保持平稳,设备能耗波动不明显。但低温环境会让绝缘涂层韧性降低,脆性有所提升,剧烈震动或外力撞击容易造成漆膜开裂、脱落。针对低温工况的铁芯,生产中会优化涂层固化工艺,提升漆膜耐寒性能,同时强化结构绑扎固定,降低震动对绝缘层的影响。适配低温环境的铁芯,可稳定适应冬季低温、高寒地区户外电力设备的运行需求,保证配电系统持续工作。 铁芯支持定制化加工,可依据设备尺寸、工况参数调整规格,适配各行业差异化配套需求。海东阶梯型铁芯供应商
自粘结铁芯在相同试验条件下,产生的噪音比传统焊接型铁芯降低了约5分贝。阳泉交直流钳表铁芯质量
矩型切气隙非晶材料铁芯的制造工艺,体现了对材料特性的深刻理解与精细操作。非晶合金带材在卷绕成型后,需要经过严格的热处理来消除内应力,恢复其软磁性能。然而,切割气隙的过程会不可避免地引入机械应力,导致切口附近的磁性能退化。为了将这种影响降至比较低,现代制造工艺通常采用激光切割或高精度砂轮切割,并在切割后进行二次退火处理,以释放应力并重新优化磁畴结构。此外,气隙的填充材料选择也至关重要。常用的环氧树脂或硅胶不此起到固定和绝缘的作用,还能在一定程度上缓冲热膨胀带来的机械应力,防止气隙在温度循环中发生变化。这种对工艺细节的把控,确保了每一只矩型切气隙非晶铁芯在交付时都能满足设计要求的磁性能指标,为后续的电感绕制提供了可靠的基础。 阳泉交直流钳表铁芯质量