商机详情 -
张掖R型铁芯生产
退火是环形非晶铁芯调控磁学参数的重点工序,所有卷绕成型铁芯必须经过惰性氛围热处理,才能稳定磁化性能、降低运行能耗。非晶带材极速成型后原子处于亚稳态无序结构,卷绕加工后叠加机械应力,直接使用会出现磁化不稳定、损耗波动大等问题,因此需要分段式控温退火优化基材状态。生产采用氮气密闭退火炉,隔绝空气防止铁芯表层氧化生锈,分段设置升温、恒温、降温区间,升温速率控制平缓,规避铁芯内外温差过大,引发层间剥离、结构形变。恒温区间温度控制在380至420℃,该温度区间不会打破非晶无序原子结构,此能释放内部机械应力,理顺杂乱磁畴排布,弱化磁化阻力。针对电流检测类特需环形铁芯,退火阶段可施加轴向定向磁场,引导磁畴沿圆环圆周同向排布,提升弱磁场下磁通响应能力。退火完成后采用随炉慢速降温模式,避免极速降温产生二次内应力。退火后铁芯硬度小幅提升,脆性同步改变,结构稳定性增强,长期通电交变工况下,磁参数不会随使用时长持续偏移,同批次铁芯磁化一致性趋于统一,适配批量电子器件标准化装配使用。 非晶铁芯的特殊分子结构可以降低磁滞损耗,多用于电力变压设备,适配各场景节能运行需求。张掖R型铁芯生产
铁芯
卷绕型坡莫合金矩形切气隙铁芯高度适配低频交变工况,契合工业低频滤波、工频稳压、低频信号调控等设备的运行需求。低频工况下磁场交变速度平缓,闭合高导磁坡莫铁芯易出现磁通饱和、信号偏移等问题,而切气隙结构优化磁路磁阻,拓宽线性工作区间,让铁芯在低频小幅、持续交变的磁场中稳定运行,无磁饱和畸变现象。坡莫合金材质本身磁滞损耗低、磁致伸缩系数小,低频运行过程中形变微弱,不会产生震动杂音与信号干扰,保证低频电磁信号传输纯净度。矩形一体卷绕结构涡流损耗可控,低频长期运行温升平缓,不会出现积热问题。在工频50赫兹工况及数千赫兹低频动态工况中,该铁芯可稳定磁路参数,平衡磁通分布,适配低频设备长时间连续运行的需求,效果改善低频工况下铁芯易饱和、参数不稳定的行业痛点。 襄阳矩型切气隙铁芯哪家好发往海外的铁芯会配套整套单据,记录铁损、耐温、外形尺寸数据,文件符合海外电器标准方便入库与清关办理。
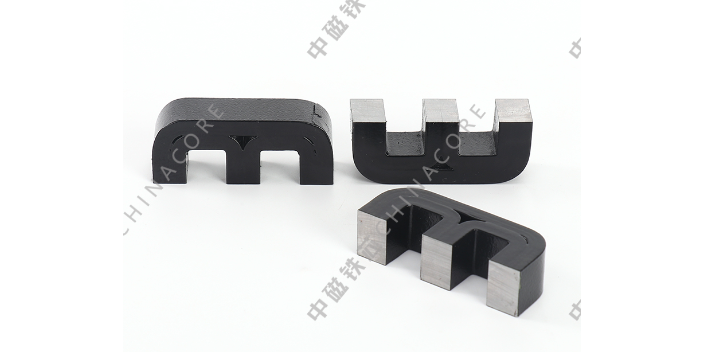
硅钢钢带在卷绕成型过程中,会受到张力拉扯、弯曲形变等外力作用,内部产生机械应力,导致磁畴结构紊乱,影响铁芯原始电磁属性,因此退火去应力是卷绕铁芯生产的必备工序。卷绕成型后的铁芯需送入特需退火炉,通过精细调控炉内温度、保温时长与冷却速率,逐步释放钢带内部的残余应力,重塑内部磁畴排列结构,让铁芯恢复稳定的磁学性能。经过退火处理的卷绕铁芯,磁滞损耗得到有效改善,磁场响应更加灵敏,能够适配交变磁场的动态变化。不同规格、不同材质的卷绕铁芯适配专属退火参数,取向硅钢铁芯与无取向硅钢铁芯的退火温度与保温流程存在差异化标准,严格匹配基材特性。该工序可以消除卷绕加工带来的性能损耗,规整铁芯内部结构,让成型后的铁芯电磁属性贴合设计标准,保障设备运行过程中磁路稳定、能耗可控,提升产品工况适配能力。
从材料科学的角度看,矩型切气隙非晶材料铁芯的性能优化,离不开对非晶合金微观结构的深入理解。非晶合金的软磁性能源于其长程无序的原子结构,去除了晶界和磁晶各向异性,使得磁畴翻转的阻力极小。然而,在切割气隙和后续加工过程中,机械应力和热应力会破坏这种理想的无序结构,导致局部磁性能退化。为了性能,热处理工艺的参数把控至关重要。退火温度、保温时间和冷却速率都需要精确匹配,以促进磁畴结构的重新优化,同时避免晶化。此外,通过在合金成分中添加微量的铜、铌等元素,可以在热处理过程中促进纳米级晶粒的析出,形成纳米晶结构,进一步提升材料的饱和磁感应强度和温度稳定性。这种材料与工艺的协同优化,使得矩型切气隙非晶铁芯的性能不断逼近理论极限。 铁芯的压紧技术可以用来处理大型发电机噪声超标的问题,通过改善机械结构来降低运行时的振动。
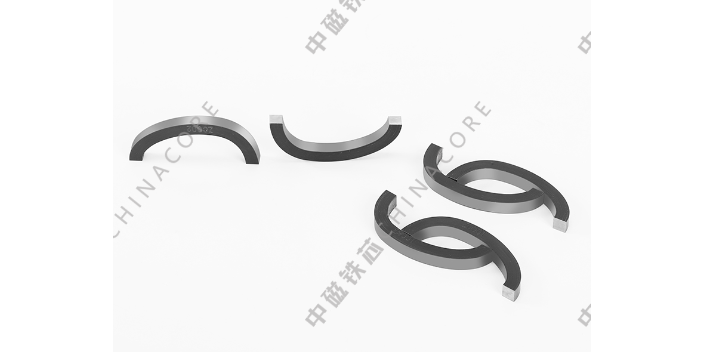
矩形切气隙非晶铁芯定制包含外形尺寸、气隙参数两大板块,外形依托柱宽、叠厚、窗高定义规格,气隙依托开槽位置、开槽宽度、开槽数量定制参数。铁芯外框尺寸适配设备安装卡槽,柱宽决定磁通承载截面积,叠高决定整体磁通量,窗口尺寸决定绕组绕制匝数。气隙设计贴合电路直流电流大小,直流电流越大,适配气隙宽度越大,铁芯饱和电流越高;电路追求高电感取值,则选用窄幅微气隙结构。可定制偏心开槽、居中开槽两种位置,居中开槽磁路对称度更高,偏心开槽适配单侧布线狭小腔体。小尺寸切气隙铁芯适配小型工控电感、车载滤波器件;中大尺寸适配光伏电抗、工业大功率滤波设备。可同步调整带材层数、切口平整度,匹配设备电抗、电感设计值,适配各类非标方形带电抗电路器件开发。 铁芯的轴向振动速度是衡量电机性能的重要指标,自粘结铁芯几乎不会产生振动。张掖R型铁芯生产
通过改变消弧线圈铁芯的结构,可以解决零励磁情况下电感的非线性问题,减少铁磁谐振对电网的危害。张掖R型铁芯生产
卷绕铁芯采用半自动卷绕设备完成成型加工,整套工序分为卷材上料、张力调节、连续缠绕、裁切出料四道基础步骤。生产前将整卷硅钢带材固定在设备放料轴,通过传动结构牵引带材匀速向前输送,设备内部张力组件会稳定带材拉伸力度,避免缠绕过程中出现松紧不一、层间错位的情况。带材沿着预设模具轮廓持续环绕,按照客户图纸标注的内径、外径、窗宽、窗高参数完成层叠堆积,单只铁芯缠绕时长可控制在15秒区间,设备匀速运转过程中不需要人工持续校正位置。缠绕达到设定层数后,自动裁切机构切断带材,成型铁芯依靠推送结构完成下料,操作人员此需定时收取成品、补充原料卷材。成型后的半成品铁芯内部存在加工产生的机械应力,需要送入退火炉开展高温热处理,消除缠绕过程中金属内部积累的应力,恢复材料原本的磁导特性。退火完成后可根据需求开展切气隙、开口加工,再经过绝缘浸漆处理,在铁芯表层形成防护膜,隔绝潮湿、粉尘环境带来的影响,整套加工流程可根据客户订单规格调整模具、张力参数、缠绕层数,适配环形、C型、矩形多种外形结构。 张掖R型铁芯生产