商机详情 -
孝感O型铁芯
铁芯成型后需要通过特需绑扎材料固定整体结构,不同材质的绑扎辅料具备不同特性,适配不同规格、不同工况的铁芯产品,是维持铁芯结构稳定的关键辅料。常用的绑扎材料包含玻纤绑带、聚酯绑带、绝缘扎带、金属固定件等,各类材料的韧性、耐热性、紧固力度存在明显差异。玻纤绑带绝缘性好、耐高温,不会在设备运行温升环境中老化破损,适配中大型电力铁芯,可抵御设备长期震动带来的结构松散问题。聚酯绑带柔韧性佳,贴合度高,不会划伤铁芯表层绝缘涂层,多用于中小型叠片铁芯与环形卷绕铁芯的固定。金属固定件硬度高、承重能力强,主要用于大吨位工业铁芯,能够锁定整体叠装结构,避免重载运行下的结构位移。所有绑扎材料均具备绝缘、耐老化、抗震动的基础特性,不会干扰磁场流转与电气性能。生产过程中会根据铁芯体型、运行负荷、工况温度匹配对应的绑扎方案,通过均匀排布绑扎点位、把控绑扎松紧度,让铁芯整体结构一体性更强,有效抵御转运、组装、运行过程中的各类外力干扰。 在电磁感应过程中,铁芯能够大幅增强磁场强度,从而提升整个设备的能量转换效率。孝感O型铁芯
铁芯
不同批次铁芯表面会存在轻微色差,主要体现在涂层亮度、板材底色、退火色泽差异,属于批量生产中的正常现象,不直接影响使用功能。退火温度、炉内气体浓度、降温速度细微波动,会让硅钢片金属底色出现深浅差异;绝缘漆喷涂厚度、烘干温度变化,会造成涂层色泽不一致;原料批次不同,板材基材底色本身存在细微区别。行业判定标准中,轻微色差不属于质量缺陷,只要绝缘性能、结构尺寸、磁路状态达标,即可正常投入使用。车间会区分外观色差与功能性缺陷,避免因正常色差误判产品状态。同时持续优化炉体温控、喷涂参数、原料批次管理,尽量缩小批次色差差距,让成品外观更加统一。客户验收环节中,色差不作为退货依据,铁芯产品重点判定标准集中在结构、绝缘、损耗、尺寸等功能性指标,外观色差属于次要外观表现,不影响设备装配与运行效果。 孝感O型铁芯联锁铁芯利用级进模在冲床连续冲压过程中自动完成叠铆,形成整齐且紧密的铁芯叠片结构。
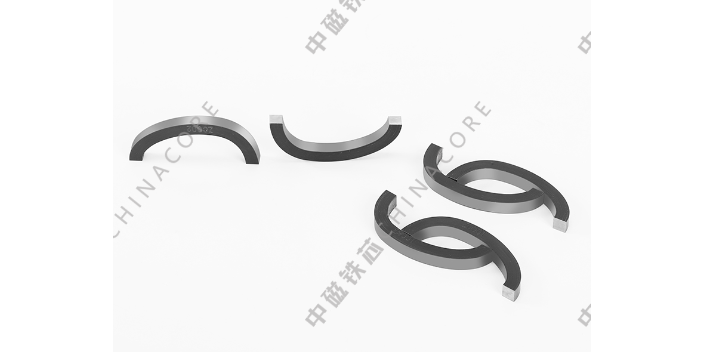
CD铁芯规格由立柱宽度、叠厚、窗口高度、外弧尺寸四大参数定义,可根据壳体空间、绕组匝数、工作频率全尺寸非标定制。立柱宽度决定磁通承载截面积,宽度越大,抗冲击电流、抗饱和能力越强,适配大功率电抗、变压设备;叠厚决定整体磁通量,同等外形下叠厚加高,器件功率等级同步提升;窗口高度决定绕线空间,高度越高,可排布绕组匝数越多,适配变压、调压电路设计;外弧弧度统一标准化,保证两两配对缝隙均匀。小尺寸CD铁芯适配小型工控电感、车载微型变压器;中尺寸适配配电滤波、隔离电源;大尺寸适配光伏大功率主电抗。可同步定制带材厚度,、、非晶适配节能工况,同时搭配定制气隙垫片厚度,匹配电路电磁参数,适配各类拼装式电磁器件开发。
纳米晶铁芯的频率响应特性使其在宽频带滤波器设计中占据优势。电磁干扰信号的频谱范围极宽,从几千赫兹到几十兆赫兹不等,单一材料很难在所有频段都保持理想的阻抗特性。纳米晶材料具有较高的初始导磁率和良好的高频衰减特性,在低频段能提供足够的感抗,在高频段则能保持较低的寄生电容影响。通过合理设计磁芯的几何尺寸和线圈绕制方式,纳米晶共模电感可以在150kHz至30MHz甚至更宽的频段内提供平坦的插入损耗曲线。相比之下,铁氧体材料在低频段导磁率下降较快,往往需要多级滤波才能达到相同的压抑效果。纳米晶铁芯的宽频带特性简化了滤波电路的设计,减少了元器件数量,同时也降低了因多级滤波带来的信号衰减和相位失真。 铁芯多点接地会导致局部环流发热,因此需要定期进行故障诊断与绝缘处理。
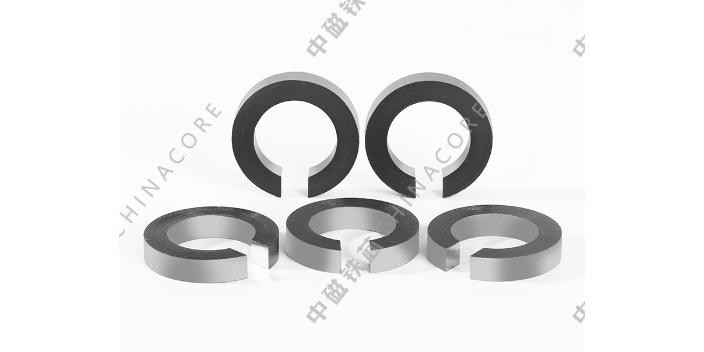
铁芯在电力电子变换器中的应用日益普遍。与工频变压器不同,电力电子变压器的工作频率通常在几千赫兹到几十千赫兹之间,对铁芯的高频性能提出了更高要求。铁氧体磁芯因其低损耗和易成型的特点,被大量用于高频变压器和电感中。然而,随着功率等级的提高,铁氧体的饱和磁密成为限制因素。纳米晶合金凭借其高饱和磁密和低损耗,逐渐在大功率高频应用中取代铁氧体。此外,平面变压器采用印刷电路板绕组与铁芯集成,进一步缩小了体积,这对铁芯的形状精度和尺寸一致性提出了更严格的要求。铁芯在电力电子变换器中的应用日益普遍。与工频变压器不同,电力电子变压器的工作频率通常在几千赫兹到几十千赫兹之间,对铁芯的高频性能提出了更高要求。铁氧体磁芯因其低损耗和易成型的特点,被大量用于高频变压器和电感中。然而,随着功率等级的提高,铁氧体的饱和磁密成为限制因素。纳米晶合金凭借其高饱和磁密和低损耗,逐渐在大功率高频应用中取代铁氧体。此外,平面变压器采用印刷电路板绕组与铁芯集成,进一步缩小了体积,这对铁芯的形状精度和尺寸一致性提出了更严格的要求。 铁氧体磁芯具有较高的电阻率,在高频工作状态下能够有效抑制高频涡流损耗,常用于电子变压器。固原UI型铁芯
铁芯的叠装系数反映了硅钢片之间的紧密程度,系数越高意味着空气间隙越小,磁路性能越好。孝感O型铁芯
铁芯的外观整理与收尾作业,是成品下线前的常规步骤,经过热处理、自然降温后的铁芯,表面会附着少量粉尘、碎屑,部分端口位置存在细微毛刺,都需要逐一处理。工作人员使用特需工具打磨构件边缘,去除裁切、卷绕留下的毛刺,让整体触感平滑,同时也能避免尖锐部位划伤配套绕组与绝缘材料。随后用除尘设备清理表面杂质,保持铁芯外表干净整洁。针对叠片类产品,会再次检查片材的贴合状态,发现松动、移位的位置及时调整、加固,保证整体结构紧凑。卷绕式铁芯则重点检查卷绕端口,用固定件封口,防止使用过程中钢带松脱。外观整理完成后,工作人员会按照产品型号、规格、生产批次进行分类码放,贴上标识标签,标注产品信息与生产时间。这部分工作没有复杂的工艺操作,却能减少后续设备组装时出现的问题,延长铁芯与配套设备的使用时长。看似简单的收尾流程,是生产环节里不可或缺的一部分,让每一件下线的铁芯,都能以完整的状态交付到客户手中。 孝感O型铁芯