商机详情 -
日喀则矩型铁芯电话
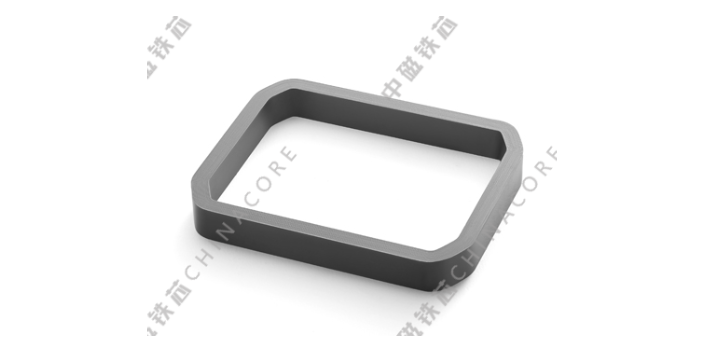
矩形切气隙非晶铁芯定制包含外形尺寸、气隙参数两大板块,外形依托柱宽、叠厚、窗高定义规格,气隙依托开槽位置、开槽宽度、开槽数量定制参数。铁芯外框尺寸适配设备安装卡槽,柱宽决定磁通承载截面积,叠高决定整体磁通量,窗口尺寸决定绕组绕制匝数。气隙设计贴合电路直流电流大小,直流电流越大,适配气隙宽度越大,铁芯饱和电流越高;电路追求高电感取值,则选用窄幅微气隙结构。可定制偏心开槽、居中开槽两种位置,居中开槽磁路对称度更高,偏心开槽适配单侧布线狭小腔体。小尺寸切气隙铁芯适配小型工控电感、车载滤波器件;中大尺寸适配光伏电抗、工业大功率滤波设备。可同步调整带材层数、切口平整度,匹配设备电抗、电感设计值,适配各类非标方形带电抗电路器件开发。 CD 铁芯依靠数控特需工装完成分割,稳定切割缝隙宽度,缝隙数值变化会改变气隙,直接造成整机电感参数偏移。日喀则矩型铁芯电话
铁芯
在铁芯的测试与检验环节,矩型切气隙铁芯需要关注气隙对磁参数的具体影响。常规的磁导率测试方法可能需要针对气隙铁芯进行修正,因为气隙的存在使得效果磁导率低于材料本身的初始磁导率。测试过程中,需重点检查电感量随直流偏置电流的变化曲线,验证气隙是否达到了预期的抗饱和效果。同时,还需测量铁芯的损耗值,确保切割和装配工艺未引入过多的额外损耗。通过这些测试数据,可以评估铁芯是否符合设计要求,为后续的电路调试和整机性能验证提供依据。 青岛阶梯型铁芯销售在高频开关电源中,铁芯的损耗主要由涡流损耗和磁滞损耗两部分组成。
铁芯的性能不此此取决于材料本身,制造工艺的水平同样起着决定性作用。剪切工艺的精度直接影响叠片的接缝质量,毛刺过大会刺破绝缘层造成短路。退火工艺则是消除加工应力、恢复磁性能的关键步骤,特别是对于晶粒取向硅钢,适当的退火能使磁畴排列更加有序。在装配过程中,叠片的平整度和压紧度都必须严格控制,任何翘曲或松动都会增加磁阻和噪声。现代自动化生产线通过高精度的剪切、堆叠和绑扎设备,确保了铁芯制造的一致性和可靠性,使得每一台出厂的电气设备都能达到预期的能效标准。
可控,是适配方形电控器件的重点结构优势。对比环形弧形磁路,矩形铁芯直线磁路段更长,绕组可沿长边均匀排布,绕线布线规整,绕组耦合均匀,电路寄生参数可控。一体式无气隙矩形铁芯磁通沿四边闭环传导,外溢磁通量偏少,器件密集排布时,相互电磁干扰程度较低。带气隙裁切款矩形铁芯,可在侧边预留固定气隙,改变整体磁阻数值,适配电路调试电感、抑制直流偏磁,适配大电流直流滤波工况。通电交变工况下,直线磁路段磁畴运动平稳,四角圆弧位置弱化磁阻突变,减少磁化卡顿带来的附加能耗。铁芯受力点位集中四边侧壁,承重抗压能力优于环形铁芯,适配立式、卧式固定安装,适配变频器、大功率电感、隔离变压器内置安装使用,适配标准化方形壳体配套组装。 铁芯在磁化过程中会产生一定的热量,这主要源于材料内部的磁滞损耗与涡流损耗。
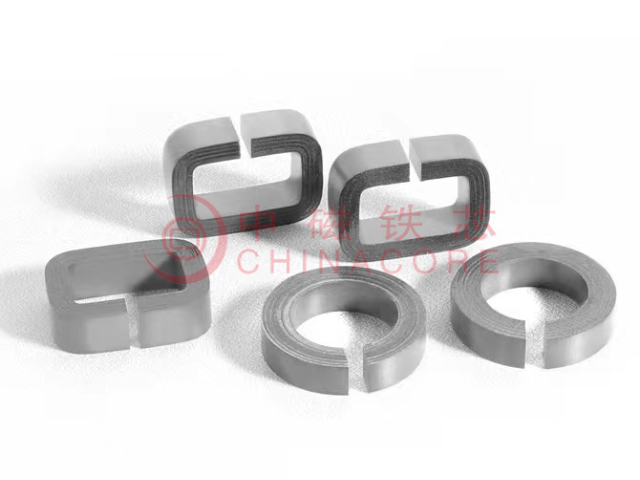
相较于分体拼接开口矩形铁芯,一体式切割气隙非晶铁芯框架整体性更强,抗震抗压性能适配移动式、高振动工况。铁芯整体四边一体合围,此侧边开设窄幅气隙,外框结构无拆分断点,侧壁支撑力完整,立式、卧式安装承压不易形变,堆叠转运边角不易崩裂。气隙内部加装耐高温绝缘垫片粘接固定,电磁振动下切口不会开合偏移,气隙间距始终保持恒定,不会出现磁阻随机波动、电感忽高忽低问题。车载电控、轨道交通车载电源长期颠簸工况下,拼接铁芯缝隙易松动偏移,切气隙一体式铁芯结构稳固,磁参数运行稳定。绕组贴合铁芯外壁绕制,电磁作用力均匀分散,气隙位置不会集中电磁应力,长期高频励磁不会出现切口分层、带材脱落,适配户外移动设备、工业振动车间长效使用。 铁芯在交变磁场作用下会产生磁滞现象,这也是导致设备发热和能量损失的主要原因之一。肇庆铁芯批发商
铁芯叠片的接缝方式对磁路性能影响很大,斜接缝能使磁通尽量沿轧制方向流通。日喀则矩型铁芯电话
切气隙加工针对闭合环形、矩形卷绕铁芯开展,工序会在完整铁芯磁路中切割出固定宽度的缝隙,调整铁芯整体磁饱和阈值,适配带直流偏磁的设备工况。互感器、新能源电感、滤波装置运行过程中会叠加直流分量,无气隙闭合铁芯容易出现磁饱和,饱和状态下磁感传导效率下降,设备运行参数偏离设计标准,切割气隙可以拉长磁路等效长度,延缓磁饱和出现的负载区间。加工设备采用数控切割装置,固定铁芯位置后按照图纸标注的气隙宽度、切口深度开展切削,切削过程把控进给速度,减少切口周边金属形变,避免局部应力集中改变磁性能。切割完成后清理切口金属碎屑,部分订单会在气隙位置嵌入绝缘垫片,固定缝隙宽度,防止设备震动导致缝隙尺寸出现变动。气隙宽度分为至数毫米多个规格,宽度数值会根据设备额定直流电流、线圈匝数计算得出,同一款铁芯可提供多种气隙尺寸加工方案。完成切气隙后的铁芯可搭配浸漆工序,整体包覆绝缘涂层,隔绝外部水汽,多用于光伏储能电感、直流电流检测互感器、工控滤波元件等设备内部。 日喀则矩型铁芯电话