商机详情 -
精密管切削液合成
无心磨床对切削液的渗透性与极压润滑性能要求较高,是保证磨削精度、表面光洁度与砂轮寿命的关键因素。在轴承钢、轴类、销类、标准件等贯穿式磨削加工中,切削液必须能够快速、深入地渗透至磨削界面,在高速摩擦下形成耐高温的润滑膜,有效降低摩擦系数与磨削热量,减少工件烧伤、裂纹、振纹、毛刺等缺陷,保证尺寸精度与表面质量。对于高硬度材料的磨削加工,极压性能要求更为严格,润滑不足会直接导致砂轮磨损加快、工件精度下降、刀具成本大幅上升。无心磨床多采用大流量喷淋供液方式,对切削液的抗泡性提出刚性要求,泡沫过多会造成供液不足、溢流、液位传感器失灵、车间污染等一系列问题,影响正常生产。从使用成本与服务角度来看,本土化研发生产的产品在性价比、交货周期、现场技术支持等方面更具优势,更适合中小型制造企业与产业集群使用。在环保层面,低气味、低雾化、低有害物质、易处理的切削液更符合五金加工集群的职业健康标准与环评要求。在大批量、连续化磨削生产中,性能稳定、可靠性高的国产切削液可实现与进口产品相当的加工效果,同时降低综合使用成本,是企业降本增效的方案。45 钢复合加工需综合性能切削液,方川润滑产品适配全场景,定期检测保障稳定。精密管切削液合成
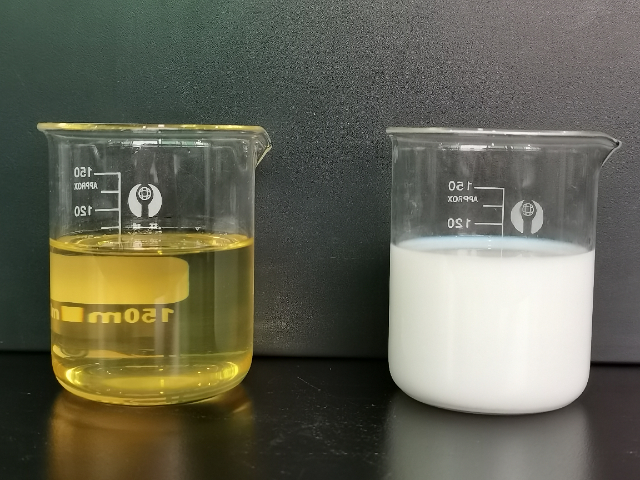
实现金属工件的高光加工效果,水性金属切削液发挥着不可替代的关键作用。高光加工对工件表面质量要求较高,通常需要达到镜面级光洁度,因此对切削液的润滑性、冷却性、清洁性均提出严苛要求。水性切削液通过特种润滑与成膜添加剂,可在刀具与工件的微小接触界面形成超薄、均匀的润滑膜,有效降低微观摩擦,减少切削划痕、刀纹、毛刺等缺陷,提升工件表面光泽度与平整度。其高效冷却能力能够迅速带走切削热量,避免铝合金、不锈钢等材料在加工中出现氧化、变色、发黑等问题,保证后处理工序质量。水性切削液的低粘度特性有利于切削碎屑快速沉降分离,保持加工区域清洁,减少碎屑二次划伤工件的风险。该类产品适配 CNC 高光机、精雕机、高速铣削中心等精密设备,在手机外壳、数码配件、卫浴五金、装饰面板等对外观要求较高的场景中应用成熟。实际加工中,切削参数需与切削液性能匹配,同时保持加工环境与过滤系统清洁,避免杂质、粉尘影响成品表面质量。通过持续配方升级,水性切削液在润滑、冷却、低泡等方面不断优化,可为高光加工提供更稳定、可靠、高效的技术支持。广西微乳化铝轮毂切削液汽车零部件材质工艺复杂,铸铁强防锈铝件重清洗,自动化线低泡环保,需通过主机厂认证合规。
在轴承制造领域,磨削工艺对表面光洁度、尺寸精度、圆度、粗糙度等指标要求极为严苛,因此磨削切削液的性能直接决定轴承成品质量。轴承磨削切削液需兼顾冷却性与润滑性,在磨削区快速降温,防止工件表面烧伤、退火与变形,同时提供足够润滑,降低磨削力与砂轮磨损。配方中含有的高效极压与润滑成分,可在高温摩擦界面形成稳定保护膜,提升表面质量。在高精度轴承的超精磨工序中,切削液的渗透性至关重要,能够迅速进入微小加工间隙,及时带走磨屑,保持砂轮自锐性与切削锋利度。乳液稳定性是影响加工一致性的关键因素,稳定不分层、不析油、不漂油的切削液可确保冷却与润滑均匀,避免尺寸波动。针对不同材质的轴承套圈,使用浓度需相应调整:铸铁材质磨削可采用稍高浓度以提升防锈与润滑;不锈钢磨削则需更强润滑与抗腐蚀能力。日常生产中需定期检测浓度、pH 值、杂油含量等指标,以延长使用寿命、保障稳定运行。在集中供液系统中,磨削液的抗腐、抗杂油能力尤为重要,直接关系整个加工系统的长期稳定运行。
在金属加工领域,水溶性切削液与乳化液是目前应用广、使用场景成熟的两类冷却润滑介质,二者在成分结构、性能特点、适用工况与维护方式上存在明显差异。水溶性切削液以合成组分、水、稳定剂等为基础,呈透明或半透明状态,具有散热快、清洗性强、不易发臭、管理维护简单等优势,更适合高速、轻载、对表面光洁度要求高的加工场景,例如铝合金精密铣削、电子产品结构件加工、精密五金加工等。乳化液由矿物油、乳化剂、极压剂、防锈剂等与水混合形成,外观呈乳白色,润滑性、极压性、防锈性更强,能够承受更大的切削负荷,适合重载、低速、受力复杂的加工工序,如发动机缸体、模具、铸件、厚板的铣削、钻孔、攻丝、镗孔等。两者关键的差异体现在体系稳定性、维护难度、适用工况与综合成本上:水溶性切削液管理简便,但对水质硬度、杂油污染较为敏感,整体润滑能力相对较弱;乳化液在润滑与防锈方面优势明显,但需要更严格的日常监测与维护,否则容易出现发臭、分层、析油等问题。实际选型时,必须综合加工材料、设备类型、工艺负荷、车间环境、环保要求以及现场维护能力等多方面因素,才能选出稳定、经济、适配的切削液体系。不锈钢采购需供应链稳定与快速响应,库存保障关键,平衡通用与定制,建立“产品+服务”协同库存模式。
水基磨削切削液在现代化加工中心的应用中展现出技术优势。加工中心通常集成铣削、钻孔、攻丝、磨削等多种复合工序,因此对切削液的兼容性、通用性和稳定性提出了更高要求。水基磨削切削液能够在冷却性能与润滑性能之间实现良好平衡,在刀具与工件接触界面形成均匀稳定的润滑膜,有效降低摩擦阻力与切削温度,减少工件热变形风险。在长时间连续作业条件下,水基磨削液具备较强的抗腐能力,不易出现发臭、分层、变质等问题,可支持长期循环使用。在精密加工场景中,其稳定的润滑与冷却特性能够有效控制工件表面粗糙度,避免磨削烧伤、尺寸偏差及工件变形等问题。现代加工中心多配备集中供液系统,水基切削液的过滤性能尤为关键,良好的过滤性与流动性可减少杂质沉淀,避免管路堵塞与喷嘴堵塞,保障整个供液系统稳定顺畅运行。与传统油基切削液相比,水基产品更环保、气味更低、废液更易处理,符合现代制造业绿色生产趋势。合理选用适配的水基磨削切削液,可有效延长刀具使用寿命、提升加工效率与工件良率,选型时需充分匹配加工材料、工艺类型、设备结构及车间维护条件。无心磨床需强渗透与极压润滑防烧伤裂纹,大流量要求抗泡性好,国产液性价比高适配连续化生产。加强框切削液
1018 碳钢需润滑防锈,方川润滑微乳化技术适配,长寿命减少换液。精密管切削液合成
铸铁切削液市场呈现明显的区域化特征,区域经销商的竞争力在于依托本地化服务能力,快速解决客户现场加工痛点。铸铁加工过程中会产生大量灰粉与碎屑,这类杂质极易沉积,导致机床管路、喷嘴堵塞,滤网易饱和,增加机床清洁难度,因此服务团队需为客户提供定期滤渣指导、过滤系统维护建议,保障生产连续性。铸造车间多为开放式环境,环境温差大、粉尘多,切削液易受污染,因此产品需具备较强的环境适应性,能够适应季节性温度变化,保持性能稳定。成熟的经销服务模式,通常包含技术培训、现场调试支持、售后快速响应等体系,帮助经销商快速切入本地汽车铸件、农机配件、模具铸件等细分市场。广州市方川润滑科技有限公司通过完善的全国服务布局,为经销伙伴提供标准化产品组合与定制化服务方案,其磨削液及通用切削液具备优异的沉降性与抗硬水性能,减少因水质差异导致的稳定性问题。作为黄埔区瞪羚企业,企业通过灵活合作模式适配区域需求,经销商可共享其在压铸、模具行业的客户案例资源,降低市场开拓成本。精密管切削液合成
广州市方川润滑科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来广州市方川润滑科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!