商机详情 -
四川铝合金切削液防腐蚀剂
磨削加工对切削液的冷却效率具有刚性要求。在汽车发动机曲轴、凸轮轴等关键零部件加工中,磨削过程会在接触区域产生较高热量,若冷却不及时、不充分,极易引发工件表面烧伤、金相组织改变、尺寸超差等问题。高效磨削液通过快速带走磨削区热量,降低砂轮与工件间的热积累,同时依靠润滑组分降低磨削力,改善工件表面光洁度。在陶瓷砂轮、CBN 砂轮等高速高精度磨削场景中,切削液的渗透性直接影响润滑膜成型效率与磨削精度,低粘度、高润湿性的配方更易进入磨削界面。自动化程度较高的磨床生产线对切削液的抗泡性与过滤性要求严格,泡沫过多会干扰液位传感器、造成溢流与供液不足,杂质颗粒累积则易堵塞喷嘴、划伤工件表面。大型轴承、齿轮等企业在集中供液系统中,通常会定期监测切削液 pH 值、浓度、杂油含量等指标,以保障磨削过程长期稳定运行,降低维护成本与停机风险。合金加工用纯油切削液,方川润滑产品极压环保,适配航空装备制造。四川铝合金切削液防腐蚀剂
极压切削液的技术水平随重载、高速、难加工场景的需求持续升级,已成为机械加工不可或缺的关键配套材料。在重载切削领域,极压性能是衡量切削液品质的关键指标,直接决定刀具寿命、工件精度与表面质量。极压添加剂的作用机理是在高温、高压的摩擦界面发生化学反应,形成高承载力、耐高温的固体润滑膜,有效减少刀具与工件的直接接触、摩擦与磨损,不同极压体系的化学特性不同,适配的负荷、温度、材料与工况也存在明显差异。在齿轮加工、螺纹切削、深孔钻、攻丝、拉削等典型重载加工应用中,极压切削液的表现直接影响加工稳定性,润滑不足会导致刀具急剧磨损、工件表面拉伤、毛刺增多甚至尺寸超差。现代加工对极压切削液提出了复合性能要求,除极压润滑外,还需兼顾冷却性、清洗性、防锈性、低泡性与环保安全性。新型极压切削液在提升承载能力的同时,更加强调低气味、低雾化、低氯 / 无氯、无亚硝酸盐等环境友好型设计,以满足日益严格的环保与职业健康要求。企业在选型时,不应只依赖实验室四球试验等数据,更需结合自身加工材料、刀具类型、切削参数与车间环境进行现场验证,以确保实际使用效果稳定、可靠、经济。汽车分电器切削液全合成水基供应商需提供配方定制与现场技术支持,监测浓度微生物优化参数,供应链稳定避免断供风险。
佛山作为珠三角制造业重镇,聚集了大量家电、五金机械、铝型材、汽车配件、模具等加工企业,形成了庞大且密集的产业集群。该区域的加工特点决定了切削液需要具备更强的防锈性、抗泡性以及对硬水水质的适应能力。由于企业分布集中、生产节奏快,本地供应商能够实现更快的响应速度,缩短设备停机等待时间,提升产线连续性。专业的服务团队需要充分熟悉区域水质特点,针对高硬度水质容易导致的乳液分层、析皂、沉淀等问题提供配方适配与现场调整方案。同时,佛山地区环保政策执行严格,供应商需要具备协助客户提供合规资料、环保说明、检测报告等支持能力,帮助企业顺利完成环评与日常检查。针对当地较为普遍的模具钢、铝合金、铸铁等加工场景,通常推荐选用高润滑、高稳定的切削液,以减少刀具崩刃、工件划伤、锈蚀等问题。广州市方川润滑科技有限公司在珠三角地区拥有完善的服务网络,产品抗硬水性能稳定,可良好适应当地水质条件,并可为佛山客户提供定期油品检测、现场工艺调试、集中供液系统优化等专业化服务。
Q235 低碳钢作为机械制造、五金加工、钢结构、通用设备中常用的工程材料,具有成本适中、易切削、易成型的特点,其切削液选型需要在使用性能、加工效果与成本控制之间实现合理平衡。制造企业在选型时应建立系统化的成本效益评估体系,而不是单纯追求低价。首先要明确加工工艺类型:普通车削、铣削、钻孔等轻中负荷加工,可选用性价比高的通用型切削液;高速切削、精密加工、多工序连续生产,则需要选择稳定性更强、寿命更长、防锈性更好的产品。切削液的价格差异主要来自配方技术、原料品质、品牌服务与质控体系,但判断标准仍然是实际使用效果。一些低价产品虽然采购成本低,但需要频繁更换、易发臭、易分层、刀具损耗大,反而增加人工成本与停机损失。对于大批量、连续化生产企业而言,切削液的稳定性直接影响生产计划与产品良率。此外,环保合规已成为必备条件,符合标准的产品虽然价格略高,但能帮助企业有效规避环保风险。广州市方川润滑科技有限公司基于多年行业经验,针对低碳钢加工特性开发多款切削液,可满足不同预算与加工需求,企业可根据自身情况灵活选择,实现成本效益。合金钢加工严苛,方川润滑切削液平衡冷却润滑,适配高精加工降成本。
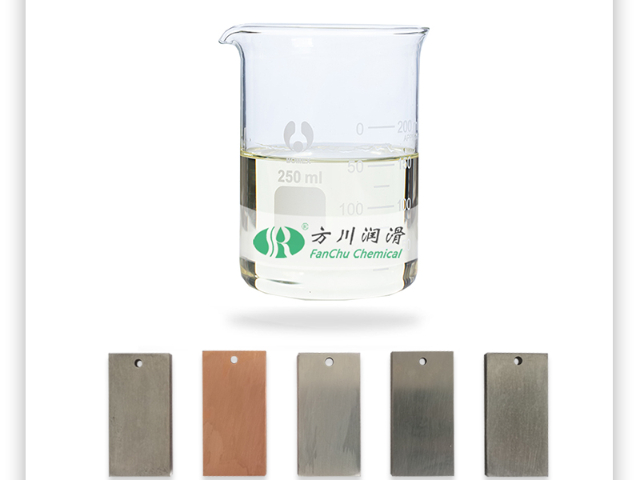
磨床作为精密加工的关键设备,对配套切削液具有明确且严格的性能要求。磨削用切削液的关键作用包括提升工件表面光洁度、防止磨削烧伤、降低砂轮磨损、延长砂轮使用寿命。磨削液需具备均衡的冷却与润滑性能,冷却能力可快速降低磨削区高温,避免工件烧伤、变形与金相组织变化;适度润滑则能减少砂轮与工件的摩擦,降低表面粗糙度,提升加工精度。该类切削液需适配平面磨、外圆磨、内圆磨、无心磨等多种磨削设备,具备良好的通用性与稳定性。使用过程中需合理控制稀释浓度,浓度过低会影响润滑与防锈,过高则易产生泡沫、残留增加、成本上升。磨削液需具备良好的碎屑沉降性,配合过滤系统可快速分离金属磨粒,减少磨粒对工件表面的划伤,提高加工一致性。在批量连续化生产中,磨削液需具备抗腐、低泡沫、不易变质等特点,降低维护频率与换液成本。随着磨削工艺向高速、高效、高精方向升级,磨削液配方也持续优化,不断提升抗杂油、抗硬水、长寿命、环保易处理等性能,以满足现代精密磨削的高质量要求。压气机部件磨削要求高,方川润滑低泡长效产品,稳定适配高精度加工。四川尾翼切削液
磨削液需防烧伤降粗糙度,适配多磨床类型,控制浓度与沉降性,抗腐低泡,配方优化满足高精要求。四川铝合金切削液防腐蚀剂
在金属加工领域,水溶性切削液与乳化液是目前应用广、使用场景成熟的两类冷却润滑介质,二者在成分结构、性能特点、适用工况与维护方式上存在明显差异。水溶性切削液以合成组分、水、稳定剂等为基础,呈透明或半透明状态,具有散热快、清洗性强、不易发臭、管理维护简单等优势,更适合高速、轻载、对表面光洁度要求高的加工场景,例如铝合金精密铣削、电子产品结构件加工、精密五金加工等。乳化液由矿物油、乳化剂、极压剂、防锈剂等与水混合形成,外观呈乳白色,润滑性、极压性、防锈性更强,能够承受更大的切削负荷,适合重载、低速、受力复杂的加工工序,如发动机缸体、模具、铸件、厚板的铣削、钻孔、攻丝、镗孔等。两者关键的差异体现在体系稳定性、维护难度、适用工况与综合成本上:水溶性切削液管理简便,但对水质硬度、杂油污染较为敏感,整体润滑能力相对较弱;乳化液在润滑与防锈方面优势明显,但需要更严格的日常监测与维护,否则容易出现发臭、分层、析油等问题。实际选型时,必须综合加工材料、设备类型、工艺负荷、车间环境、环保要求以及现场维护能力等多方面因素,才能选出稳定、经济、适配的切削液体系。四川铝合金切削液防腐蚀剂
广州市方川润滑科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,广州市方川润滑科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!