商机详情 -
云南沸轮转石+CO焚烧炉厂家
废液焚烧炉主要用于处理常规生化工艺难以降解的高浓度有机废液、含盐废水、有机酸碱废料,依靠高温氧化分解废液内部有害有机组分,整套设备依照 3T1E 原则完成炉体热工设计,保障有机物破坏去除比例达到对应标准。设备主要雾化单元选用内部混合双流体切向雾化器,雾化介质可采用低压空气或蒸汽,喷头口径尺寸偏大,对废液粘度、悬浮杂质包容度较高,不易出现堵塞故障,低压喷雾模式磨损程度更低,长期使用故障频次偏少。安全控制逻辑设置多重防护机制,点火前自动置换炉内积聚易爆气体,未完成置换流程无法启动点火程序;炉膛装配火焰检测器,出现熄火、点火失败情况会快速切断废液输送管路并触发声光报警,规避炉内爆燃风险。针对不同含盐量废液调整炉膛温度区间,减少无机盐附着炉壁形成结垢,配套余热回收构件,将焚烧产生热量转化为蒸汽、热水、热风供给厂区生产使用。整套系统可同步协同处理少量有机废气,后端串联多级洗涤、除雾装置,去除烟气酸性组分与粉尘,保障尾气排放符合规范。江苏昊都环保会采集客户废液盐分、热值、酸碱度数据,定制匹配炉衬材质、雾化参数、温控区间的废液焚烧成套设备,适配精细化工、医药中间体、农药生产等产废场景。喷淋吸附装置常与焚烧炉配套使用,对焚烧后烟气做进一步中和、除尘净化操作。云南沸轮转石+CO焚烧炉厂家

蓄热氧化焚烧炉是当下工业废气治理常用设备,依靠蜂窝陶瓷蓄热介质完成热量回收,设备分为两厢、三厢、多厢多种结构形态。整套装置工作时,待处理有机废气进入蓄热腔体,吸收陶瓷留存余热完成预热,再送入燃烧室维持 760℃以上高温,废气内有机组分氧化分解为二氧化碳与水。燃烧产生的高温烟气流经另一侧蓄热室,将热量留存于陶瓷内部,用于预热后续进入的废气,以此减少燃料投入。这类炉型适配大风量、低浓度废气,也可处理含硫、卤素、磷等易造成催化剂失活的腐蚀性废气物料。炉内采用分级氧化设计,弱化局部高温高氧区域,减少氮氧化物生成,搭配 PLC 自控系统自动调控换向时序、炉膛温度、风机转速。设备配套碱洗、水洗、喷淋净化单元,对焚烧后烟气开展脱酸、除尘处理,整套流程实现自动化连续运行。江苏昊都环保可根据企业废气风量、组分定制对应厢体数量的 RTO 设备,适配化工、涂装、印刷、医药等不同生产场景,设备出厂前完成热工测算,保障换热效率与烟气净化效果匹配现场工况。江西废气焚烧炉回转窑焚烧炉适配固态、液态、污泥类废弃物,窑体倾斜结构便于物料平稳向前输送。
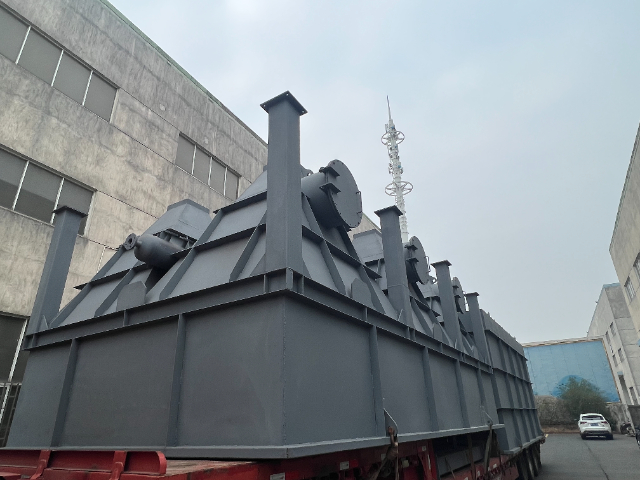
江苏昊都环保所有品类焚烧炉出厂前执行统一标准化多维度检测流程,排查设备加工、装配、自控系统运行隐患,保障交付设备长期稳定运转,检测项目覆盖结构密封性、温控精度、风机联动、耐火内衬、管路承压五大板块。结构密封性检测采用气压打压方式,对炉体、喷淋塔、换热管路、法兰焊缝整体充气保压,监测压力下降数值,排查烟气、洗涤液泄漏隐患;温控精度检测启动燃烧器模拟实际运行工况,采集炉膛多区域温度传感器数据,核对 PLC 温控调控精度,验证高温区间稳定维持能力;风机联动测试模拟废气浓度、炉膛负压波动,检测引风机、补风机、循环泵自动调频联动逻辑,确认工况变化时设备自动调节响应速度;耐火内衬外观、附着力检测,检查浇筑层无开裂、空鼓、剥落缺陷,核对内衬厚度、浇筑密实度;管路承压检测针对废液、雾化介质管路开展水压打压,验证管路、喷头耐压力腐蚀性能。全部检测项目留存数据记录,检测指标达标后方可拆解分段打包发货,单项检测出现偏差的设备返回车间重新调整装配,整改完成后二次复测。整套检测流程遵循质量管理体系标准执行,每台焚烧炉配套完整出厂检测报告,同步交付客户留存,便于后期设备运维、环保验收核对设备出厂性能参数。
大风量、低浓度有机废气是工业废气治理中难度偏高的工况,直接采用常规焚烧设备会产生较高燃料消耗,吸附浓缩搭配蓄热氧化的一体化装置可缓解该类问题。整套设备由双吸附箱体、脱附热风系统、蓄热焚烧单元、换向调节阀、电控模块组合而成,两个吸附仓交替开展废气吸附与活性炭脱附再生工序,待处理废气通入吸附仓,有机组分被蜂窝活性炭捕捉留存,洁净烟气直接排放;完成吸附饱和的仓体通入系统余热形成的热空气脱附,富集后的高浓度废气送入 RTO 蓄热焚烧炉分解处理。脱附所用热源全部取自焚烧后高温烟气余热,无需单独增设加热设备,缩减长期运行能源开支。吸附床层厚度、空塔风速经过测算优化,气流通过床层压力损失数值偏低,适配持续大风量废气工况,活性炭装填、更换操作简便,采用模块化组装结构。蓄热腔体内部填充陶瓷蓄热介质,阻力稳定,当富集废气浓度达到对应数值可实现自持燃烧,降低燃料补给频次。整套设备运行震动、噪音数值偏低,三通换向阀自主研发,切换流程顺畅稳定,电控柜选用稳定电气元件,温度、工序切换全部自动执行。江苏昊都环保该类一体化设备适配塑料加工、汽车零部件喷涂、电线电缆、印染、制鞋等行业低浓度异味废气治理。焚烧炉低噪炉膛构造削弱燃烧震动与气流噪音,适配厂区临近办公区域安装场景。

高含盐废水碳化焚烧炉专门针对精细化工、农药医药中间体生产产生的高盐分有机废液设计,整套工艺分为低温碳化、高温燃烬、余热回收、烟气净化四大工序。煤气发生装置产出高温混合煤气送入燃烧室,产生的高温烟气进入碳化器,中和雾化后的含盐废液与烟气对流接触,550 至 650℃区间水分快速蒸发,废液内部有机物碳化形成固态微粒;碳化微粒、无机盐废渣一同送入二次燃烧室,1100 至 1150℃高温环境下碳质组分完全燃尽,消除废液内难降解有机污染物。燃烧后的高温尾气导入余热蒸汽锅炉,利用余热产出蒸汽回收利用,降温后的烟气经急冷塔快速降温,再进入多级洗涤设备去除酸性物质与粉尘,达标通过烟囱排放。雾化单元选用低压双流体喷头,适配高粘度、含杂质含盐废液,不易堵塞,燃烧安全防护系统包含前置气体置换、火焰连锁切断、故障报警多重机制,全程自动化调控炉温、雾化风量、煤气供给量。整套设备可同步协同处理厂区配套有机废气,炉体运维操作流程简单,长期运行成本可控。江苏昊都环保可根据客户废液盐分 1% 至 20% 区间、有机物热值调整碳化器尺寸、二燃室配风结构、余热回收模块规格,适配连续化精细化工生产产废站点使用。催化焚烧炉运行温度维持 250 至 300℃区间,对比直燃炉能够减少燃料消耗额度。湖南脱硫脱硝焚烧炉方案
卧式废液焚烧炉可适配间歇式产废厂区,设备启停操作简便,适配每日分段处置废液工况。云南沸轮转石+CO焚烧炉厂家
有机废气浓缩催化焚烧装置依靠两套吸附箱体自动交替完成吸附与脱附工序,整套自控逻辑保障车间生产不间断废气净化,适配二十四小时连续运转的喷涂、印刷生产车间。电控系统设定固定切换周期,当 A 箱体吸附达到饱和阈值,气动调节阀自动切换气流管路,废气导入 B 箱体开展吸附作业,同时热空气通入 A 箱体脱附富集有机废气,富集后的高浓度废气送入催化炉膛低温氧化分解。脱附产生的净化热烟气一部分回流供给脱附热源,剩余烟气降温后达标排放,整套切换流程全程无需人工操作,切换过程无废气直排空档。全自动机型可依据废气在线浓度监测数值自动调整切换周期,废气浓度偏高时缩短吸附时长,避免箱体吸附饱和造成异味逃逸;半自动机型只管路切换阀门需要手动操作,温控、风机、燃烧器调节依旧自动运行。双箱体单独配套压差、温度监测仪表,单床出现堵塞、温度异常不会干扰另一床正常吸附作业,设备无需整体停机检修。江苏昊都环保可根据企业生产线运转时长,定制全自动或半自动控制逻辑,匹配不同规模连续化生产车间低浓度大风量废气治理需求。云南沸轮转石+CO焚烧炉厂家
江苏昊都环保科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的环保行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**江苏昊都环保科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!