商机详情 -
山东转窑焚烧炉方案
大风量、低浓度有机废气是工业废气治理中难度偏高的工况,直接采用常规焚烧设备会产生较高燃料消耗,吸附浓缩搭配蓄热氧化的一体化装置可缓解该类问题。整套设备由双吸附箱体、脱附热风系统、蓄热焚烧单元、换向调节阀、电控模块组合而成,两个吸附仓交替开展废气吸附与活性炭脱附再生工序,待处理废气通入吸附仓,有机组分被蜂窝活性炭捕捉留存,洁净烟气直接排放;完成吸附饱和的仓体通入系统余热形成的热空气脱附,富集后的高浓度废气送入 RTO 蓄热焚烧炉分解处理。脱附所用热源全部取自焚烧后高温烟气余热,无需单独增设加热设备,缩减长期运行能源开支。吸附床层厚度、空塔风速经过测算优化,气流通过床层压力损失数值偏低,适配持续大风量废气工况,活性炭装填、更换操作简便,采用模块化组装结构。蓄热腔体内部填充陶瓷蓄热介质,阻力稳定,当富集废气浓度达到对应数值可实现自持燃烧,降低燃料补给频次。整套设备运行震动、噪音数值偏低,三通换向阀自主研发,切换流程顺畅稳定,电控柜选用稳定电气元件,温度、工序切换全部自动执行。江苏昊都环保该类一体化设备适配塑料加工、汽车零部件喷涂、电线电缆、印染、制鞋等行业低浓度异味废气治理。焚烧炉燃烧器可选用天然气、柴油、煤粉多种燃料,适配厂区现有能源供给条件。山东转窑焚烧炉方案
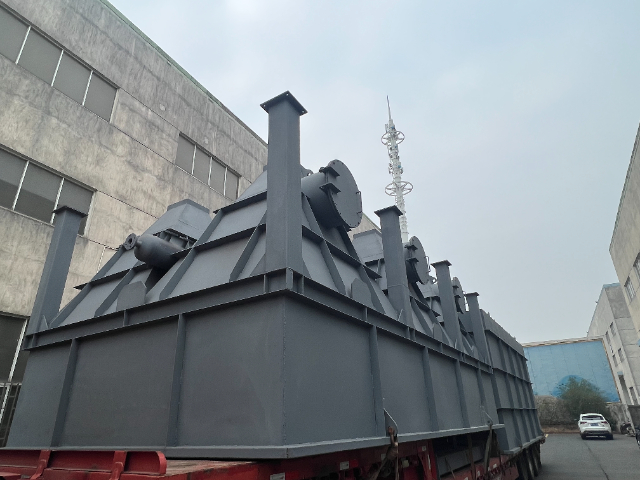
高含盐废水碳化焚烧炉专门针对精细化工、农药医药中间体生产产生的高盐分有机废液设计,整套工艺分为低温碳化、高温燃烬、余热回收、烟气净化四大工序。煤气发生装置产出高温混合煤气送入燃烧室,产生的高温烟气进入碳化器,中和雾化后的含盐废液与烟气对流接触,550 至 650℃区间水分快速蒸发,废液内部有机物碳化形成固态微粒;碳化微粒、无机盐废渣一同送入二次燃烧室,1100 至 1150℃高温环境下碳质组分完全燃尽,消除废液内难降解有机污染物。燃烧后的高温尾气导入余热蒸汽锅炉,利用余热产出蒸汽回收利用,降温后的烟气经急冷塔快速降温,再进入多级洗涤设备去除酸性物质与粉尘,达标通过烟囱排放。雾化单元选用低压双流体喷头,适配高粘度、含杂质含盐废液,不易堵塞,燃烧安全防护系统包含前置气体置换、火焰连锁切断、故障报警多重机制,全程自动化调控炉温、雾化风量、煤气供给量。整套设备可同步协同处理厂区配套有机废气,炉体运维操作流程简单,长期运行成本可控。江苏昊都环保可根据客户废液盐分 1% 至 20% 区间、有机物热值调整碳化器尺寸、二燃室配风结构、余热回收模块规格,适配连续化精细化工生产产废站点使用。台州固废焚烧炉电话多少危废焚烧炉二燃室优化结构设计,提升灰渣燃尽比例,降低残渣内可燃组分留存占比。
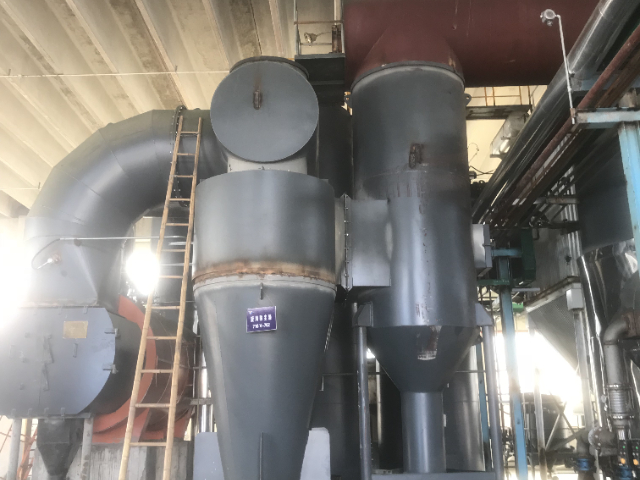
热解焚烧炉设置单独一级热解燃烧室,采用贫氧控风运行模式,区别于常规完全燃烧炉体,整套分解流程分为烘干、热解、炭化三步依次完成。一燃室供给风量只为物料完全燃烧所需氧量的两成至四成,废料送入炉膛后先依靠下层物料燃烧产热蒸发表层水分,缺氧环境下大分子有机物料裂解,生成富含碳氢组分的可燃烟气,固体残渣逐步转化为炭质物料。炉膛内部设置分层导流配风管道,风量均匀分布于炉膛下部,保障下层物料稳定燃烧供热,上层物料平稳热解,不会出现局部供氧过高直接完全燃烧,减少氮氧化物生成。一燃室产出的可燃烟气通过密闭耐高温烟道全部输送至二级燃烧室,烟道全程维持负压状态,杜绝可燃烟气中途泄漏,烟道外部铺设保温层,避免烟气降温凝结焦油附着管路造成堵塞。烟道配套自动吹扫装置,定期清理管壁附着焦油积碳,保障烟气输送通畅。二级燃烧室补充足量助燃空气,维持高温区间将可燃烟气完全氧化分解,消除烟气内部异味与有害组分。江苏昊都环保依据客户废料热值、含水率调整一燃室配风比例、炉膛容积,优化热解分解效率,适配医疗废料、化工废渣、油泥等各类固体危废处置。
电子危废焚烧回收系统专门处理废弃电路板、塑料外壳、线缆、电子元器件等电子类危险废料,整合高温焚烧、熔融分选、尾气净化整套工艺,同步完成废料无害化处置与内部有价金属组分回收。废料送入主焚烧炉膛高温热解燃烧,塑料、树脂类有机组分氧化分解,金属物料高温熔融后沉降至炉膛底部,冷却后实现金属与无机残渣分层分离,便于后续分选回收,契合循环经济发展思路。炉膛采用耐高温、抗腐蚀内衬材料,适配电子废料燃烧产生的含卤素、酸性烟气,配套两级燃烧室延长烟气高温停留时长,分解燃烧产生的微量有害物质;后端串联碱洗、水洗、吸附多级净化单元,去除烟气内酸性组分、粉尘、有机异味。整套系统负压密闭运行,电子废料破碎、投料、焚烧、出渣全流程无烟气外溢,自动化进料装置控制单次投料量,规避炉膛物料堆积造成燃烧不充分问题。余热回收构件收集燃烧热量产出热水、热风,供给厂区物料预处理工序使用,降低整体能源消耗。江苏昊都环保可依据客户电子废料日均处理重量、金属组分占比调整炉膛容积、熔融分离结构、尾气净化负荷,适配电子废弃物回收处置企业集中处理场地使用。危废热解焚烧炉粉尘生成量偏低,能够减轻后端脱硫除尘配套设备的处理负荷。

江苏昊都环保各类焚烧炉均搭载 PLC 全自动控制系统,整合温度监测、风量调控、工序切换、安全连锁、故障报警多重功能,降低设备人工值守需求,保障整套装置长期平稳运转。控制系统实时采集炉膛各区域温度、进出口烟气氧含量、蓄热腔压差、风机运行频率、雾化压力等运行参数,在触控显示屏直观展示设备全部工况数据,操作人员可实时查看焚烧炉运行状态。针对不同炉型设置专属控制逻辑,RTO 设备自动管控蓄热腔换向吹扫时序,废液焚烧炉设置点火前置气体置换、熄火自动切断物料连锁程序,热解炉依据二燃室温度自动调节助燃风量与燃料供给。系统存储多组标准工况参数,切换不同废料、废气物料时可一键调取对应调控方案,无需重新手动调试各项参数。设备出现超温、风机故障、火焰熄灭、药剂液位偏低等异常情况时,系统自动执行安全保护动作,同步触发声光报警,留存故障记录便于后期检修排查。电控柜选用耐温、防潮电气元件,适配厂房、户外设备平台安装环境,整套控制线路做防腐、防护处理,可长期适配化工、危废处置等腐蚀性工况场地,同时支持远程数据读取,便于运维人员掌握设备长期运行数据。焚烧炉成套方案包含前期勘测、设备加工、现场安装、调试及后期运维配套服务。安徽焚烧炉检测
江苏昊都环保可按需定制焚烧炉设备,覆盖废气、废液、各类固废处置多种炉型品类。山东转窑焚烧炉方案
急冷塔是各类危废、固废焚烧炉后端必备配套净化设备,主要作用是快速降低二燃室排出高温烟气温度,阻断有害物质再次合成的反应条件。焚烧后的烟气温度通常维持八百摄氏度以上,若缓慢自然降温,特定温度区间内烟气中残留小分子有机物、氯元素会发生化合反应,生成难以降解的有害组分,急冷塔通过喷淋低温冷却水,可在短时间内将烟气温度降至两百摄氏度以内,跳过易发生化合反应的温度区间,从流程上减少次生污染物产出。整套塔体选用耐温耐腐蚀板材打造,内部均匀布置雾化喷淋管路,冷却水雾化后与高温烟气充分对流接触,降温效率稳定,喷淋产生的少量废水收集后送入循环水池沉淀过滤,可重复投入喷淋工序使用,减少水资源消耗。塔体配套温度在线监测仪表,联动焚烧炉自控系统,烟气进口温度波动时自动调节冷却水喷淋流量,维持稳定降温速率。塔体底部设置排灰口,收集烟气降温析出的粉尘盐渣,定期密闭清理,避免粉尘堆积堵塞管路。江苏昊都环保会根据焚烧炉烟气风量、出口初始温度定制对应直径、高度的急冷塔,与回转窑、热解炉、危废焚烧炉成套配套,完善焚烧全流程烟气管控工艺,适配化工、医疗、危废处置等各类焚烧工况。山东转窑焚烧炉方案
江苏昊都环保科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的环保中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同江苏昊都环保科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!