商机详情 -
云南脱硫脱硝焚烧炉检测
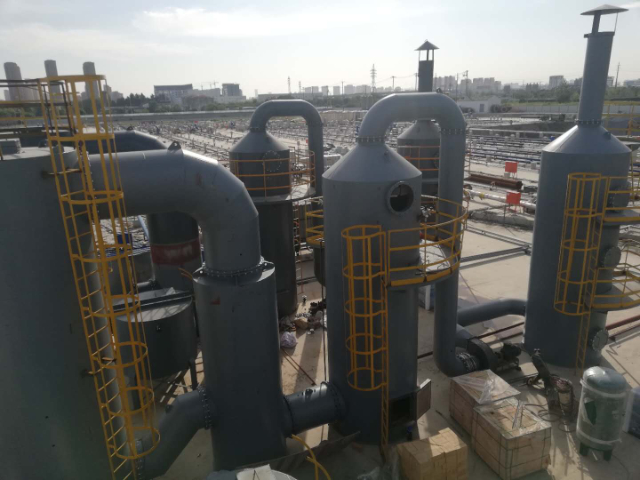
急冷塔是各类危废、固废焚烧炉后端必备配套净化设备,主要作用是快速降低二燃室排出高温烟气温度,阻断有害物质再次合成的反应条件。焚烧后的烟气温度通常维持八百摄氏度以上,若缓慢自然降温,特定温度区间内烟气中残留小分子有机物、氯元素会发生化合反应,生成难以降解的有害组分,急冷塔通过喷淋低温冷却水,可在短时间内将烟气温度降至两百摄氏度以内,跳过易发生化合反应的温度区间,从流程上减少次生污染物产出。整套塔体选用耐温耐腐蚀板材打造,内部均匀布置雾化喷淋管路,冷却水雾化后与高温烟气充分对流接触,降温效率稳定,喷淋产生的少量废水收集后送入循环水池沉淀过滤,可重复投入喷淋工序使用,减少水资源消耗。塔体配套温度在线监测仪表,联动焚烧炉自控系统,烟气进口温度波动时自动调节冷却水喷淋流量,维持稳定降温速率。塔体底部设置排灰口,收集烟气降温析出的粉尘盐渣,定期密闭清理,避免粉尘堆积堵塞管路。江苏昊都环保会根据焚烧炉烟气风量、出口初始温度定制对应直径、高度的急冷塔,与回转窑、热解炉、危废焚烧炉成套配套,完善焚烧全流程烟气管控工艺,适配化工、医疗、危废处置等各类焚烧工况。卧式废液焚烧炉可适配间歇式产废厂区,设备启停操作简便,适配每日分段处置废液工况。云南脱硫脱硝焚烧炉检测
江苏昊都环保全部品类焚烧炉搭载完整自动安全连锁系统,覆盖点火、燃烧、物料输送、烟气排放全流程故障防护,规避炉内爆燃、烟气泄漏、超温损坏设备等安全隐患。点火工序设置前置气体置换连锁,炉膛内部积聚的可燃废气未完全置换排出时,燃烧器无法启动点火程序,防止点火瞬间炉内爆燃;炉膛装配多组火焰检测器,运行过程出现熄火、点火失败故障,连锁系统即刻切断废液、废气、固体废料进料管路,同步关闭燃料供给阀门,触发声光报警提示运维人员处置。炉膛、余热锅炉设置温度、压力超限连锁,温度、压力超出设定安全区间时,系统自动降低进料量、加大补风风量,极端工况自动停机保护炉体耐火内衬与换热构件。整套系统配套负压监测仪表,炉膛负压数值偏低存在烟气泄漏风险时,自动加大引风机频率提升负压,同步推送故障预警;风机、循环泵出现停机故障,连锁系统同步切断进料、燃烧器,避免无风机工况下有害烟气积聚。所有故障记录自动存储于 PLC 控制系统,可随时调取查看故障发生时间、工况参数,便于后期排查设备隐患,整套连锁逻辑针对 RTO、回转窑、废液炉、热解炉分别单独定制,匹配不同炉型运行风险点。海南转窑焚烧炉大概价格多少废气直燃焚烧炉遵循 3T1E 设计逻辑,延长烟气高温停留时长,促进有机物充分分解。

高含盐废水碳化焚烧炉配套完整盐渣密闭收集系统,将废液焚烧析出的无机盐固态残渣集中封存,为后续资源化回收创造基础条件。废液经雾化碳化、二燃室高温燃尽后,无机盐渣料依靠重力沉降至二燃室底部储渣仓,仓体全封闭结构,隔绝高温烟气与外界空气接触,避免排渣过程粉尘、酸性气体扩散。储渣仓配套水冷降温夹层,熔融盐渣快速冷却固化为颗粒状固体,降低转运过程粉尘飘散概率,仓体底部设置密闭螺旋输送机构,定时将盐渣推送至外部密封储料桶,转运全程无裸露残渣。收集后的盐渣可根据内部盐类组分分类输送至对应化工原料加工环节,回收作为生产辅助原料复用,减少固废外运处置体量,贴合循环经济发展思路。整套收集系统配套料位监测仪表,盐渣堆积达到设定高度时系统推送提醒,便于运维人员及时转运,输送管路内衬耐磨耐腐蚀材质,抵御盐渣长期摩擦腐蚀。江苏昊都环保可依据客户废液盐分产出量调整储渣仓容积、螺旋输送功率,形成废液焚烧、盐渣收集一体化成套工艺,适配长期产出高含盐有机废液的精细化工、农药生产企业。
多工况复合焚烧炉可同步协同处理厂区产出有机废气、高浓度有机废液、少量固态污泥废料,一套设备覆盖多品类污染物处置需求,简化厂区环保设备整体布局,减少多套单独焚烧设备采购投入与场地占用。整套设备分区设置废气进气口、废液雾化进料口、固体污泥密闭投料仓,不同形态污染物分开进料,炉膛内部分区配风调控燃烧工况,废气、废液、污泥同步燃烧不会互相干扰燃烧充分程度。废气通入炉膛高温氧化分解,废液经双流体雾化喷头雾化后喷射入高温炉膛充分燃烧,固态污泥密闭送入炉膛分层热解燃尽,三类物料燃烧释放热量相互补给,平衡整套设备燃料消耗额度,单一物料热值偏低时依靠其余物料燃烧产热维持炉膛温度,减少辅助燃料补给频次。PLC 自控系统分开调控废气风机风量、废液雾化流量、污泥投料时序,依据三类物料实时进料量自动调节补风、补燃燃料供给,维持炉膛稳定高温区间;后端共用一套喷淋、除尘、余热回收尾气处理系统,统一处置三类物料燃烧产生的烟气,无需分设多套净化设备。江苏昊都环保可采集客户厂区废气、废液、污泥日均产出量、物料热值、腐蚀组分数据,定制复合焚烧炉炉膛分区结构、多进料配套构件,适配连续化综合化工生产厂区多污染物同步处置需求。高含盐废液焚烧炉搭配双流体雾化装置,可处理含盐区间 1 至 20% 的化工有机废水物料。

江苏昊都环保各类焚烧炉配备集成式 PLC 集中控制柜,一套控制系统可联动管控焚烧主机、配套风机、喷淋塔、余热回收、脱硫除尘全系列附属设备,实现整套环保处置流程一体化调控。控制柜触控显示屏集中展示炉膛各区温度、烟气氧含量、管路压差、风机运行频率、药剂液位、雾化压力等全部工况数据,操作人员单一界面即可查看整套设备运行状态,无需分别操作多台单独控制箱。系统内置多套联动控制程序,炉膛熄火、风机停机、药剂液位不足、超温超压任意故障触发时,同步执行多设备连锁保护动作,自动切断进料、关停燃烧器、加大引风机负压,同步发出声光报警。控制柜可储存长期运行工况数据,支持调取历史温度、风量记录,便于运维人员分析设备运行规律,预判耗材损耗、管路堵塞等隐患。电气元件选用防潮耐温品类,控制柜可安装于设备户外平台、潮湿化工厂房环境,线路全部做防腐防护处理,适配复杂工业厂区工况。针对多设备协同运转场景,控制柜可自主调节各配套设备运行负荷,平衡整套系统能耗与净化效果,适配单套焚烧炉搭配多级尾气净化装置的完整成套项目。焚烧炉余热回收系统可对接导热油设备,将燃烧释放热量转化为生产可用热能介质。废液焚烧炉电话多少
电子废料焚烧回收系统同步完成废料焚烧与有价物质分离,贴合循环经济发展思路。云南脱硫脱硝焚烧炉检测
直燃式废气焚烧炉整体炉体严格遵循 3T1E 四项热工设计标准,分别管控炉膛温度、烟气高温停留时长、气流湍流程度、空气过剩系数,四项参数协同保障有机废气充分氧化分解,减少未分解有害物质随烟气排放。温度参数管控炉膛高温区间稳定维持 750℃以上,确保各类挥发性有机物达到氧化反应所需活化温度;停留时长管控烟气在 800℃以上高温区域留存时间,预留充足反应时长,分解难降解有机组分;湍流程度依靠炉膛内部导流隔板、分散补风管路优化,打乱烟气层流状态,让废气、高温空气充分混合接触,消除局部低温气流死角;空气过剩系数平衡炉膛内部氧含量,氧气供给充足保障燃烧完全,同时规避过量空气带入过多冷风降低炉膛温度。四项参数通过 PLC 自控系统实时调控,燃烧器自动补燃稳定炉膛温度,引风机、补风机联动调节气流速度与炉膛氧含量,导流结构固定优化湍流效果,无需人工频繁调整工况。整套设计弱化局部低温、缺氧区域,提升废气净化稳定程度,同时平衡燃料消耗额度,避免过量补风造成热量流失。江苏昊都环保针对不同组分废气测算专属 3T1E 参数区间,定制匹配炉膛容积、导流结构、风机风量的直燃焚烧炉,适配化工、涂装、制药各类有机废气高温焚烧处置需求。云南脱硫脱硝焚烧炉检测
江苏昊都环保科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来江苏昊都环保科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!