商机详情 -
热解焚烧炉电话多少
高含盐废水碳化焚烧炉配套完整盐渣密闭收集系统,将废液焚烧析出的无机盐固态残渣集中封存,为后续资源化回收创造基础条件。废液经雾化碳化、二燃室高温燃尽后,无机盐渣料依靠重力沉降至二燃室底部储渣仓,仓体全封闭结构,隔绝高温烟气与外界空气接触,避免排渣过程粉尘、酸性气体扩散。储渣仓配套水冷降温夹层,熔融盐渣快速冷却固化为颗粒状固体,降低转运过程粉尘飘散概率,仓体底部设置密闭螺旋输送机构,定时将盐渣推送至外部密封储料桶,转运全程无裸露残渣。收集后的盐渣可根据内部盐类组分分类输送至对应化工原料加工环节,回收作为生产辅助原料复用,减少固废外运处置体量,贴合循环经济发展思路。整套收集系统配套料位监测仪表,盐渣堆积达到设定高度时系统推送提醒,便于运维人员及时转运,输送管路内衬耐磨耐腐蚀材质,抵御盐渣长期摩擦腐蚀。江苏昊都环保可依据客户废液盐分产出量调整储渣仓容积、螺旋输送功率,形成废液焚烧、盐渣收集一体化成套工艺,适配长期产出高含盐有机废液的精细化工、农药生产企业。切向雾化喷头装配于废液焚烧炉,不易被废液杂质堵塞,适配粘度跨度较大的废液原料。热解焚烧炉电话多少
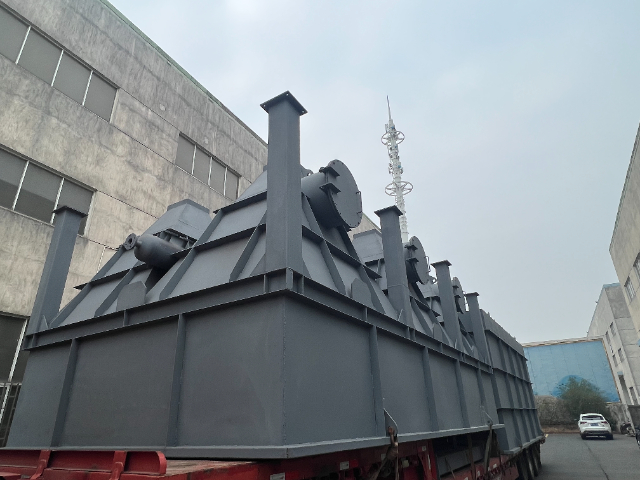
江苏昊都环保组建由博士后牵头的内部技术研发团队,同时和国内四所重点大学搭建长期产学研协同研发合作渠道,持续针对工业三废焚烧处置设备开展技术试验、结构优化与新工艺落地,积累覆盖多行业复杂废弃物工况的设备改良经验。研发端依托高校实验室开展废料燃烧热工模拟、耐腐蚀材料性能测试、低氮燃烧工艺试验,将实验室成熟技术转化为量产焚烧炉设备结构,持续优化 RTO 蓄热换热、回转窑防结渣、废液雾化低堵塞、热解低氮燃烧等主要构件设计,迭代多代设备结构方案,适配市场不断更新的废气、固废排放管控标准。企业深耕废气、废液、固态危废、医疗废料等各类废弃物焚烧工艺,针对高盐废液、高腐蚀有机废气、大件固体废料、含重金属危废等处置难点,联合高校开展专项攻关,调整炉体燃烧分区、换热介质、雾化系统、尾气净化组合形式,推出适配不同工况的多系列焚烧炉产品。浙江废液焚烧炉检测焚烧炉整套系统搭载 PLC 自控模块,自动调控炉温、风量、换向时序,减少人工值守。
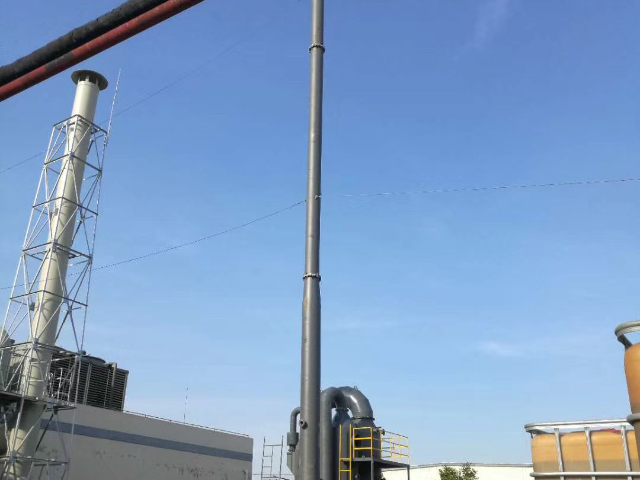
急冷塔是各类危废、固废焚烧炉后端必备配套净化设备,主要作用是快速降低二燃室排出高温烟气温度,阻断有害物质再次合成的反应条件。焚烧后的烟气温度通常维持八百摄氏度以上,若缓慢自然降温,特定温度区间内烟气中残留小分子有机物、氯元素会发生化合反应,生成难以降解的有害组分,急冷塔通过喷淋低温冷却水,可在短时间内将烟气温度降至两百摄氏度以内,跳过易发生化合反应的温度区间,从流程上减少次生污染物产出。整套塔体选用耐温耐腐蚀板材打造,内部均匀布置雾化喷淋管路,冷却水雾化后与高温烟气充分对流接触,降温效率稳定,喷淋产生的少量废水收集后送入循环水池沉淀过滤,可重复投入喷淋工序使用,减少水资源消耗。塔体配套温度在线监测仪表,联动焚烧炉自控系统,烟气进口温度波动时自动调节冷却水喷淋流量,维持稳定降温速率。塔体底部设置排灰口,收集烟气降温析出的粉尘盐渣,定期密闭清理,避免粉尘堆积堵塞管路。江苏昊都环保会根据焚烧炉烟气风量、出口初始温度定制对应直径、高度的急冷塔,与回转窑、热解炉、危废焚烧炉成套配套,完善焚烧全流程烟气管控工艺,适配化工、医疗、危废处置等各类焚烧工况。
废液焚烧炉采用内部混合切向式低压雾化喷头,搭配整套防爆防护控制逻辑,兼顾雾化效果与设备运行安全,适配高浓度有机废液持续焚烧处置。喷头运行介质为低压空气或常温蒸汽,无需配套高压增压设备,管路、喷头承压数值偏低,管路破裂、喷头泄漏时不会高速喷射可燃废液,降低厂区火灾隐患;喷头内部废液、雾化介质混合腔体空间充裕,雾化液滴分散均匀,进入炉膛后快速完全燃烧,无未雾化废液滴落炉膛底部积聚形成可燃积液。整套雾化管路配套切断阀门、流量监测仪表,联动炉膛火焰检测安全连锁,炉膛熄火瞬间自动关闭废液输送阀门,停止废液雾化喷射,规避未燃烧废液持续进入炉膛积聚爆燃风险。喷头入口管路增设前置过滤装置,拦截废液内部固体杂质、无机盐结晶,防止喷头堵塞造成废液喷射不均、局部积液;雾化介质管路配备压力稳压阀,稳定雾化空气压力,保障雾化粒径长期保持均匀状态。喷头选用耐高温、耐酸碱腐蚀合金材质,炉膛高温烟气反向传导不会造成喷头高温变形损坏,单组喷头拆装更换无需排空整套废液管路,停机检修时长较短。江苏昊都环保针对高可燃废液工况,额外配套废液储罐氮气置换、液位监测防爆构件,完善整套废液雾化焚烧防爆防护体系。化工污泥焚烧炉适配高含水率泥状物料,炉内强化换热结构提升整体焚烧转化效率。

有机废气浓缩催化焚烧装置依靠两套吸附箱体自动交替完成吸附与脱附工序,整套自控逻辑保障车间生产不间断废气净化,适配二十四小时连续运转的喷涂、印刷生产车间。电控系统设定固定切换周期,当 A 箱体吸附达到饱和阈值,气动调节阀自动切换气流管路,废气导入 B 箱体开展吸附作业,同时热空气通入 A 箱体脱附富集有机废气,富集后的高浓度废气送入催化炉膛低温氧化分解。脱附产生的净化热烟气一部分回流供给脱附热源,剩余烟气降温后达标排放,整套切换流程全程无需人工操作,切换过程无废气直排空档。全自动机型可依据废气在线浓度监测数值自动调整切换周期,废气浓度偏高时缩短吸附时长,避免箱体吸附饱和造成异味逃逸;半自动机型只管路切换阀门需要手动操作,温控、风机、燃烧器调节依旧自动运行。双箱体单独配套压差、温度监测仪表,单床出现堵塞、温度异常不会干扰另一床正常吸附作业,设备无需整体停机检修。江苏昊都环保可根据企业生产线运转时长,定制全自动或半自动控制逻辑,匹配不同规模连续化生产车间低浓度大风量废气治理需求。逆向式回转窑焚烧炉气固接触充分,传热效率表现良好,适合粉尘含量偏低的废料。江苏转窑焚烧炉生产
焚烧炉燃烧器可选用天然气、柴油、煤粉多种燃料,适配厂区现有能源供给条件。热解焚烧炉电话多少
卧式废液焚烧炉采用间歇式运行设计,适配生产工序分段、废液产出不连续的中小型化工、医药加工厂区,设备启停流程简化,无需全天持续保持高温运转。厂区只在生产时段产出废液,设备可在投料时段启动升温,废液处置完成后降低炉膛温度维持待机状态,无需持续补给大量辅助燃料,控制非生产时段能源消耗。炉体内部加长燃烧室,搭配大口径双流体雾化喷头,短时间内可集中处置批量废液,雾化系统可间歇启停,无废液进料时自动关闭雾化管路,切断废液供给,避免空喷造成炉膛积液。安全连锁逻辑适配间歇启停工况,每次点火前自动置换炉膛内部积存可燃烟气,多次点火失败会锁定燃烧系统,杜绝人工重复点火带来的安全隐患。后端配套小型余热回收换热器,废液焚烧阶段产出的热量可储存供给厂区小型清洗工序,停机待机阶段换热器停止换热,减少热量流失。整套设备自动化程序设置多组定时启停方案,匹配企业每日分段生产节奏,无需人工现场值守开关设备。江苏昊都环保针对间歇产废客户优化炉膛保温结构,减缓待机阶段温度下降速度,缩短再次投料升温时长,适配精细化工实验室、小型医药中间体加工厂废液处置需求。热解焚烧炉电话多少
江苏昊都环保科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的环保中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏昊都环保科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!