商机详情 -
广西全套汽车内饰植绒生产线设备
植绒生产温度均匀控制的品质影响逻辑:在汽车内饰植绒生产线作业流程中,隧道烘烤线温度均匀性是把控成品合格率的核心指标。植绒工件经过静电植绒后,胶层未完全固化,需依托稳定均匀的高温环境完成定型。若烘烤炉内温差过大,高温区域会出现胶水过度固化、表层老化发脆的问题,低温区域则会出现固化不彻底、粘接强度不足的情况,导致成品使用中易脱绒、起皮。精准的全域恒温控制,可让每一件植绒工件受热一致,胶层固化均匀稳定,从烘烤环节杜绝批量品质缺陷,保障产品一致性。内饰扶手、仪表板配件均可在同一条产线完成植绒,助力零部件加工厂拓宽产品加工品类。广西全套汽车内饰植绒生产线设备
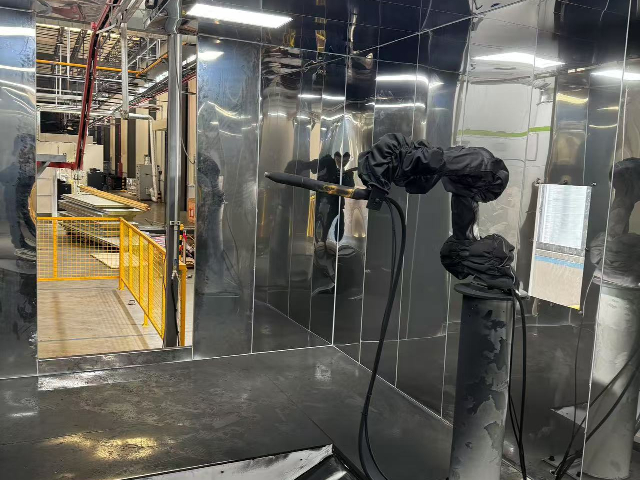
隧道烘烤线一级标准化保养核心规范:隧道烘烤线作为植绒生产线核心配套固化设备,其运行稳定性直接决定植绒固化品质,标准化定期保养至关重要。设备一级保养周期为30天,由专业维保团队专项执行,核心重点为设备解体检修与精准参数校准。针对15kW单根加热管,需拆解清洁后通过红外测温仪检测全域温度均匀性,若局部温差超5℃,立即更换热电偶传感器,保障炉内温控精准稳定。同时针对15000m³/h大风量循环风机开展动平衡校正,规避设备振动引发的轴承磨损、噪音增大、温度波动等问题,保障烘烤工序稳定运行。云南小型汽车内饰植绒生产线公司可根据客户产能规划调整工位数量,从小批量试产线延伸至全自动化大批量量产生产线。
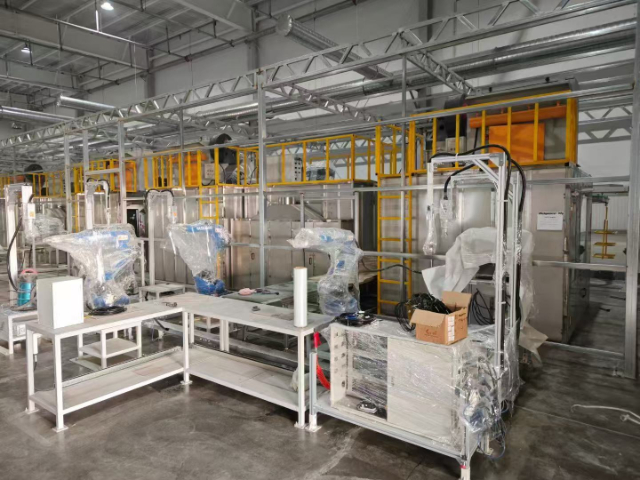
植绒成品核心性能检测与质量管控细节:精细化质量检测是把控汽车内饰植绒生产线成品品质、减少不良品流出的关键环节。生产过程中需针对植绒产品核心性能开展专项检测,重点核查绒毛附着力、表面均匀度、整体耐磨性、耐候性、无脱落性等关键指标。通过专业检测设备对各工序半成品、成品进行分层抽检与全检,精准识别局部漏植、绒毛稀疏、胶层堆积、附着力不足等细微缺陷。一旦发现质量隐患,立即调整植绒电压、涂胶量、固化温度等工艺参数,完成工艺整改。常态化精细化质检可有效规避批量质量问题,减少返工报废损耗,保障汽车内饰植绒产品长期使用稳定性。
热风循环结构优化植绒烘烤均匀度:植绒用隧道烘烤线搭载优化型热风循环系统,是保障温度均匀性、提升植绒固化品质的关键结构。设备通过对称式多风口送风、回风设计,搭配内部导流装置,可让热风在炉内高速循环、无死角覆盖,彻底消除局部积热、低温盲区。均匀的热风气流可全方位包裹植绒工件,确保工件表层、边角、缝隙位置胶层同步固化,避免出现边角固化不良、局部脱绒问题。同时高效热风循环可提升热能利用率,降低烘烤能耗,实现高品质、节能化植绒固化生产。日常维保点位集中规划设计,检修人员定点养护即可,缩短设备定期保养占用生产的时长。
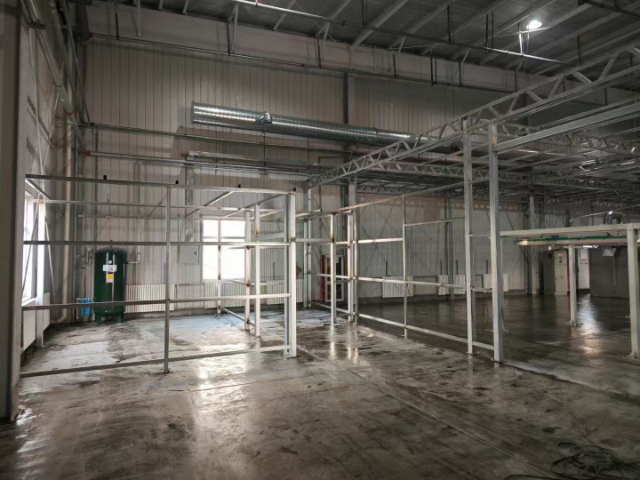
汽车内饰植绒生产线的输送系统,采用变频调速设计,适配不同工序工艺速度需求。传送带选用耐磨、耐高温、防静电材质,避免输送过程中划伤工件、产生静电影响植绒效果。输送线配备定位装置,保证工件在喷胶、植绒、烘烤环节位置精细,防止偏移导致加工缺陷。多段输送**调速,实现火焰处理、喷胶、植绒、烘烤、清绒各工序节奏匹配,提升生产线流畅度。输送系统运行平稳,噪音低,适配车间低噪音生产需求。精细输送与稳定调速,保障每一件工件加工状态一致,提升产品质量稳定性,同时降低工件磕碰、划伤风险,减少成品损耗,控制生产成本。
废气净化装置分解生产有机挥发物,处理后气体达标排放,助力企业顺利通过环保现场核查。浙江定制汽车内饰植绒生产线采购
工件限位工装按需定制,固定内饰件摆放位置,避免输送偏移引发的植绒错位不良问题。广西全套汽车内饰植绒生产线设备
汽车内饰植绒生产线的调试周期短,快速实现量产。模块化预制与标准化接口,减少现场安装时间;成熟工艺参数库,缩短工艺调试时间;专业团队全程跟进,快速解决安装调试问题。短调试周期帮助客户快速投产,缩短投资回报周期,抢抓市场订单,提升资金周转效率,适配汽车行业快速响应市场需求的特点。生产线的耐擦拭性能设计,提升内饰件使用寿命。植绒层经过优化工艺处理,绒毛附着力强,日常擦拭、清洁不易掉绒、起球。适配车内频繁清洁场景,保持内饰外观整洁,延长使用周期。耐擦拭性能通过多次擦拭测试验证,满足汽车长期使用要求,提升消费者使用满意度,助力车企提升产品口碑。广西全套汽车内饰植绒生产线设备