商机详情 -
陕西汽车内饰植绒生产线采购
隧道烘烤单元为汽车内饰植绒生产线提供稳定固化环境,采用热风循环与红外加热结合方式,确保胶层快速均匀固化,增强绒毛与基材的结合强度。烘烤温度可按胶水类型与基材耐热性精细调节,温度波动控制在较小范围,避免高温导致基材变形、胶层老化等问题。传送带张力实时监测调整,防止输送过程中工件偏移、褶皱,保障烘烤后工件尺寸稳定。烘烤线搭配余热回收装置,提升热能利用率,降低生产能耗,契合企业节能降耗需求。固化后的内饰件经过冷却段降温,再进入清绒工序,通过负压吸附去除表面浮绒,保持成品表面整洁。该模块与前后工序无缝衔接,形成植绒 — 固化 — 清理闭环,提升生产线流畅度,确保每一件内饰植绒件都能达到粘接牢固、表面整洁的出厂标准,适配汽车内饰长期使用场景下的耐用性要求。产线电控部件搭载数据记录功能,留存生产参数台账,便于企业开展产品质量溯源管理。陕西汽车内饰植绒生产线采购
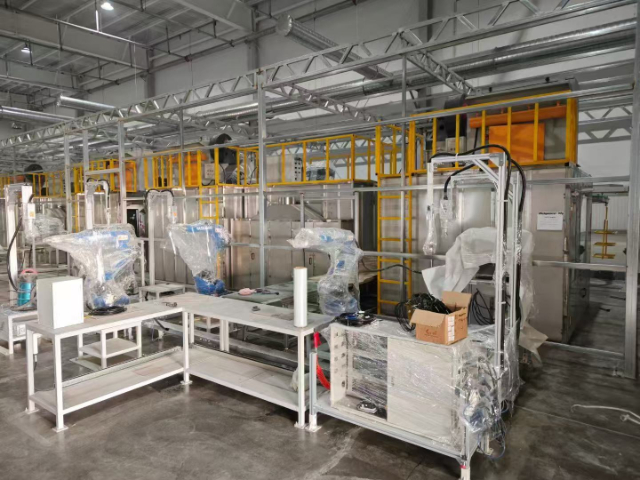
静电植绒单元作为汽车内饰植绒生产线的关键组成,采用双电场静电植绒技术,让绒毛在电场作用下垂直吸附于涂胶基材表面,纤维直立率保持在 90% 以上。植绒箱采用密闭结构,搭配纤维回收系统,减少绒毛飘散浪费,纤维回收率不低于 85%,契合绿色生产理念。静电发生器功率可在 10kW 至 30kW 区间调节,适配不同长度、不同材质绒毛的植绒需求,支持尼龙、涤纶、粘胶、腈纶等多种纤维加工,绒毛长度可在 0.3mm 至 5.0mm 范围内调整。植绒密度偏差控制在 5% 以内,确保内饰件表面绒毛分布均匀,无漏植、堆积等问题。该模块可根据内饰件功能需求切换绒毛类型,耐磨尼龙绒毛适配高频接触部件,耐温涤纶绒毛适配机舱附近内饰件,亲肤粘胶绒毛适配乘坐接触区域,满足汽车内饰多样化质感与功能需求。陕西汽车内饰植绒生产线采购植绒产线和包覆生产线可无缝衔接,构建汽车内饰件喷胶、植绒、包覆一体化智能加工链路。
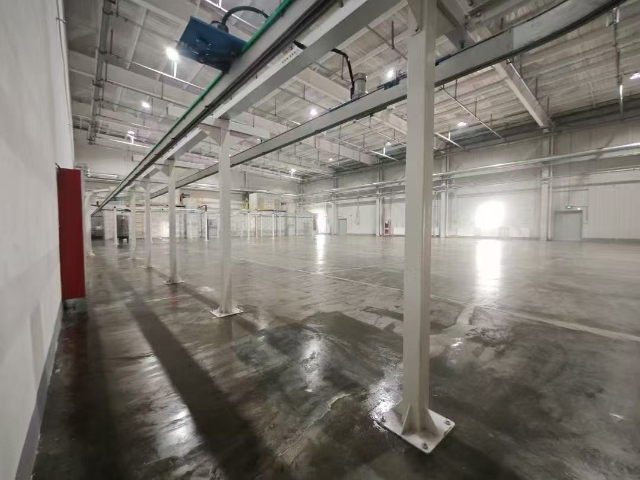
汽车内饰植绒生产线针对不同内饰部件定制化工艺方案,提升加工适配性。仪表盘植绒侧重降低反光、提升触感,选用细腻哑光绒毛,优化植绒密度,避免驾驶时反光干扰视线;门板内饰植绒兼顾耐磨与美观,选用高耐磨尼龙绒毛,增强高频接触区域耐用性;顶棚植绒侧重吸音与亲肤,选用透气粘胶绒毛,提升车内舒适感;扶手箱、手套箱植绒侧重降噪与防滑,控制绒毛高度与摩擦系数,减少物品碰撞异响。针对异形结构件,调整喷涂角度与植绒电场分布,确保死角区域均匀植绒;针对大型内饰件,优化输送速度与烘烤时间,保证整体固化效果一致。定制化方案让生产线突破通用设备局限,满足不同部位、不同功能内饰件的加工需求,提升成品适配性,助力车企打造个性化、品质高内饰空间。
隧道烘烤线一级标准化保养核心规范:隧道烘烤线作为植绒生产线核心配套固化设备,其运行稳定性直接决定植绒固化品质,标准化定期保养至关重要。设备一级保养周期为30天,由专业维保团队专项执行,核心重点为设备解体检修与精准参数校准。针对15kW单根加热管,需拆解清洁后通过红外测温仪检测全域温度均匀性,若局部温差超5℃,立即更换热电偶传感器,保障炉内温控精准稳定。同时针对15000m³/h大风量循环风机开展动平衡校正,规避设备振动引发的轴承磨损、噪音增大、温度波动等问题,保障烘烤工序稳定运行。可配套视觉抽检选配模块,自动筛查缺绒、漏喷等瑕疵产品,辅助车间完善成品质检流程。
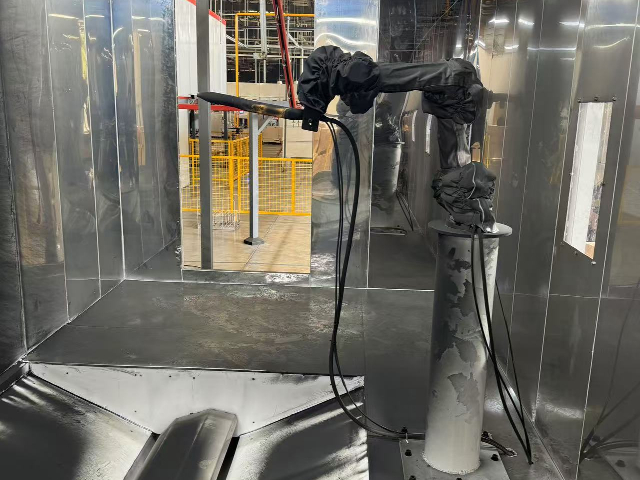
植绒生产线材料浪费的核心人为诱因分析:在汽车内饰植绒生产线量产过程中,人为操作不规范是造成植绒材料、胶水、底布浪费的主要诱因。部分操作人员未严格遵循标准化作业流程,存在涂胶量把控不准、植绒送料过量、工件摆放间距混乱、参数随意调试等问题,极易造成胶层堆积、绒毛浪费、批量次品。同时员工质量意识、节约意识薄弱,未及时回收余料、处理边角料,进一步增加生产损耗。因此通过人员培训与奖惩管控规范操作行为,是降低植绒生产浪费直接、有效的方式。适配橡塑、ABS、复合板材等多种基材,可落地不同材质汽车内饰配件植绒加工项目。陕西汽车内饰植绒生产线采购
胶水活化段搭配小型预热单元,提升胶水活化效果,间接增强绒毛与基材之间粘接稳定性。陕西汽车内饰植绒生产线采购
生产线的配件供应体系完善,保障长期使用。常用易损件常备库存,紧急需求快速发货,避免因配件短缺导致停机。配件质量与原厂一致,保证设备运行性能,延长使用寿命。完善配件供应消除客户后期使用顾虑,保障生产线长期稳定运行,助力客户持续稳定生产。苏州闽诚锦业汽车内饰植绒生产线,以成熟工艺、稳定性能、完善服务、合理成本,助力汽车内饰加工企业转型升级。设备适配汽车行业智能化、绿色化、个性化发展趋势,满足乘用车、商用车、新能源汽车内饰加工需求,从规模化生产到定制化加工,从技术升级到成本控制,助力客户提升核心竞争力,在汽车产业链中实现持续发展,为汽车内饰品质提升贡献力量。陕西汽车内饰植绒生产线采购