商机详情 -
浙江工业隧道烘干炉品牌
隧道烘干炉进出口密封结构设计介绍隧道烘干炉物料进出口是热量流失、冷气渗入、粉尘进入的关键位置,优化的密封结构可有效提升设备保温性能与烘干稳定性。设备进出料口采用柔性密封、挡风结构设计,可有效阻挡炉内热风外泄与外部冷空气侵入,维持炉内温度稳定,减少温度波动带来的烘干品质偏差。传统烘干设备进出口无防护,运行过程中大量热风外泄,不仅造成能源浪费,还会导致进出口区域温度偏低,物料烘干不均。隧道烘干炉通过优化密封设计,缩小进出口通风间隙,配合挡风导流结构,让炉内气流形成闭环循环,减少热量流失。同时密封结构可阻挡车间粉尘、杂质进入炉腔内部,避免工件烘干过程中被污染,保障成品表面干净整洁。合理的进出口密封设计,既提升了设备节能效果,又稳定了烘干工艺品质,适配长期连续量产作业。炉体保温层采用岩棉、硅酸铝纤维等高密度耐火材料。浙江工业隧道烘干炉品牌
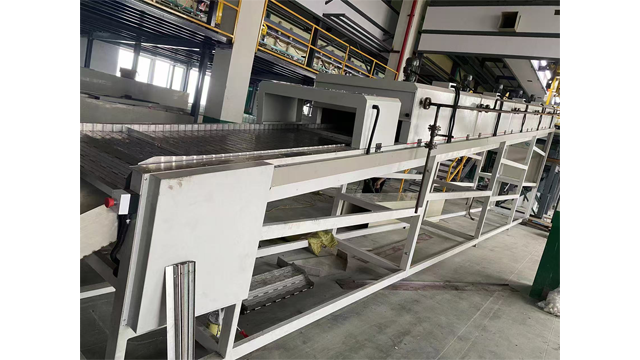
隧道烘干炉在建材行业的应用主要集中在陶瓷、涂料、保温材料、装饰板材等产品的生产加工环节,适配建材行业大批量、规模化的生产需求,对提升建材产品的质量和生产效率有着重要作用。在陶瓷行业,隧道烘干炉用于陶瓷坯体的烘干,采用低温、高湿度、均匀的热风循环方式,快速去除坯体中的水分,同时避免坯体开裂、变形,确保陶瓷坯体的成型质量;在涂料行业,隧道烘干炉用于涂料产品的烘干定型,通过精细的温度控制,确保涂料的性能稳定,提升涂料的附着力和耐腐蚀性;在保温材料行业,隧道烘干炉用于保温板、保温管等产品的烘干固化,实现保温材料的定型和性能提升;在装饰板材行业,隧道烘干炉用于板材的涂装固化、水分烘干,确保板材表面的漆膜质量和板材的尺寸稳定性。建材行业的工件一般体积较大、重量较重,配套的隧道烘干炉多采用链条式或托盘式输送系统,炉体尺寸较大,加热功率高,同时配备完善的节能环保系统,符合建材行业的生产特点和环保要求。浙江工业隧道烘干炉品牌可增设上下料接驳工位,搭配流水线实现自动化流转,减少人工放置频次.

隧道烘干炉的温度均匀性是衡量设备性能的重要指标,直接影响工件的烘干质量和一致性,质量的隧道烘干炉能将腔体内各区域的温度差控制在 ±5℃以内,满足高精度烘干工艺的要求。影响隧道烘干炉温度均匀性的因素主要包括热风循环系统的设计、加热元件的布局、炉体的密封保温性、工件的摆放方式等。为提升温度均匀性,热风循环系统采用多风机、多风道、均风板的设计,使热风在腔体内形成三维立体循环,接触工件;加热元件采用均匀布局的方式,根据炉体的长度和宽度合理设置加热点,避免局部加热不足或过热;炉体采用高密度保温材料和良好的密封结构,减少腔体内的温度流失和温度波动;同时,要求工件在输送过程中均匀摆放,避免堆叠,确保热风能顺利穿过工件间隙。此外,可通过在炉体内设置多个温度传感器,实时监测各区域的温度,通过温控系统实时调节加热功率,进一步提升温度均匀性。
隧道烘干炉物料适配通用性优势介绍在工业烘干设备品类中,隧道烘干炉具备极强的物料适配通用性,可适配多种形态、多种材质的工件烘干作业,适用范围远超传统烘干设备与流化床烘干设备。流化床烘干设备仅适用于颗粒均匀、可流化悬浮的物料,对于异形件、大件物料、不规则工件无法适配,应用场景存在较大局限性。而隧道烘干炉依托柔性输送结构与可调式温控系统,不受物料外形、尺寸、形态限制,无论是规则板材、颗粒物料,还是结构复杂的异形零部件、薄壁工件,均可完成稳定烘干固化处理。设备可根据不同物料的烘干需求,灵活调节输送速度、烘烤温度、热风风量、烘干时长,适配塑胶、五金、木器、电子、化工、食品等多行业物料加工。同时设备可针对特殊物料定制专属工艺,针对易变形、怕高温、易腐蚀等特殊物料,调整梯度升温、缓冷定型工艺,在保障烘干质量的前提下,最大程度保护物料基材特性,满足不同行业的差异化生产需求。小型隧道烘干炉体积紧凑,适合实验室研发与小批量生产。

隧道烘干炉无死角热风烘干优势介绍传统烘干设备容易出现热风死角、局部温度不均,导致工件烘干品质参差不齐,隧道烘干炉通过风道仿真优化,实现全域无死角热风烘干。设备风道布局经过CFD数值模拟优化,热风循环路径科学合理,上下风道、左右风道协同送风,形成立体式热风覆盖体系,可全方位包裹工件表面、缝隙、边角等细微位置。炉内热风流速均匀、温度一致,不存在低温死角、无风区域,每一件工件的各个部位均可均匀受热,烘干效果统一。无论是平面板材、异形工件、镂空结构件,还是堆积式小件物料,均可实现全方位无死角烘干,彻底解决局部不干、干湿不均、固化不一致等行业痛点,大幅提升成品合格率。五金行业用其进行除油、电镀后烘干及防锈处理烘干。浙江工业隧道烘干炉品牌
多风机多风道设计,让热风在炉体内形成无死角立体循环。浙江工业隧道烘干炉品牌
隧道烘干炉自动化控制系统功能介绍现代工业升级背景下,隧道烘干炉搭载智能化自动控制系统,实现烘干流程无人化、标准化、精准化运行,大幅降低人工干预成本与操作误差。设备配备可视化操作控制面板,操作人员可根据物料工艺需求,提前预设烘干温度、输送速度、热风风量、烘干时长、排湿频率等核心参数,设备可按照预设程序全自动闭环运行。整套系统可自主完成物料输送启停、加热元件启闭、热风循环调节、废气排湿调控等全流程自动化操作,无需人工实时值守调控。生产运行过程中,系统可实时采集炉内温度、设备运行负荷、输送转速、故障信号等多项数据,实时同步至显示屏,方便工作人员直观掌握设备运行状态。当设备出现温度异常、风道堵塞、电路故障、输送卡顿等问题时,系统可快速识别异常信号,及时发出声光报警,并自动启动对应的保护机制,通过切断加热、停机自检等方式规避设备故障扩大。自动化控制模式有效稳定了烘干工艺一致性,降低人工操作失误带来的品质问题,同时减轻人工劳动强度,提升生产安全性与稳定性。浙江工业隧道烘干炉品牌