商机详情 -
山东非标汽车内饰植绒生产线报价
传统调试流程遵循“硬件安装→电气接线→程序编写→联调测试”的线性路径,存在明显时间损耗。例如,在焊接机器人定位环节,硬件团队需耗时3天完成机械臂基座安装,但软件团队需等待硬件就位后才能启动程序编写,导致2周的协同等待期。某日系品牌统计显示,其传统生产线调试中,硬件与软件的协同等待时间占总周期的35%,其中“程序编写阶段硬件已安装完成但无法测试”的等待时间长达2个月。工艺参数优化环节同样耗时巨大。以喷涂工序为例,传统调试需通过10-15次现场试验筛选很好参数组合,每次试验需停机4小时调整喷枪压力、流量等参数,整个过程耗时7-10天。某美系品牌曾因参数不当导致首月产品合格率只82%,返工损失超200万元。汽车内饰植绒生产线的喷枪雾化效果好。山东非标汽车内饰植绒生产线报价
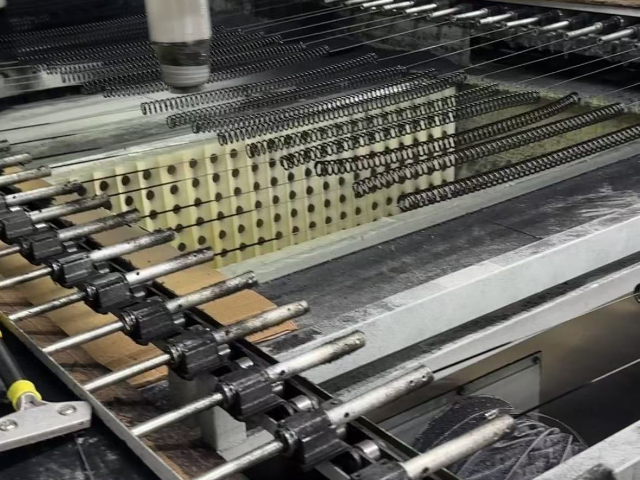
规模效应是降低单位成本的重要路径。常州天龙植绒科技在合肥新建的智能化工厂,通过集中采购、标准化生产及共享技术平台,将单件内饰件的分摊成本从8.2元降至6.5元,较行业平均水平低18%。而苏州闽诚锦业则通过本地化服务策略,在武汉、重庆等汽车产业集群设立区域服务中心,提供“4小时响应、24小时解决”的售后保障,将设备停机时间从年均72小时压缩至18小时,间接降低生产成本。例如,其为东风本田配套的生产线,通过本地化备件库存及远程诊断系统,将设备故障修复时间从48小时缩短至8小时,避免因停产导致的订单损失(单日损失约50万元)。此外,闽诚锦业与主机厂联合开发定制化工艺,如针对理想L9的顶棚植绒项目,通过优化绒毛排列方向(与车身弧度匹配),减少材料浪费12%,进一步凸显技术协同的成本优势。湖南全套汽车内饰植绒生产线费用汽车内饰植绒生产线的烘干工艺高效节能。
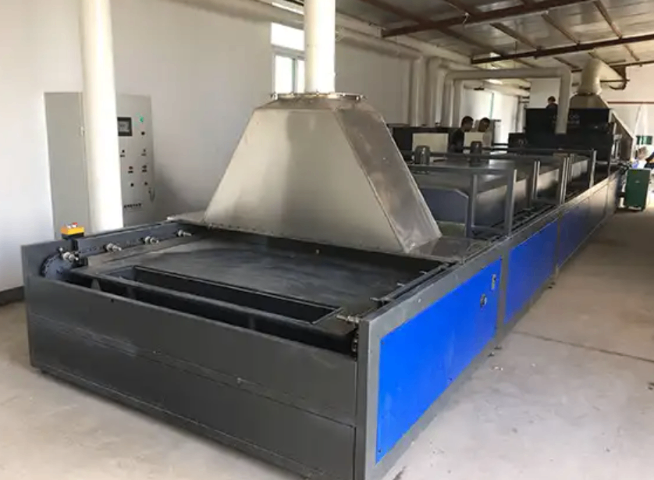
某自主品牌在虚拟调试中,将喷涂工序调试时间从7天压缩至1天,首月产品合格率提升至98%。该平台已集成静电植绒、隧道烘烤等8大重要工序的仿真模型,调试准确率达95%。苏州闽诚锦业自动化科技有限公司通过虚拟调试、模块化设计、全流程协同三大创新,将汽车内饰植绒生产线的调试周期从传统6-8个月压缩至3-4个月,调试成本降低45%。这一突破不但提升了中国汽车内饰设备的国际竞争力,更为全球制造业提供了“效率变革”的示范样本。在智能制造浪潮下,闽诚锦业正以技术为笔,书写中国智造的新篇章。
汽车内饰植绒生产线的日常维护以“高频次、全覆盖”为重心,要求操作人员每班次(8-12小时)执行清洁、紧固与基础检查。例如,在静电植绒环节,设备表面易残留绒毛粉尘,若未及时清理,可能堵塞高压电极(电场强度达4kV/cm),导致植绒均匀性下降。闽诚锦业要求操作人员使用专业用吸尘器清理电极表面,并检查电极间距(标准值100mm)是否因振动偏移。此外,烘烤线(温度180℃±2℃)的传送带需每日检查张力,避免因松弛导致产品变形。在涂胶环节,胶水粘度需通过粘度计实时监测,若偏离设定值(如水性聚氨酯胶粘度800-1200mPa·s),系统将自动调整涂布辊转速。操作人员还需检查胶泵密封性,防止漏胶污染设备。闽诚锦业通过标准化操作手册与可视化看板,将日常维护流程拆解为12项具体动作,新员工培训周期从传统3个月缩短至15天,维护合格率提升至98%。汽车内饰植绒生产线的除尘设备效果明显。
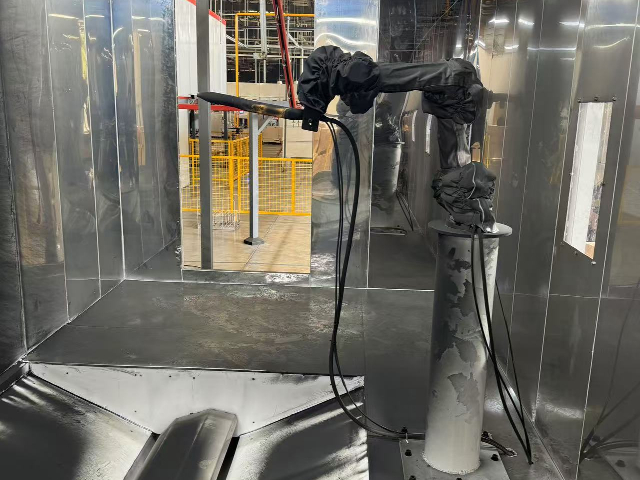
内饰件表面预处理是植绒工艺中至关重要的一环,直接关系到植绒的牢固度与均匀性。苏州闽诚锦业自动化科技有限公司的表面预处理设备包含清洗机、干燥箱与打磨机。清洗机运用喷淋清洗剂技术,强力去除内饰件表面的油污、灰尘及脱模剂等杂质,确保表面洁净无污。干燥箱采用热风循环方式,快速烘干清洗后的内饰件,避免水分残留影响后续工艺。打磨机则对内饰件表面进行精细打磨,增加表面粗糙度,有效提升植绒的附着力。这一系列预处理设备协同作业,为内饰件打造出理想的植绒基础,确保绒毛能够牢固、均匀地附着,提升整体植绒质量。汽车内饰植绒生产线采用先进静电植绒工艺。江苏大型汽车内饰植绒生产线哪家好
这条生产线生产的内饰植绒色彩鲜艳。山东非标汽车内饰植绒生产线报价
静电植绒主机作为生产线的重要设备,苏州闽诚锦业自动化科技有限公司在此领域展现出优越的技术实力。该主机由植绒室、静电发生器与绒毛供给装置构成。植绒室为封闭空间,为植绒过程提供稳定环境。静电发生器产生高压静电场,使绒毛带上电荷,在电场力作用下,绒毛垂直飞向内饰件表面并精确附着。绒毛供给装置持续、均匀地向植绒室输送绒毛,确保植绒过程连续不断。通过精确控制静电场强度、绒毛供给量等参数,该主机能够实现不同材质、形状内饰件的高质量植绒,使绒毛分布均匀、密度适中,为内饰件赋予柔软、美观的植绒效果。山东非标汽车内饰植绒生产线报价