商机详情 -
山西全套汽车内饰植绒生产线供应商
材料成本占生产线运营成本的25%-35%,其中绒毛、粘合剂及底布的选型直接影响产品质量与成本平衡。当前,水性胶粘剂因VOC排放量较溶剂型降低80%,已成为主流选择,但其单价较传统胶水高15%-20%。闽诚锦业通过与巴斯夫、万华化学等供应商建立联合研发机制,开发出适用于高温烘烤的改性水性胶,在保持粘接强度(≥12N/25mm)的同时,将单位面积用胶量从180g/㎡降至140g/㎡,单件内饰件胶水成本降低0.8元。绒毛材料方面,聚酯纤维因其耐磨性、抗静电性及成本优势(约12万元/吨)占据主流市场,但新能源汽车对内饰环保性的严苛要求(如VOC释放量≤50μg/m³),推动企业向生物基绒毛(如玉米纤维,成本高30%但可降解)转型。闽诚锦业在比亚迪汉EV项目中,通过优化绒毛纤维直径(从12D细化至8D)及植绒密度(从200根/cm²提升至350根/cm²),在提升触感的同时,使单位面积绒毛成本只增加9%,展现了技术驱动的成本控制能力。汽车内饰植绒生产线提高整体生产节奏。山西全套汽车内饰植绒生产线供应商
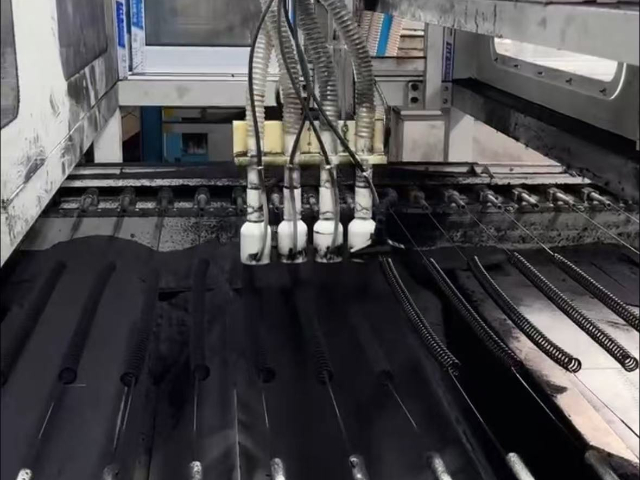
固化设备与下料检测系统是确保植绒质量的后两道关键防线。苏州闽诚锦业自动化科技有限公司的固化设备采用隧道式烘干炉或烘箱,依据粘合剂特性精确调节温度与时间,使粘合剂充分固化,确保绒毛牢固附着在内饰件表面。下料系统由机械手臂与零件存放架组成,将固化后的内饰件精确取下并放置于存放架。检测系统则通过人工目检与光学检测设备相结合的方式,全方面检查植绒表面质量,及时发现漏植、绒毛不均匀、气泡等缺陷。严格的质量检测流程,确保每一件出厂产品都符合高标准要求,为企业赢得市场口碑与竞争优势。江苏靠谱汽车内饰植绒生产线需要多少钱汽车内饰植绒生产线推动行业技术发展。
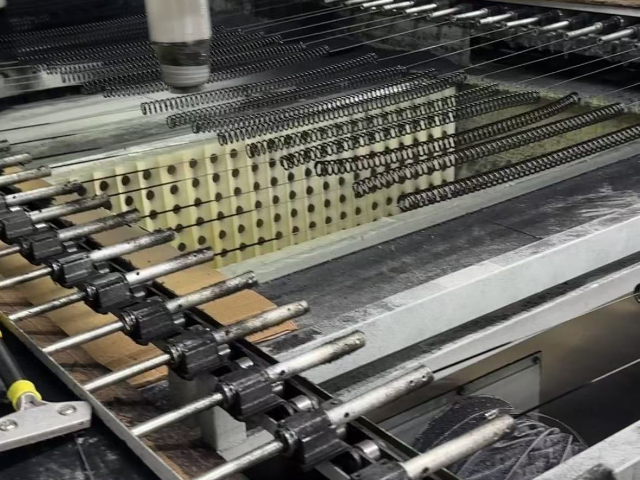
在操作培训方面,闽诚锦业推出“虚拟仿真+实操考核”双模式培训体系。新员工通过VR设备模拟全流程操作,系统实时反馈操作误差(如涂胶量偏差、烘烤温度超限),并生成个性化改进方案;实操考核环节则采用“任务清单制”,要求员工在规定时间内完成设备启动、参数设置、质量检测等12项任务,考核通过率从传统方式的60%提升至95%。苏州闽诚锦业自动化科技有限公司通过技术创新,将汽车内饰植绒生产线的操作难度从“高门槛、高风险”转化为“易上手、高稳定”,为行业提供了可复制的智能化升级路径。其案例证明,技术革新不只是提升效率的工具,更是降低操作复杂度、释放产业潜能的关键杠杆。随着更多企业加入智能化转型行列,汽车内饰植绒行业有望迎来质量与效率的双重飞跃。
植绒生产线的重要设备如静电植绒主机、隧道烘烤线等对电力稳定性要求较高。闽诚锦业在场地规划中,采用双回路供电系统,并配备不间断电源(UPS),确保关键设备在突发停电时仍能安全停机。例如,在沈阳飞尔汽车零部件有限公司的扩建项目中,闽诚锦业将5条植绒生产线集中布置于厂房一侧,靠近变压器室,缩短了供电线路长度,降低了电压损耗。同时,设备间距预留0.8-1.2米,便于维修人员操作与物料周转。这种布局使设备故障率降低15%,维修响应时间缩短至10分钟内,明显提升了生产连续性。汽车内饰植绒生产线单位时间内的植绒面积很可观。
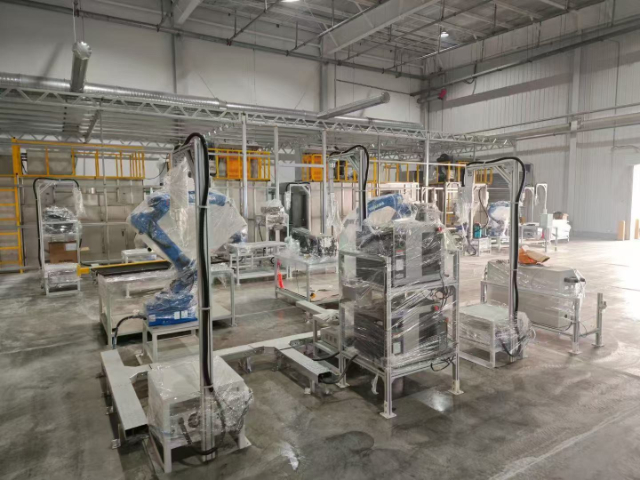
传统调试流程遵循“硬件安装→电气接线→程序编写→联调测试”的线性路径,存在明显时间损耗。例如,在焊接机器人定位环节,硬件团队需耗时3天完成机械臂基座安装,但软件团队需等待硬件就位后才能启动程序编写,导致2周的协同等待期。某日系品牌统计显示,其传统生产线调试中,硬件与软件的协同等待时间占总周期的35%,其中“程序编写阶段硬件已安装完成但无法测试”的等待时间长达2个月。工艺参数优化环节同样耗时巨大。以喷涂工序为例,传统调试需通过10-15次现场试验筛选很好参数组合,每次试验需停机4小时调整喷枪压力、流量等参数,整个过程耗时7-10天。某美系品牌曾因参数不当导致首月产品合格率只82%,返工损失超200万元。汽车内饰植绒生产线保障产品无瑕疵。青海非标汽车内饰植绒生产线加工厂
汽车内饰植绒生产线的储绒装置容量大。山西全套汽车内饰植绒生产线供应商
在汽车产业向智能化、高级化加速转型的背景下,植绒技术凭借其提升内饰触感、降噪及美观度的重要优势,已成为主机厂差异化竞争的关键环节。然而,生产线成本作为企业投资决策的重要考量,其构成复杂且受技术路线、规模效应及供应链管理等多重因素影响。苏州闽诚锦业自动化科技有限公司作为行业技术方向,通过模块化设计、智能化升级及本地化服务,为行业提供了成本优化的系统性解决方案,其案例折射出中国汽车内饰植绒产业从“规模扩张”向“价值创造”的深刻转型。山西全套汽车内饰植绒生产线供应商