商机详情 -
山东大型汽车内饰植绒生产线报价
二级保养为年度深度维护,聚焦传动系统、电气控制等重要部件。以植绒生产线的链条传动系统为例,维护人员需拆解链条(节距25.4mm),检测链节磨损量(标准值≤0.5mm),若超标则整体更换,避免断链事故。同时,对减速机(减速比1:50)进行油液检测,若金属颗粒含量超标,需更换润滑油(粘度等级ISO VG320)并清洗油路。闽诚锦业采用“模块化设计”理念,将传动系统设计为单独单元,更换时间从传统8小时缩短至2小时,年维护成本降低35%。在电气控制柜维护中,二级保养包括检查PLC(可编程逻辑控制器)输入输出模块(如西门子S7-1200系列),使用万用表测试信号稳定性,并更新控制程序以优化工艺参数(如烘烤时间、植绒密度)。此外,对变频器(功率30kW)进行电容容量测试,若容量衰减超过20%,则更换电容组,确保电机调速精度。闽诚锦业与供应商建立“联合维护机制”,共享设备运行数据,提前获取关键部件(如高压变压器、伺服电机)的寿命预警,实现“零库存”备件管理。这条生产线能快速完成大批内饰植绒任务。山东大型汽车内饰植绒生产线报价
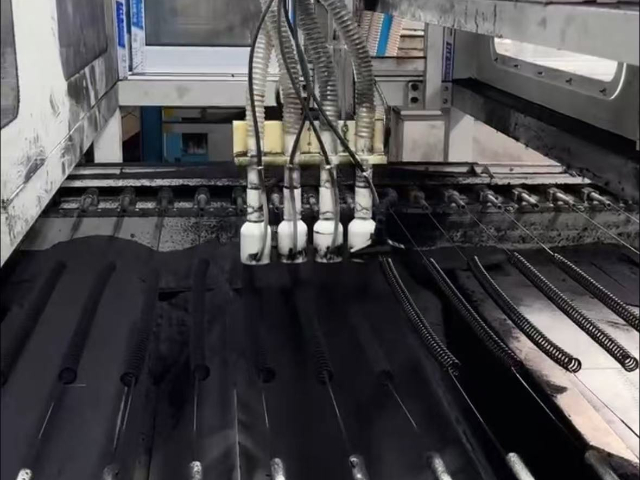
在汽车内饰制造领域,植绒技术凭借其提升触感、降噪及美观度的重要优势,已成为高级车型的标配工艺。静电植绒环节的难度在于绒毛分布均匀性与垂直度的控制。闽诚锦业采用多轴联动植绒系统,通过高压静电场(4kV/cm)使绒毛垂直植入基材,同时利用AI视觉算法动态调整植绒速度(0.5-1m/s)与绒毛密度(200-800根/cm²)。例如,在为比亚迪汉EV生产顶棚植绒件时,系统根据设计图纸自动生成绒毛排列路径,确保每平方厘米绒毛数量误差≤3根,较传统人工操作效率提升5倍,且避免了因绒毛倒伏导致的外观缺陷。上海小型汽车内饰植绒生产线工艺汽车内饰植绒生产线确保产品绒毛牢固。
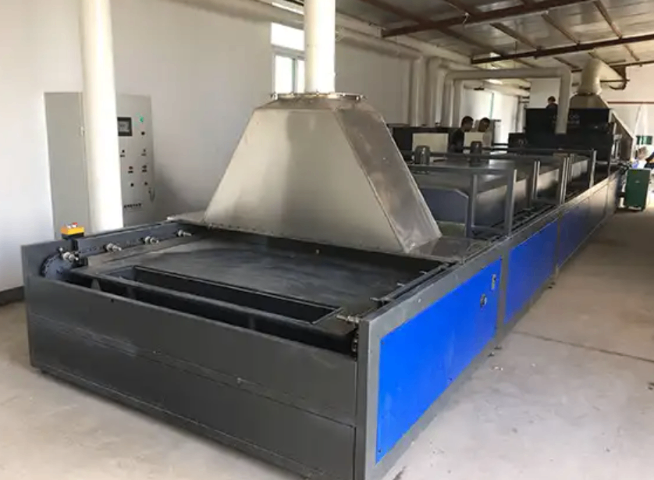
闽诚锦业通过三大策略实现成本优化:在材料端,其“精确供胶系统”将胶水用量误差控制在±2%以内,单件内饰件胶水成本降低0.8元;在能耗端,热能回收系统将废气余热利用率提升至92%,配合变频调速技术,使单线年节电量达15万度;在维护端,模块化设计使关键部件更换时间从4小时缩短至20分钟,备件库存成本下降60%。以吉利星越L生产线为例,闽诚锦业设备通过“快换式植绒头”设计,使不同颜色绒毛的切换时间从2小时缩短至15分钟,支持12种色彩方案的柔性生产。其“智能预警系统”通过传感器网络实时监测设备状态,提前72小时预测轴承磨损、皮带松弛等故障,使非计划停机时间减少85%。经测算,该系统使单线年运营成本降低120万元,投资回收期缩短至1.8年。
苏州闽诚锦业植绒生产线的重要部件寿命明显优于行业平均水平。以高压静电植绒主机为例,其电极系统采用316L不锈钢材质,经特殊表面处理后耐腐蚀性提升3倍,在连续运行8000小时后仍保持电场强度稳定(误差≤2%)。传动链条选用瑞典SKF高精度滚子链,配合自润滑轴承,磨损率较传统链条降低70%,寿命延长至5年。烘烤线加热管采用进口英格莱800合金,在180℃高温下持续运行2万小时无氧化,较普通镍铬合金寿命提升4倍。公司单创的“模块化快换设计”使关键部件更换时间缩短80%。例如,当涂胶辊表面磨损时,操作人员可在15分钟内完成整体模块更换,无需停机调试。这种设计使设备寿命不再受单一部件制约,整机使用寿命突破10年。蔚来汽车南京工厂的实测数据显示,闽诚锦业生产线在连续3年强度高运行后,综合效率仍保持92%以上,远超行业85%的平均水平。汽车内饰植绒生产线的机械臂操作精确。
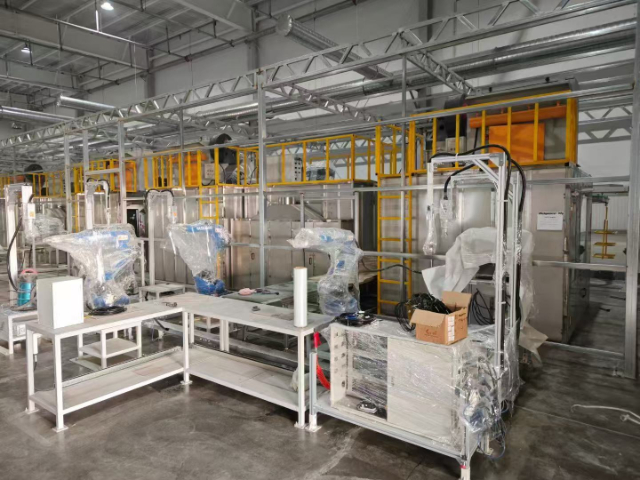
材料成本占生产线运营成本的25%-35%,其中绒毛、粘合剂及底布的选型直接影响产品质量与成本平衡。当前,水性胶粘剂因VOC排放量较溶剂型降低80%,已成为主流选择,但其单价较传统胶水高15%-20%。闽诚锦业通过与巴斯夫、万华化学等供应商建立联合研发机制,开发出适用于高温烘烤的改性水性胶,在保持粘接强度(≥12N/25mm)的同时,将单位面积用胶量从180g/㎡降至140g/㎡,单件内饰件胶水成本降低0.8元。绒毛材料方面,聚酯纤维因其耐磨性、抗静电性及成本优势(约12万元/吨)占据主流市场,但新能源汽车对内饰环保性的严苛要求(如VOC释放量≤50μg/m³),推动企业向生物基绒毛(如玉米纤维,成本高30%但可降解)转型。闽诚锦业在比亚迪汉EV项目中,通过优化绒毛纤维直径(从12D细化至8D)及植绒密度(从200根/cm²提升至350根/cm²),在提升触感的同时,使单位面积绒毛成本只增加9%,展现了技术驱动的成本控制能力。汽车内饰植绒生产线的静电发生器电压稳定可靠。上海大型汽车内饰植绒生产线厂商
汽车内饰植绒生产线的喷枪雾化效果好。山东大型汽车内饰植绒生产线报价
苏州闽诚锦业提供覆盖设备全生命周期的服务体系。在设计阶段,通过数字孪生技术模拟不同工况下的设备寿命,优化结构参数。例如,为某新能源车企定制的植绒线,通过仿真将链条张力波动从±15%控制在±5%以内,使传动系统寿命延长至8年。在运营阶段,公司建立“三级备件库”:一级库(苏州总部)储备通用件,二级库(区域中心)储备快换模块,三级库(客户现场)储备易损件。这种布局使备件到达时间从72小时缩短至4小时。当设备报废时,公司回收95%的金属部件与80%的电子元件,通过再制造工艺使其性能恢复至新机的90%以上,形成资源循环闭环。山东大型汽车内饰植绒生产线报价