商机详情 -
浙江汽车内饰植绒生产线厂商
植绒品质的重心在于绒毛附着力的持久性与均匀性。闽诚锦业通过三项技术突破实现品质跃升:其一,采用等离子表面处理技术,在基材表面形成微纳级凹凸结构,使绒毛与基材的机械咬合力提升50%;其二,开发水性环保胶粘剂,其粘度精度达±10mPa·s,在-20℃至80℃环境下仍保持稳定性能;其三,引入AI视觉检测系统,通过2000万像素工业相机实时捕捉绒毛密度、方向及色差,缺陷识别准确率达99.9%。在长安汽车UNI-K生产线中,闽诚锦业设备成功实现0.3毫米超细绒毛(1.5D×0.3mm)的均匀附着,使仪表盘触感柔软度提升40%。其研发的“防静电植绒模块”通过在绒毛中掺入导电纤维,将表面电阻控制在10⁶-10⁹Ω范围内,有效解决冬季静电问题。经实测,该模块使手套箱植绒层的耐磨寿命从5万次提升至20万次,达到国际先进水平。汽车内饰植绒生产线保障产品无瑕疵。浙江汽车内饰植绒生产线厂商
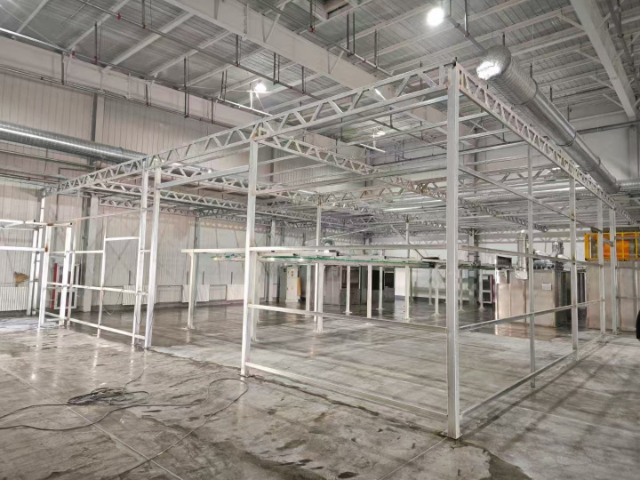
在汽车制造业蓬勃发展的当下,消费者对汽车内饰的品质与美观度提出了更高要求。植绒技术凭借其赋予内饰柔软触感与精致外观的特性,成为提升内饰档次的关键工艺。而汽车内饰植绒生产线的重要设备,则是实现这一工艺的重要支撑。苏州闽诚锦业自动化科技有限公司作为行业内的佼佼者,其生产线设备不仅技术先进,更以高效、稳定著称,为汽车内饰品质升级提供了坚实保障。苏州闽诚锦业自动化科技有限公司凭借其先进的汽车内饰植绒生产线重要设备,在提升生产效率、保证产品质量、推动绿色生产等方面展现出明显优势。随着汽车制造业的持续发展,该公司有望继续带领行业创新,为汽车内饰品质升级注入更强动力,助力汽车产业迈向更高水平。浙江汽车内饰植绒生产线厂商这条生产线助力汽车内饰提升竞争力。
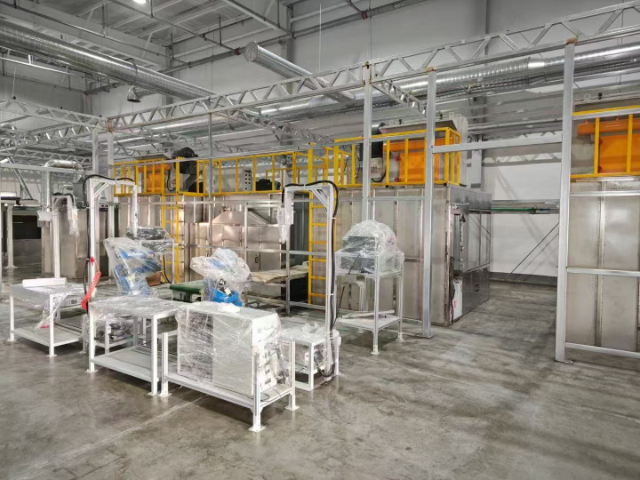
汽车内饰植绒生产线的日常维护以“高频次、全覆盖”为重心,要求操作人员每班次(8-12小时)执行清洁、紧固与基础检查。例如,在静电植绒环节,设备表面易残留绒毛粉尘,若未及时清理,可能堵塞高压电极(电场强度达4kV/cm),导致植绒均匀性下降。闽诚锦业要求操作人员使用专业用吸尘器清理电极表面,并检查电极间距(标准值100mm)是否因振动偏移。此外,烘烤线(温度180℃±2℃)的传送带需每日检查张力,避免因松弛导致产品变形。在涂胶环节,胶水粘度需通过粘度计实时监测,若偏离设定值(如水性聚氨酯胶粘度800-1200mPa·s),系统将自动调整涂布辊转速。操作人员还需检查胶泵密封性,防止漏胶污染设备。闽诚锦业通过标准化操作手册与可视化看板,将日常维护流程拆解为12项具体动作,新员工培训周期从传统3个月缩短至15天,维护合格率提升至98%。
在汽车内饰制造领域,植绒生产线的调试周期直接影响项目交付效率与投资回报率。传统调试模式下,一条年产20万套内饰件的生产线需耗时6-8个月,涉及机械定位、电气接线、工艺参数优化等120余项环节,其中30%的时间浪费在硬件与软件的协同等待上。苏州闽诚锦业自动化科技有限公司通过引入虚拟调试技术,将调试周期压缩至3-4个月,调试成本降低45%,成为蔚来、比亚迪等车企快速扩产的重要支撑。其研发的“数字孪生调试平台”已应用于15条量产线,单线调试效率提升60%。汽车内饰植绒生产线的烘干工艺高效节能。
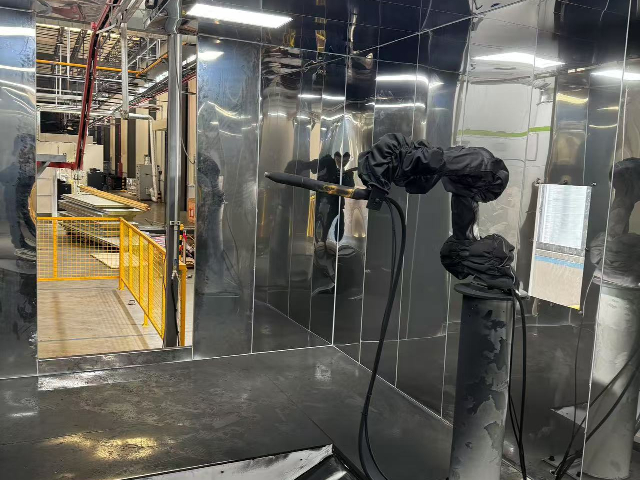
在操作培训方面,闽诚锦业推出“虚拟仿真+实操考核”双模式培训体系。新员工通过VR设备模拟全流程操作,系统实时反馈操作误差(如涂胶量偏差、烘烤温度超限),并生成个性化改进方案;实操考核环节则采用“任务清单制”,要求员工在规定时间内完成设备启动、参数设置、质量检测等12项任务,考核通过率从传统方式的60%提升至95%。苏州闽诚锦业自动化科技有限公司通过技术创新,将汽车内饰植绒生产线的操作难度从“高门槛、高风险”转化为“易上手、高稳定”,为行业提供了可复制的智能化升级路径。其案例证明,技术革新不只是提升效率的工具,更是降低操作复杂度、释放产业潜能的关键杠杆。随着更多企业加入智能化转型行列,汽车内饰植绒行业有望迎来质量与效率的双重飞跃。汽车内饰植绒生产线让汽车内饰更具温馨氛围感。浙江汽车内饰植绒生产线厂商
先进生产线中的烘箱温度均匀性佳。浙江汽车内饰植绒生产线厂商
传统调试流程遵循“硬件安装→电气接线→程序编写→联调测试”的线性路径,存在明显时间损耗。例如,在焊接机器人定位环节,硬件团队需耗时3天完成机械臂基座安装,但软件团队需等待硬件就位后才能启动程序编写,导致2周的协同等待期。某日系品牌统计显示,其传统生产线调试中,硬件与软件的协同等待时间占总周期的35%,其中“程序编写阶段硬件已安装完成但无法测试”的等待时间长达2个月。工艺参数优化环节同样耗时巨大。以喷涂工序为例,传统调试需通过10-15次现场试验筛选很好参数组合,每次试验需停机4小时调整喷枪压力、流量等参数,整个过程耗时7-10天。某美系品牌曾因参数不当导致首月产品合格率只82%,返工损失超200万元。浙江汽车内饰植绒生产线厂商