商机详情 -
上海全自动隧道烘干炉定制
与传统的箱式烘干设备相比,隧道烘干炉具有连续作业、生产效率高的优势。箱式烘干设备需要间歇性地装卸物料,而隧道烘干炉能够实现物料的连续进出,减少了生产时间。在干燥均匀性方面,隧道烘干炉通过合理的热风循环设计,能够使物料在各个部位都得到均匀的加热和干燥,而箱式烘干设备可能会存在温度不均匀的问题。与流化床烘干设备相比,隧道烘干炉适用于更多种类的物料,尤其是对于一些形状不规则、不易流化的物料,隧道烘干炉能够更好地进行烘干处理。同时,隧道烘干炉的能耗相对较低,通过先进的节能技术和优化的结构设计,能够在保证烘干效果的前提下,降低能源消耗。其温度均匀性较高,能保证整批物料烘干质量的一致性。上海全自动隧道烘干炉定制

食品包装材料的烘干需兼顾卫生安全与材料性能。隧道烘干炉在食品包装材料烘干中,采用卫生级的加热元件和风道设计,防止在烘干过程中产生有害物质污染包装材料。对于纸质包装材料,控制合适的温度和湿度,既能去除纸张中的水分,防止霉变,又能保持纸张的柔韧性和强度,确保包装过程中纸张不易破裂。对于塑料包装材料,精确控制烘干温度,避免塑料因过热变形或降解,影响包装的密封性能和外观。通过严格的工艺控制和卫生保障措施,隧道烘干炉为食品行业提供干燥、安全的包装材料,保障食品安全和包装质量。武汉砖瓦隧道烘干炉采购隧道烘干炉可对物料进行多层烘干,提高空间利用率。
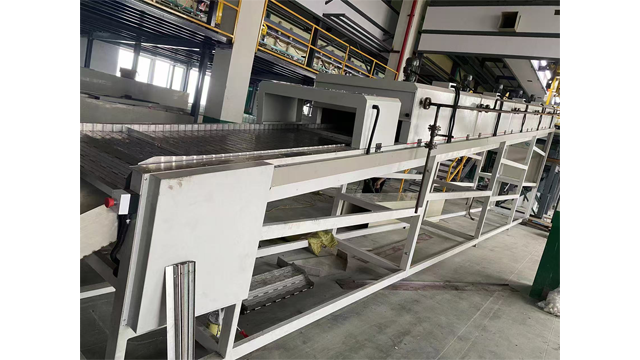
烘干对隧道烘干炉的洁净度、温度精度和工艺稳定性有较高要求。医药中间体往往对杂质极为敏感,隧道烘干炉采用全封闭设计,内部材质选用符合医药卫生标准的不锈钢等材料,防止在烘干过程中引入杂质。温度控制精度可达±1℃甚至更高,确保医药中间体在适宜温度下烘干,不影响其化学结构和活性。在工艺方面,严格遵循药品生产质量管理规范(GMP),配备完善的文件记录系统,对烘干过程中的各项参数进行实时记录,以便追溯和验证。同时,针对不同医药中间体的特性,定制专属的烘干曲线,保障医药中间体的质量安全,为药品生产提供可靠的前期保障。
隧道烘干炉的智能控制系统不断升级,为生产带来更多便利和高效。新一代智能控制系统融合了物联网、大数据和人工智能技术。通过物联网,操作人员可随时随地通过手机或电脑终端远程监控隧道烘干炉的运行状态,包括温度、湿度、物料输送情况等。大数据分析则能对设备长期运行数据进行挖掘,优化烘干工艺参数,提高能源利用效率。人工智能算法可实现设备的自适应控制,当物料特性或环境条件发生变化时,系统自动调整烘干参数,确保烘干效果的稳定性。例如,当检测到物料湿度突然增加,系统自动提高加热功率、加大排湿量,维持烘干质量,减少人工干预,提升生产的智能化水平。隧道烘干炉能适应多种燃料,如天然气、电等,能源选择灵活。
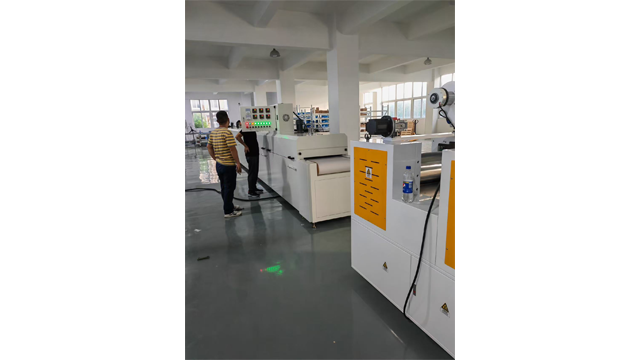
展望未来,隧道烘干炉将朝着更加智能化、高效化和环保化的方向发展。智能化方面,设备将具备更强大的数据分析和处理能力,能够根据物料的特性和生产数据,自动优化烘干工艺参数,实现真正的智能生产。高效化方面,通过进一步改进加热技术、热风循环系统和输送装置,提高烘干速度和能源利用率,降低生产成本。环保化方面,将更多地采用清洁能源作为加热能源,减少废气排放,同时加强对烘干过程中产生的废气、废水等污染物的处理,实现绿色生产。此外,随着新材料、新技术的不断涌现,隧道烘干炉的结构和性能也将不断优化,为各行业的发展提供更先进、更可靠的干燥设备。设备的加热元件易于更换,降低维修难度和成本。上海固化烘烤隧道烘干炉设备
隧道烘干炉的加热元件分布均匀,保障炉内温度场的均匀性。上海全自动隧道烘干炉定制
隧道烘干炉主要利用热传递原理来实现物料的烘干。它通过加热元件将电能或其他能源转化为热能,产生高温的热空气。这些热空气在风机的作用下,以一定的流速和方向在隧道炉内循环流动。物料放置在输送带上,随着输送带的移动,依次经过预热区、烘干区和冷却区。在预热区,物料逐渐升温,水分开始蒸发;进入烘干区后,高温热空气与物料充分接触,加速水分的汽化,实现高效烘干;冷却区则通过冷空气或自然冷却的方式,使烘干后的物料温度降低,便于后续的包装和储存。例如在食品烘干中,水果片在这样的流程下,水分被快速去除,保留了营养与风味。上海全自动隧道烘干炉定制