商机详情 -
上海工业隧道烘干炉
隧道烘干炉与机器人的协同作业进一步提升了生产的自动化和智能化水平。在物料的上下料环节,机器人可以精细地将物料放置在隧道烘干炉的输送装置上,或者从输送装置上取下已烘干的物料,避免了人工操作可能带来的误差和劳动强度。在烘干过程中,机器人还可以根据需要对物料进行翻转、调整位置等操作,确保物料各个部位都能得到均匀的烘干。此外,机器人还可以与隧道烘干炉的控制系统进行实时通信,根据设备的运行状态和物料的烘干情况,灵活调整自身的动作,实现高效、精细的协同作业,提高生产效率和产品质量的稳定性。烘干过程中产生的废气可通过净化装置达标排放。上海工业隧道烘干炉
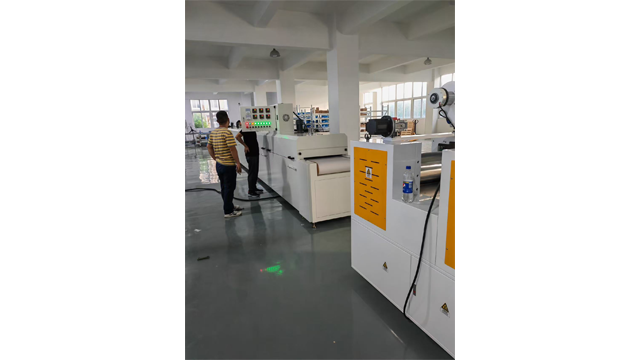
随着环保意识的不断提高和能源成本的增加,节能技术在隧道烘干炉中的应用越来越受到重视。一些隧道烘干炉采用了余热回收技术,将排出炉外的高温废气中的热量进行回收利用,通过热交换器将热量传递给新鲜空气或需要预热的物料,从而减少能源消耗。智能控制系统的应用也能有效节能,该系统可以根据物料的实际烘干情况,自动调整加热功率、输送速度和热风循环量,避免能源的浪费。此外,高效的保温材料和优化的炉体结构设计,也能够减少热量的散失,进一步提高能源利用率,降低企业的生产成本。小型隧道烘干炉费用隧道烘干炉可通过远程监控系统,实现异地操作与管理。
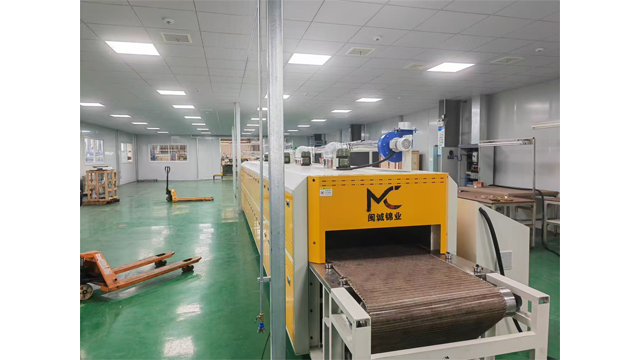
借助先进的图像识别和传感器技术,隧道烘干炉能够实现智能化物料识别与工艺匹配。当物料进入隧道烘干炉时,设备通过图像识别系统快速分析物料的形状、尺寸、颜色等特征,结合传感器检测到的物料湿度、温度等信息,自动识别物料的种类和特性。然后,系统根据预设的数据库,为该物料匹配比较好的烘干工艺参数,包括温度曲线、热风流量、输送速度等。这种智能化的物料识别与工艺匹配功能,不仅提高了烘干效率和质量,还减少了人工设置参数的工作量和误差,特别适用于物料种类繁多、生产批量较小的生产场景,为企业的柔性生产提供了有力支持。
隧道烘干炉的智能控制系统不断升级,为生产带来更多便利和高效。新一代智能控制系统融合了物联网、大数据和人工智能技术。通过物联网,操作人员可随时随地通过手机或电脑终端远程监控隧道烘干炉的运行状态,包括温度、湿度、物料输送情况等。大数据分析则能对设备长期运行数据进行挖掘,优化烘干工艺参数,提高能源利用效率。人工智能算法可实现设备的自适应控制,当物料特性或环境条件发生变化时,系统自动调整烘干参数,确保烘干效果的稳定性。例如,当检测到物料湿度突然增加,系统自动提高加热功率、加大排湿量,维持烘干质量,减少人工干预,提升生产的智能化水平。先进的控温算法让温度调节更加灵敏和准确。

余热回收利用是隧道烘干炉节能减排的重要举措。在烘干过程中,大量的热量随着废气排出,造成能源浪费。先进的隧道烘干炉配备了高效的余热回收系统,通过热交换器将废气中的热量传递给进入隧道的新鲜空气或待烘干物料。在食品烘干行业,利用余热预热新鲜空气,可减少加热新鲜空气所需的能源消耗,降低运行成本。同时,余热还可用于物料的预加热,缩短烘干时间,提高生产效率。通过余热回收利用,不仅实现了能源的梯级利用,降低了企业的能源开支,还有助于减少碳排放,符合可持续发展的理念,推动隧道烘干炉向绿色节能方向不断发展。隧道烘干炉可与上下游设备联动,构建自动化生产流水线。浙江小型隧道烘干炉非标定制
其电气系统安全可靠,符合相关行业标准和规范。上海工业隧道烘干炉
隧道烘干炉主要利用热传递原理来实现物料的烘干。它通过加热元件将电能或其他能源转化为热能,产生高温的热空气。这些热空气在风机的作用下,以一定的流速和方向在隧道炉内循环流动。物料放置在输送带上,随着输送带的移动,依次经过预热区、烘干区和冷却区。在预热区,物料逐渐升温,水分开始蒸发;进入烘干区后,高温热空气与物料充分接触,加速水分的汽化,实现高效烘干;冷却区则通过冷空气或自然冷却的方式,使烘干后的物料温度降低,便于后续的包装和储存。例如在食品烘干中,水果片在这样的流程下,水分被快速去除,保留了营养与风味。上海工业隧道烘干炉