商机详情 -
陕西非标汽车内饰植绒生产线供应商
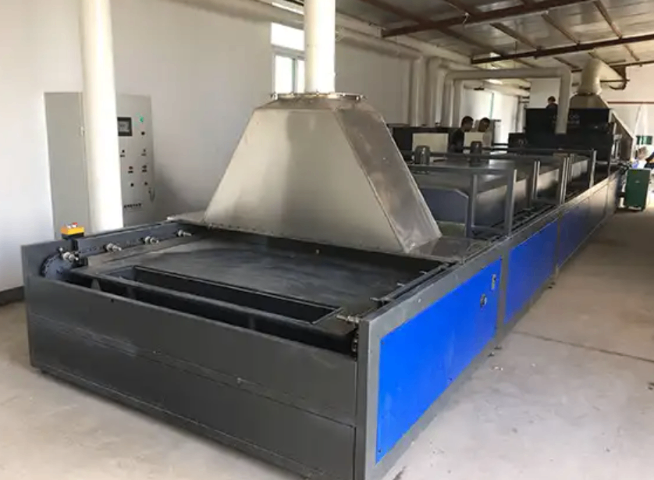
汽车内饰件种类繁多(如门板、仪表盘、顶棚),尺寸与形状差异明显,传统固定式生产线难以满足小批量、多品种的生产需求。闽诚锦业推出模块化植绒生产线,将重要设备(如植绒主机、烘烤线、修剪机)设计为单独单元,各单元间通过快速连接接口实现“即插即用”。例如,某国际车企需同时生产5款不同尺寸的门板植绒件,闽诚锦业通过组合3套标准植绒模块与2套定制化烘烤模块,只用7天即完成产线改造,较传统方式节省80%调试时间。模块化设计的另一优势在于快速换型。当生产任务从门板切换至顶棚时,操作人员只需在控制系统中选择新产品的3D模型,系统即自动生成设备调整方案:植绒主机更换对应规格的绒毛喷头,烘烤线调整传送带宽度与温度曲线,修剪机切换至适配顶棚弧度的刀头。整个换型过程由机器人辅助完成,耗时从传统方式的4小时缩短至25分钟,且无需专业工程师介入。汽车内饰植绒生产线让汽车内饰更具温馨氛围感。陕西非标汽车内饰植绒生产线供应商
传统调试流程遵循“硬件安装→电气接线→程序编写→联调测试”的线性路径,存在明显时间损耗。例如,在焊接机器人定位环节,硬件团队需耗时3天完成机械臂基座安装,但软件团队需等待硬件就位后才能启动程序编写,导致2周的协同等待期。某日系品牌统计显示,其传统生产线调试中,硬件与软件的协同等待时间占总周期的35%,其中“程序编写阶段硬件已安装完成但无法测试”的等待时间长达2个月。工艺参数优化环节同样耗时巨大。以喷涂工序为例,传统调试需通过10-15次现场试验筛选很好参数组合,每次试验需停机4小时调整喷枪压力、流量等参数,整个过程耗时7-10天。某美系品牌曾因参数不当导致首月产品合格率只82%,返工损失超200万元。宁夏定制汽车内饰植绒生产线费用汽车内饰植绒生产线的植绒机性能优越。
在追求高效生产的同时,苏州闽诚锦业自动化科技有限公司注重环保与资源节约,其绒毛回收系统体现了这一理念。该系统由吸尘装置、绒毛分离器与绒毛收集箱组成。吸尘装置强力收集植绒过程中未附着的绒毛与空气中的绒毛粉尘,通过管道输送至绒毛分离器。绒毛分离器利用先进分离技术,将绒毛与杂质高效分离,可回收绒毛被送入绒毛收集箱,重新投入生产使用。这一系统不仅降低了绒毛材料消耗,节约生产成本,更减少了绒毛粉尘对环境的污染,实现了绿色、可持续生产,为企业与行业的长远发展贡献力量。
植绒生产线涉及喷胶、烘干等工艺,有机废气排放是场地设计的关键挑战。闽诚锦业严格遵循《大气污染物综合排放标准》(GB16297-1996),要求排气筒高度比周边200米范围内建筑高出5米以上。例如,在南通荣协汽车零部件有限公司的项目中,闽诚锦业为每套有机废气处理系统单独配置15米高排气筒,并采用二级活性炭吸附装置,确保非甲烷总烃等污染物达标排放。此外,厂房内部设计负压通风系统,通过集气罩与风管网络,将废气集中引至处理设备,避免无组织排放。这种设计不仅符合环保要求,更通过气流优化减少了车间内异味,改善了作业环境。汽车内饰植绒生产线的除尘设备效果明显。
苏州闽诚锦业提供覆盖设备全生命周期的服务体系。在设计阶段,通过数字孪生技术模拟不同工况下的设备寿命,优化结构参数。例如,为某新能源车企定制的植绒线,通过仿真将链条张力波动从±15%控制在±5%以内,使传动系统寿命延长至8年。在运营阶段,公司建立“三级备件库”:一级库(苏州总部)储备通用件,二级库(区域中心)储备快换模块,三级库(客户现场)储备易损件。这种布局使备件到达时间从72小时缩短至4小时。当设备报废时,公司回收95%的金属部件与80%的电子元件,通过再制造工艺使其性能恢复至新机的90%以上,形成资源循环闭环。汽车内饰植绒生产线的烘干工艺高效节能。山西大型汽车内饰植绒生产线
该汽车内饰植绒生产线具备高精度裁切环节。陕西非标汽车内饰植绒生产线供应商
内饰件表面预处理是植绒工艺中至关重要的一环,直接关系到植绒的牢固度与均匀性。苏州闽诚锦业自动化科技有限公司的表面预处理设备包含清洗机、干燥箱与打磨机。清洗机运用喷淋清洗剂技术,强力去除内饰件表面的油污、灰尘及脱模剂等杂质,确保表面洁净无污。干燥箱采用热风循环方式,快速烘干清洗后的内饰件,避免水分残留影响后续工艺。打磨机则对内饰件表面进行精细打磨,增加表面粗糙度,有效提升植绒的附着力。这一系列预处理设备协同作业,为内饰件打造出理想的植绒基础,确保绒毛能够牢固、均匀地附着,提升整体植绒质量。陕西非标汽车内饰植绒生产线供应商