商机详情 -
上海定制汽车内饰植绒生产线公司
二级保养为年度深度维护,聚焦传动系统、电气控制等重要部件。以植绒生产线的链条传动系统为例,维护人员需拆解链条(节距25.4mm),检测链节磨损量(标准值≤0.5mm),若超标则整体更换,避免断链事故。同时,对减速机(减速比1:50)进行油液检测,若金属颗粒含量超标,需更换润滑油(粘度等级ISO VG320)并清洗油路。闽诚锦业采用“模块化设计”理念,将传动系统设计为单独单元,更换时间从传统8小时缩短至2小时,年维护成本降低35%。在电气控制柜维护中,二级保养包括检查PLC(可编程逻辑控制器)输入输出模块(如西门子S7-1200系列),使用万用表测试信号稳定性,并更新控制程序以优化工艺参数(如烘烤时间、植绒密度)。此外,对变频器(功率30kW)进行电容容量测试,若容量衰减超过20%,则更换电容组,确保电机调速精度。闽诚锦业与供应商建立“联合维护机制”,共享设备运行数据,提前获取关键部件(如高压变压器、伺服电机)的寿命预警,实现“零库存”备件管理。汽车内饰植绒生产线的喷枪雾化效果好。上海定制汽车内饰植绒生产线公司
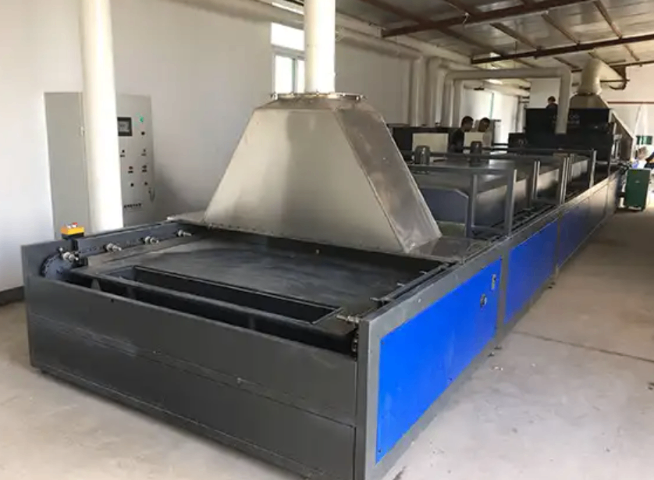
内饰件表面预处理是植绒工艺中至关重要的一环,直接关系到植绒的牢固度与均匀性。苏州闽诚锦业自动化科技有限公司的表面预处理设备包含清洗机、干燥箱与打磨机。清洗机运用喷淋清洗剂技术,强力去除内饰件表面的油污、灰尘及脱模剂等杂质,确保表面洁净无污。干燥箱采用热风循环方式,快速烘干清洗后的内饰件,避免水分残留影响后续工艺。打磨机则对内饰件表面进行精细打磨,增加表面粗糙度,有效提升植绒的附着力。这一系列预处理设备协同作业,为内饰件打造出理想的植绒基础,确保绒毛能够牢固、均匀地附着,提升整体植绒质量。青海定制汽车内饰植绒生产线费用汽车内饰植绒生产线保证产品尺寸精确。
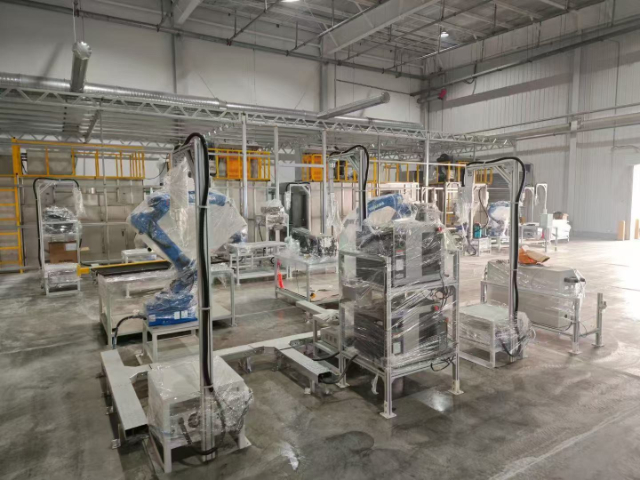
传统生产线需操作人员同时监控涂胶量、烘烤温度、植绒速度等10余项参数,对技能要求较高。闽诚锦业自主研发的MES生产执行系统,将重要工艺参数集成至中间控制平台,通过触摸屏即可完成全流程设置。例如,在隧道烘烤线中,系统采用“5段式温控技术”:80℃预热除湿→120℃溶剂慢蒸→180℃深度固化→两段冷却降温,温度波动严格控制在±2℃以内。操作人员只需选择基材类型(如PP、PC/ABS)与产品厚度,系统即自动生成很优工艺曲线,并实时反馈能耗、良品率等数据。该系统的另一创新在于故障预警功能。通过部署200余个传感器,系统可实时监测设备振动、温度异常、气压波动等潜在风险,并提前其30分钟推送预警信息。例如,当胶水粘度偏离设定值时,系统会自动调整涂布辊转速,同时通知维护人员检查胶水批次;若烘烤线热风循环风机转速下降,系统将启动备用风机并降低传送带速度,避免因温度不均导致的产品变形。这种“预防性维护”模式使设备综合效率(OEE)提升至92%,较行业平均水平高出15个百分点。
在汽车内饰制造领域,植绒生产线因涉及静电植绒、高温固化、精密涂胶等复杂工艺,其维护周期直接关系到设备寿命、生产效率与产品质量。苏州闽诚锦业自动化科技有限公司通过制定分级维护体系,将传统“被动维修”升级为“预防性维护”,使生产线综合故障率下降70%,维护成本降低40%。其服务客户涵盖蔚来、比亚迪等头部车企,单线年产能突破20万套,成为行业方向。其案例证明,科学的维护周期管理不仅是保障设备稳定运行的关键,更是企业提升竞争力、实现降本增效的重要杠杆。随着智能化技术的深入应用,汽车内饰制造将迈向更高效率、更低成本的全新阶段。汽车内饰植绒生产线实现连续不间断生产。
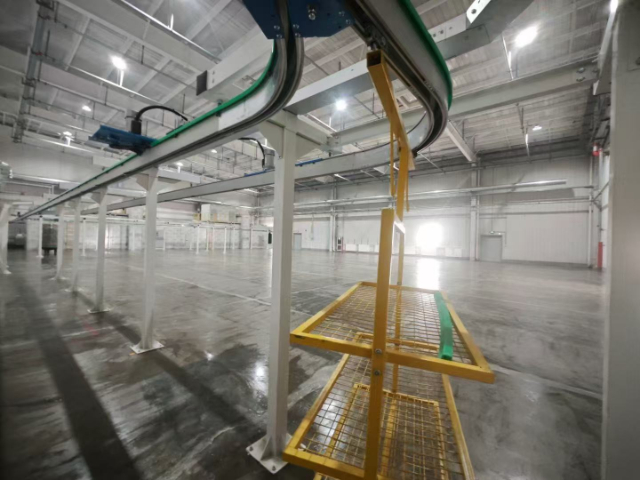
苏州闽诚锦业提供覆盖设备全生命周期的服务体系。在设计阶段,通过数字孪生技术模拟不同工况下的设备寿命,优化结构参数。例如,为某新能源车企定制的植绒线,通过仿真将链条张力波动从±15%控制在±5%以内,使传动系统寿命延长至8年。在运营阶段,公司建立“三级备件库”:一级库(苏州总部)储备通用件,二级库(区域中心)储备快换模块,三级库(客户现场)储备易损件。这种布局使备件到达时间从72小时缩短至4小时。当设备报废时,公司回收95%的金属部件与80%的电子元件,通过再制造工艺使其性能恢复至新机的90%以上,形成资源循环闭环。先进生产线为汽车内饰增添独特魅力。浙江全套汽车内饰植绒生产线品牌
这条生产线配备自动化上料下料装置。上海定制汽车内饰植绒生产线公司
在汽车内饰制造领域,植绒技术凭借其提升触感、降噪及美观度的重要优势,已成为高级车型的标配工艺。然而,传统生产线因涉及静电植绒、高温固化、多参数协同控制等复杂环节,操作难度长期制约着行业效率与质量稳定性。苏州闽诚锦业自动化科技有限公司通过模块化设计、智能化控制系统及全流程工艺优化,将操作复杂度降低60%以上,为行业树立了易用性与高效性兼备的方向。其技术方案已应用于蔚来、比亚迪等头部车企,单线产能提升40%,产品不良率从8%降至0.5%以下。上海定制汽车内饰植绒生产线公司