商机详情 -
辽宁大型汽车内饰植绒生产线制造厂家
闽诚锦业生产线支持从平面到异形件的全方面植绒需求:针对仪表盘、门板等大面积部件,采用“滚涂植绒工艺”实现每分钟12米的连续生产;针对换挡杆、方向盘等曲面部件,开发“喷头式植绒技术”,通过可调节角度的植绒喷嘴确保绒毛附着均匀性;针对储物箱、手套箱等复杂结构,配置“3D植绒机器人”,利用六轴机械臂实现毫米级定位精度。在为蔚来ET7开发顶棚植绒方案时,闽诚锦业通过“仿生绒毛排列算法”,使0.5毫米超细绒毛在曲面基材上形成自然过渡的渐变效果,视觉层次感提升50%。其“多色植绒模块”支持同时喷射4种颜色绒毛,通过高速电磁阀控制实现0.1秒内的色彩切换,满足个性化定制需求。目前,该技术已应用于比亚迪“仰望”系列高级车型,单车植绒面积达8平方米,创行业新高。先进生产线使内饰植绒耐磨性增强。辽宁大型汽车内饰植绒生产线制造厂家
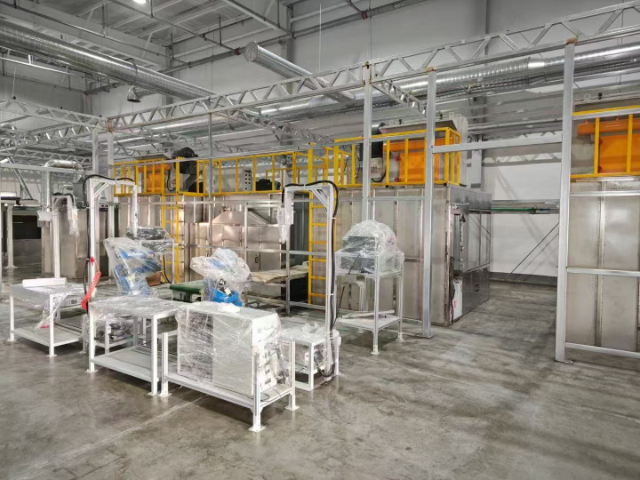
苏州闽诚锦业自动化科技有限公司的植绒生产线场地设计,以“垂直空间高效利用”为重要原则。其厂房高度普遍达到5米以上,部分重要区域超过8米,为大型设备如隧道烘烤线、自动喷涂机的安装与维护提供了充足空间。例如,在河北信兴昊达汽车零部件有限公司的改扩建项目中,闽诚锦业通过分层设计,将原料存储区、预处理区、植绒区、固化区及成品检验区垂直分布,既避免了水平空间浪费,又缩短了物料搬运路径。这种布局使单条生产线的占地面积减少30%,同时产能提升25%,明显降低了企业的土地成本与运营能耗。天津定制汽车内饰植绒生产线公司先进生产线为汽车内饰增添独特魅力。
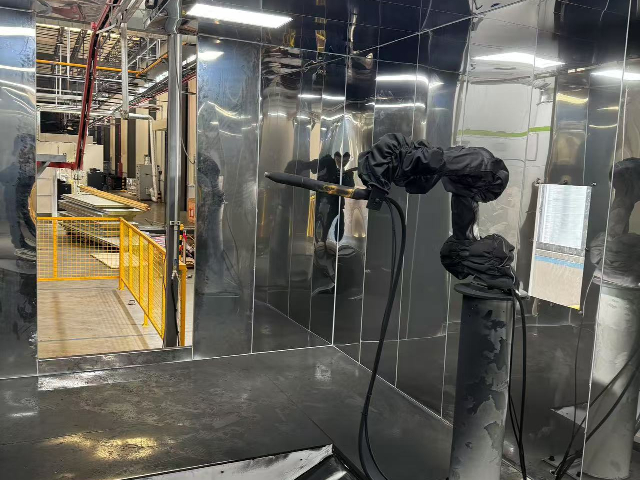
植绒生产线涉及易燃胶水、高温设备等风险源,安全与消防设计至关重要。闽诚锦业在场地规划中,严格执行《建筑设计防火规范》(GB50016-2014),将生产区与办公区、仓储区隔离,并设置防火间距。例如,在涿州市某项目中,厂房采用防火材料建造,内部配置自动喷淋系统、烟感报警器及应急疏散通道,每50平方米设置1个灭火器箱。此外,针对高温设备如隧道烘烤线,场地内设置单独排风系统与温度监控装置,一旦超温立即报警并切断电源。这种设计使火灾事故发生率降低至0.02次/年,保障了人员与设备安全。
固化设备与下料检测系统是确保植绒质量的后两道关键防线。苏州闽诚锦业自动化科技有限公司的固化设备采用隧道式烘干炉或烘箱,依据粘合剂特性精确调节温度与时间,使粘合剂充分固化,确保绒毛牢固附着在内饰件表面。下料系统由机械手臂与零件存放架组成,将固化后的内饰件精确取下并放置于存放架。检测系统则通过人工目检与光学检测设备相结合的方式,全方面检查植绒表面质量,及时发现漏植、绒毛不均匀、气泡等缺陷。严格的质量检测流程,确保每一件出厂产品都符合高标准要求,为企业赢得市场口碑与竞争优势。先进生产线使内饰植绒日产量大幅增加。
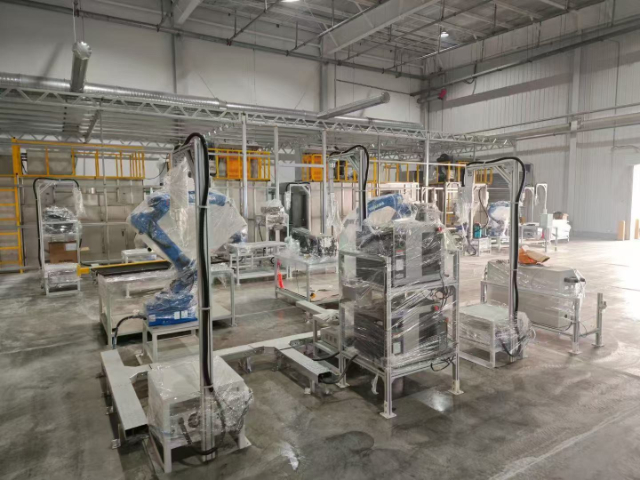
汽车内饰植绒生产线的重要工艺包括基材预处理、静电植绒、高温固化及后整理四大环节,每个环节均需严格把控参数。以基材处理为例,传统工艺依赖人工打磨与喷涂处理剂,操作误差易导致粘接强度不足。闽诚锦业引入等离子清洗机,通过高压等离子体分解基材表面脱模剂,同时启动分子链,使表面张力从32mN/m提升至55mN/m以上。该设备搭载智能传感器,可实时监测处理效果,操作人员只需输入基材类型(如PP、ABS),系统即自动匹配处理时间与功率,单件处理时间从15秒缩短至3秒,且处理均匀性达99%。这条生产线为汽车内饰创新提供支撑。辽宁大型汽车内饰植绒生产线制造厂家
先进生产线中的烘箱温度均匀性佳。辽宁大型汽车内饰植绒生产线制造厂家
闽诚锦业将环保理念贯穿设计全流程:在材料选择上,优先采用可降解的粘胶绒与水性胶粘剂,使VOC排放量较溶剂型胶水降低90%;在工艺优化上,通过“低温固化技术”将烘烤温度从220℃降至180℃,氮氧化物排放减少65%;在废弃物处理上,开发绒毛回收装置,使95%的未附着绒毛可循环利用。其研发的“无尘植绒车间”通过三级过滤系统(初效+中效+高效),使生产环境空气洁净度达到ISO 7级标准,有效避免绒毛粉尘对操作人员的健康危害。在广汽埃安AION LX生产线中,该系统使车间PM2.5浓度长期维持在10μg/m³以下,较传统车间改善80%。经SGS检测,其植绒产品的甲醛释放量只为0.02mg/m³,远低于国标要求的0.1mg/m³。辽宁大型汽车内饰植绒生产线制造厂家