商机详情 -
绿色环保多路阀安装调试
多路阀的先进性体现在其控制逻辑上,远超简单的“一阀控一缸”。负载敏感(LS)与压力补偿(PC):负载敏感:多路阀通过一个负载敏感反馈油路(LS),实时感知多个执行器中比较高的工作负载压力,并反馈给泵的变量机构。压力补偿:在每个工作片的进口或出口设置压力补偿器(定差减压阀或溢流阀)。它能自动将该片阀口的前后压差(ΔP = 泵出口压力 - 当前负载压力)保持恒定。联合效果:泵的出口压力自动调整为“比较高负载压力 + ΔP”,而每个工作片的流量*取决于阀口的开度(操作手柄的位移),与负载压力大小无关。这实现了“一手一动作”的直观操控:无论负载轻重,手柄推多少,执行器速度就按比例变化,且多个动作互不干扰。选择海特克多路阀元件,就是选择品质,其高精度、高可靠性,让设备操控更随心。绿色环保多路阀安装调试
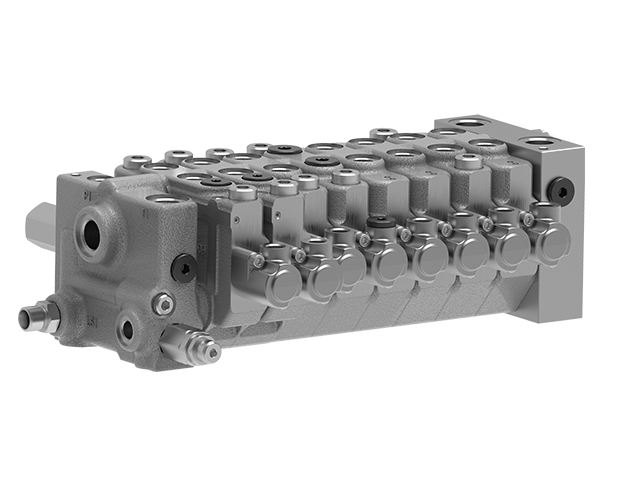
多路阀质量检验:出厂前的认证性能调试合格后,产品还需通过严格的**终质量检验,方能获准出厂。这是一套多维度的验证体系:外观与清洁度检查:确认阀体表面无磕碰损伤,油漆完好,所有标牌、标识清晰正确。使用内窥镜等工具抽查内部流道,确保无残留加工屑、毛刺或污染物。关键尺寸复核:对影响安装与性能的接口尺寸、定位孔距等进行抽样精密测量,确保其符合图纸公差要求。性能数据终审与文件归档:核对调试报告中的所有性能数据,确认其均落在产品规格书规定的范围内。每一台合格的多路阀都应拥有完整的、可追溯的测试数据记录。包装防护确认:检查产品是否已使用防锈油、工艺堵头及防护包装进行妥善处理,确保在运输和存储期间免受损坏与污染。 绿色环保多路阀安装调试海特克多路阀设备制造高标准严要求,打造出的阀门性能卓效,广受客户的好评。
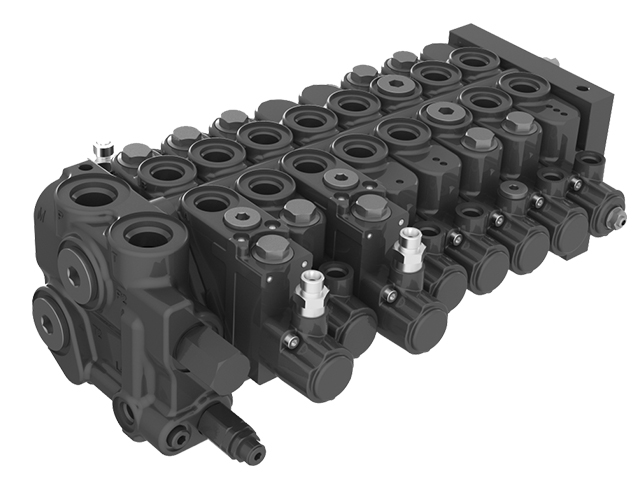
流量共享与优先级管理(饱和应对):当所有执行器需求流量之和超过泵的比较大供油量时(流量饱和),系统需智能分配。多路阀通过LS或电气控制,可实现:按比例降低所有动作速度(全开中心LS系统)。保证关键动作(如挖掘机回转)优先获得流量,限制次要动作(如动臂),避免整车失速。负流量控制(传统系统)与正流量控制:负流量控制:阀在中位时,部分泵的油液经阀内通道节流后回油箱,产生的控制压力反馈给泵,使其处于小排量,实现节能。正流量控制:操作手柄的先导压力直接控制泵的排量,控制更直接、响应更快、节能效果更好,是现代多路阀的主流趋势。
严谨的安装:为性能奠定物理基础安装是多路阀功能实现的物理起点,任何疏漏都可能在后续运行中放大为系统性故障。前期规划与环境确认:位置选择:需综合考虑操作与维护空间、管路布局优化、热源与振源隔离、以及阀体自身重量支撑。安装基座必须具有足够的刚性与平整度,防止因机械应力导致阀体变形。环境评估:确认工作环境的温度、湿度、清洁度及可能的污染(如粉尘、金属屑)情况,必要时采取防护或改善措施。精细化的安装执行:清洁与预处理:安装前,必须对阀体油口、连接法兰、管路及螺纹进行彻底的清洁与去毛刺处理,这是预防污染卡滞、确保密封有效的“黄金步骤”。建议使用清洗剂和不起毛的擦拭材料。无应力连接:连接管路时,应确保管道自然对中,严禁强行拉拔法兰使其与阀口对齐,以消除安装应力。对于复杂管路系统,建议采用分段预装、整体调整的策略。紧固与密封:严格按照技术手册规定的扭矩和顺序(如对角交叉)拧紧连接螺栓。正确选用并安装密封件,注意密封材料的介质兼容性与压力等级。 查看多路阀品牌排行不难发现,海特克以稳定的质量、齐全的种类,广受各界好评。
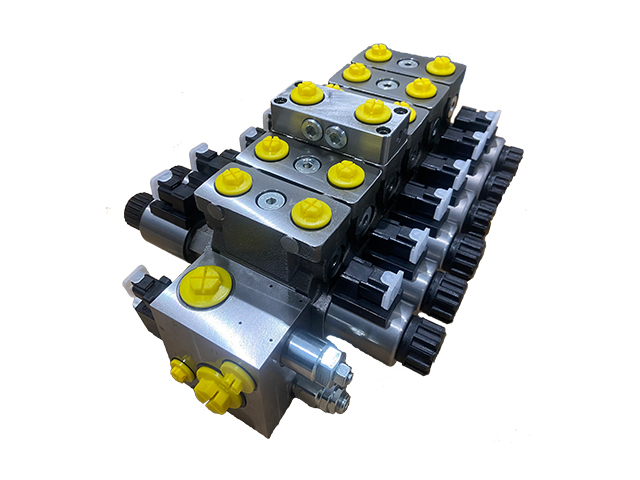
多路阀作为一种重要的液压控制元件,广泛应用于制造业、农业、工程机械等领域的液压传动系统中。它具有空间利用率高、操作便捷、易于维护等,其控制性能对液压系统的稳定性和可靠性具有关键影响。本文将对多路阀元件进行各方面的阐述和分析。在制造业中,多路阀常用于各种机械设备的液压控制系统,如机床、注塑机等。它能够精确控制多个执行元件的动作,提高生产效率和产品质量。多路阀在农业机械发挥着重要作用,如大型联合收割机、拖拉机等。在大型联合收割机中,电液比例多路阀可用于控制割台的升降;在拖拉机中,多路阀作为液压系统的重点控制元件,其性能对拖拉机整体性能有着重要影响。平衡重式叉车作为工程机械的一员,多路换向阀是其液压系统中重要的液压控制元件。为了解决国内生产的普通多路换向阀压力损失过大、系统升温过快、转向单稳系统浪费能源等问题,研发具有自主创新的节能降温型合流多路换向阀具有重要意义。 选择海特克多路阀,其科学的机械结构,部件配合默契,确保液压系统顺畅运作。绿色环保多路阀安装调试
特克的多路阀检测工作细致,为每一个出厂的多路阀贴上可靠、耐用的质量标签。绿色环保多路阀安装调试
阀孔的圆柱度对多路阀的内泄漏问题也有着重要影响。在制造过程中,应采用高精度的镗床或加工中心进行加工,以确保阀孔的圆柱度。通过精确控制加工参数,如切削速度、进给量和刀具半径等,可以有效地提高阀孔的圆柱度。同时,在加工过程中要进行严格的质量检测,如使用圆柱度测量仪对阀孔进行检测,确保圆柱度符合设计要求。为了提高阀孔的圆柱度,可以采用先进的加工工艺,如珩磨工艺。珩磨工艺可以有效地去除阀孔表面的微观不平度,提高阀孔的圆柱度和表面质量。此外,还可以采用热胀冷缩法对阀孔进行加工,即在加工过程中对阀体进行加热或冷却,使阀孔的尺寸发生变化,从而达到提高圆柱度的目的。 绿色环保多路阀安装调试