商机详情 -
河南金属表面纳米陶瓷涂覆代加工
纳米陶瓷涂覆技术在金属刀具领域的应用,重心是通过物相沉积(PVD)或化学气相沉积(CVD)工艺,在刀具表面形成一层厚度5-15μm的纳米陶瓷涂层(如Al₂O₃、TiN、TiAlN),明显提升刀具耐磨性与使用寿命。以高速钢铣刀为例,涂覆TiAlN纳米陶瓷涂层后,其表面硬度从60HRC提升至3000HV以上,摩擦系数从0.6降至0.2以下,在切削45号钢时,刀具刃口磨损量减少70%,切削速度可从120m/min提升至200m/min,加工效率提升60%以上。这类涂层还具备良好的高温稳定性,在800℃高温下仍能保持硬度不下降,可适应干式切削等严苛工况,减少切削液使用,符合绿色加工趋势。某汽车零部件厂使用纳米陶瓷涂覆刀具后,刀具更换频率从每周2次降至每月1次,单批次零件加工成本降低25%,同时零件表面粗糙度Ra从1.6μm降至0.8μm,加工精度明显提升。涂层制备过程中需严格控制沉积温度(PVD工艺通常300-500℃)与涂层致密度(孔隙率≤1%),避免因涂层疏松导致剥落。金属表面陶瓷涂层技术将基体金属材料和陶瓷涂层的优点结合起来。河南金属表面纳米陶瓷涂覆代加工
金属切削刀具的纳米陶瓷增硬涂层工艺上海茜萌采用多弧离子镀技术,在高速钢或硬质合金刀具表面沉积TiAlN纳米陶瓷涂层(厚度3-5μm),使刀具显微硬度达HV3000-3500,氧化温度≥800℃,可承受高速切削时的高温与摩擦。在加工45#钢时,涂覆后的立铣刀使用寿命延长4倍,切削速度从120m/min提升至180m/min,显著提高了加工效率。某机械加工厂应用后,单件产品加工成本降低25%,因刀具磨损导致的尺寸超差率从7%降至1%,保障了精密零件的加工精度。河南金属表面纳米陶瓷涂覆代加工覆成膜工艺缺点是陶瓷层与基膜间的结合力较弱,易出现陶瓷层脱落现象。
纺织机械的纳米陶瓷防粘耐磨涂层技术上海茜萌为纺织机械的罗拉、导丝器等部件开发纳米陶瓷防粘耐磨涂层,采用溶胶-凝胶法制备二氧化硅纳米涂层,表面粗糙度Ra≤0.05μm,摩擦系数低至0.08,可减少纤维与部件间的摩擦阻力,避免纤维缠绕与损伤。涂层硬度达HV800,耐纺织油剂腐蚀,长期使用不会因化学侵蚀而失效。某化纤厂应用后,导丝器更换周期从1个月延长至6个月,纤维断头率降低70%,生产效率提升15%,同时减少了因纤维缠绕导致的设备停机清理时间。
纳米陶瓷涂层的特性纳米陶瓷涂层具有许多令人瞩目的特性。首先,由于其硬度高的特性,它可以明显提高基材的硬度、耐磨性以及抗冲击性。其次,纳米陶瓷涂层具有良好的抛光效果,使表面更为光滑,光线反射更为均匀,从而有效避免因为局部高温或压力导致的表面损伤。再者,由于纳米陶瓷涂层的热膨胀系数与大多数基材相匹配,因此它可以显著提高基材的耐热性和抗热冲击性。然后,纳米陶瓷涂层具有良好的化学稳定性,能在各种腐蚀性环境下保持性能稳定,提高基材的耐腐蚀性新能源锂电行业金属表面纳米陶瓷涂覆。
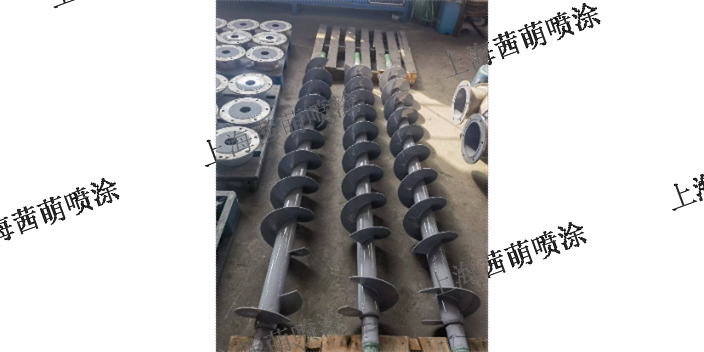
阀门管道纳米陶瓷涂覆:流体输送的抗磨防堵方案上海茜萌阀门管道特用纳米陶瓷涂覆,针对输送颗粒、浆液、腐蚀性流体的阀门与管道,采用WC-Co纳米陶瓷涂层,通过等离子弧喷涂工艺形成高硬度、高致密性涂层,解决流体冲刷导致的磨损与堵塞问题。涂层硬度达2800HV,抗磨损能力是普通不锈钢的8倍,在输送矿浆、水泥浆液等磨损性流体时,管道使用寿命延长5-8倍;同时耐酸碱腐蚀,可输送盐酸、硫酸等腐蚀性流体,避免管道腐蚀泄漏。某矿山企业将输送矿浆的管道进行涂覆后,管道更换周期从3个月延长至2年,年节省管道采购与更换成本超40万元;某化工企业将涂覆后的阀门应用于酸碱输送,阀门泄漏率从5%降至0.1%,完全满足化工行业对流体输送安全性与耐用性的要求。锂电池原材料设备——混料机内表面涂覆纳米陶瓷隔绝金属离子。河南金属表面纳米陶瓷涂覆代加工
柔韧性较好、抗开裂、覆盖细微裂纹,可延长墙体使用寿命。河南金属表面纳米陶瓷涂覆代加工
水利工程中的水泵、闸门、管道等设备,易因水中杂质结垢或腐蚀影响运行效率,纳米陶瓷涂覆可有效解决这一问题。水泵叶轮涂覆纳米二氧化钛 - 二氧化硅复合涂层后,表面亲水且光滑,水垢不易沉积,某水厂的纳米陶瓷涂覆水泵,结垢周期从 3 个月延长至 18 个月,水泵效率始终保持在 90% 以上,能耗降低 15%。闸门表面涂覆纳米碳化铬(Cr₃C₂)涂层,硬度达 1800HV,耐水流冲刷与泥沙磨损,同时抗海水腐蚀,某沿海水利工程的纳米陶瓷涂覆闸门,使用 5 年后腐蚀深度 0.02mm,远低于未涂覆闸门的 0.5mm。管道内壁涂覆纳米氧化铝涂层,光滑度提升,水流阻力降低 20%,同时防止管道内壁锈蚀,某输油管道采用纳米陶瓷涂覆后,原油输送量提升 10%,且管道维护成本降低 60%。涂层施工多采用高压无气喷涂,涂层厚度 8-15μm,固化后形成致密防护层,孔隙率≤0.1%。河南金属表面纳米陶瓷涂覆代加工