商机详情 -
小型接头机销售厂家
全自动接头机的工作原理:1、工作时热板使胶料升温并使橡胶分子发生了交联,其结构由线型结构变成网状的体形结构,这是可获得具有一定物理机械性能的制品,但胶料受热后,开始变软,同时胶料内的水份及易挥发的物质要气化,这时依靠液压缸给以足够的压力使胶料充满模型,并限制气泡的生成,使制品组织结构密致。2、在这个过程中需要提供压力,温度,及控制硫化时间,接头机则满足这个过程,由机架及水压板提供压力,电控箱及加热板提供温度及控制硫化时间,如果是胶布层制品,可使胶与布粘着牢固。另外,给以足够的压力防止模具离缝面出现溢边、花纹缺胶、气孔海绵等现象。接头机保养注意事项:接头机存放环境应保持干燥、通风良好。小型接头机销售厂家
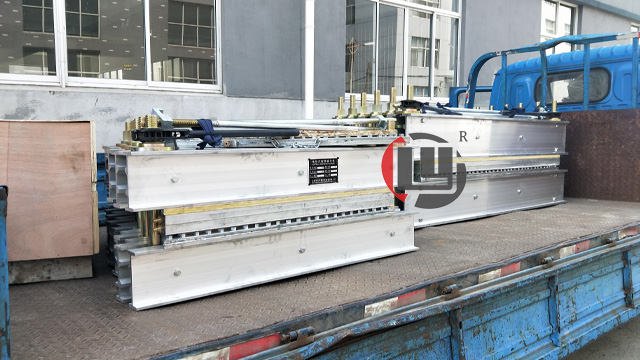
接头机:自动开模平板接头机集各种橡胶硫化工艺所需的预压、自动放气、保压硫化、自动出模、自模、自动掀模、自动顶出制品等功能于一体。采用PLC可编程控制器,所有磨具参数能储存到触摸屏中,方便操作管理.接头机适用于各种橡胶制品的硫化,是各种热固性塑料压制成型的先进热压设备。接头机根据压制工艺要求主缸能完成快速下行一减速压制一保压延时一泄压回程一停止(任意位置)的基本工作循环,而且压力、速度和保压时间需能调节。顶出接头机液压缸主要用来顶出工件,要求能实现顶出、退回、停止的动作。无锡橡胶接头机价格接头机的使用安装步骤:四周与水压板对齐。
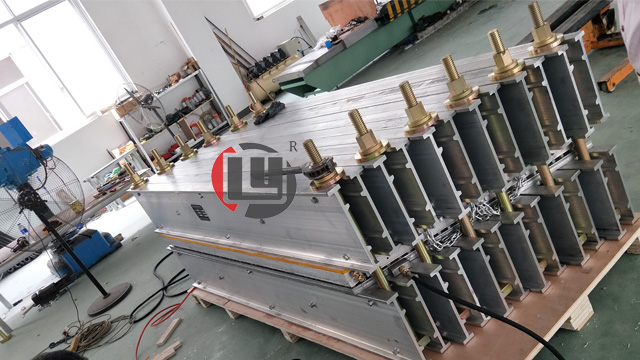
液压接头机安装需注意事项:在安装之前,需要对各个工件进行检查,不单单包括的设备尺寸、行为公差、热处理,甚至表面处理上喷涂的面漆是否合格都需要进行事先的检查。只有以上的项目都是合格的才可以使用。另需要注意的是,各个部套之间的组装,分别进行,每一组都达到要求的标准。才可以进行整机的组合。在整机组合之前,需要寻找合适的安装场所,空间要足够大,足够的整洁。进行测量之后,进行划线布局,可以使用可调整高度的垫铁。下一步是进行底座的安装,需要用到水平仪进行抄平。底座安装完毕,进行机体框架的预装、找正和定位,之后是紧固和进行复检。一切合格,安装导轨,进行逐级的装配。
接头机的注意事项:1、拿成品卷取用的铁棍时,要拿稳、拿牢。行走时,注意地下障碍物,并注意轻放,避免砸伤手脚。2、开动包装机时,前后进行检查,以防伤人,引带头时,两人必须距辊筒0.5米。互相配合好,点车引头后,再开车。3、吊成品时,先检查钢丝绳是否损坏,起吊时,必须先发出信号,调运物下面,不准站人。吊半成品时,钢丝绳必须挂在卷带辊的槽内。4、往导开架上吊装半成品时,必须二人操作在导开架二侧缺口方向必须一致,放好后,将卡套挡好。5、在使用电钻或擦锅机时,必须先检查是否安全可靠,电气线路是否破损,发现问题,必须修好后再用。接头机使用中的注意事项:不要在雨天在室外使用接头机。
输送带热硫化接头部位橡胶比较硬的原因:我们对输送带实现接头后,经常发现接头部位比其他的部位要硬,输送带硫化胶接的过程实际上也就是已硫化橡胶继续交联的过程。由于硫化时需要加温、加压,并且是需要比较长的时间,经过比较长时间的硫化后,硫化橡胶的硬度是会提高,因此会感到接头部位是比其他部位硬。输送带接头处的强度要比正常带体的强度要低。一般是用机械方式连接时,接头强度光是能达到带体强度的40-50%,冷胶方式质量是比较好时,接头强度能达到60-70%,而热胶接头强度能达到80-90%(接头方法正确、无质量缺陷)。由于接头部位的强度比较低,如果胶接方法不正确,接头的强度就会更加低,如开刀、打磨时伤及下一层布、打磨过度、搭接长度不够、台阶个数不够、胶接头所用橡胶性能不好或已经自硫失效、钢丝绳打磨过度、钢丝绳生锈等,接头部位的强度将会大打折扣,在使用时,容易出现接头部位断开的现象。此外,输送带如果不采用封口胶、或胶接头的方向错误时,接头部位容易出现开裂(面胶部位)。接头机基本操作流程:不可在热板上升时放入模具。无锡超轻接头机
接头机的注意事项:检修前,必须切断电源。小型接头机销售厂家
造成接头机压力不正常的原因与解决方法:一、没有压力:当发现接头机没有了压力时,操作人员要保持冷静,对接头机进行仔细的检查。出现这种情况原因可能是,油泵吸不进油液,油液全部从溢流阀回邮箱,泵的定向控制装置位置出现了错误或是泵的驱动装置扭断。相应的解决办法是:油箱加油、换过滤器等,调整溢流阀,检查控制装置线路,更换、调整联轴器。二、压力偏低:造成接头机压力偏低的状况可能是减压阀或溢流阀设定值过低,减压阀或溢流阀损坏,泵转速过低。相应的解决办法是:进行重新调整,对损坏的部分进行修理或更换,对原动机及控制器进行检查。小型接头机销售厂家