商机详情 -
哈密接头机生产厂家
接头机主速轴承作为设备的关键传动部件,其润滑状况直接影响设备的运行精度和使用寿命,因此必须按照规定的周期进行润滑保养,且保养过程需严格遵循操作规范。根据接头机的使用说明书和保养要求,主速轴承通常需要每周加注一次主要黄油,以保证轴承在运转过程中得到充分润滑,减少摩擦磨损。加注黄油前,操作人员需先关闭设备电源,确保设备完全停止运行,避免在设备运转时进行保养操作引发安全事故。接着打开接头机的后盖,露出主速轴承所在的传动部位,然后小心拆掉从动皮带的卡簧,注意避免卡簧弹落丢失,再将从动皮带轮从轴上取下,此时主速轴承即可完全暴露。在选择黄油时,需选用与轴承型号、设备工况相匹配的主要润滑黄油,黄油的浓度和粘稠度要适宜,浓度过高会增加轴承运转阻力,影响传动效率,浓度过低则无法形成有效的润滑膜,起不到良好的润滑作用。加注黄油时,需将黄油均匀涂抹在轴承的滚珠、滚道及内外圈接触面上,确保黄油能充分覆盖轴承的关键润滑部位,涂抹量要适中,过多的黄油会在轴承运转时被挤出,造成浪费且可能污染其他部件,过少则无法满足润滑需求。接头机的注意事项:换垫铁时,要稳、准,不得用力过猛。哈密接头机生产厂家
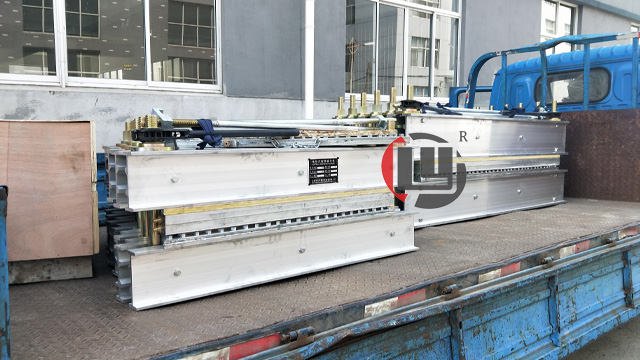
前辈浅谈胶带接头机怎样完成胶带的硫化交接:胶带接头机是以电压380V或660V三相电为电热元件,轻铝合金为主要材料制造具有体积小,单件重量轻、拆装方便,同时具有升温快、温度均匀,热效率高的特点,通过胶带接头机胶接,不进接头光滑,几乎与原带无异而且能减少对滚筒的磨损和延长输送机及橡胶带的使用寿命。胶带接头机怎样完成胶带的硫化交接,请看接头机的组成结构。胶带接头机一般是由四部分组成,一夹紧机构,二控制系统,三压力系统,四加热系统夹紧机构一般是由机架及螺栓组成,控制系统由电控箱以及了一二次导线组成,压力系统由水压板及试压泵组成,加热系统由加热板及隔热板组成。胶带接头机一般需要客户确认几个问题就可以了,一是客户的皮带宽度;二是皮带胶接的宽度;三是接头机是要防爆的还是不防爆的;四是冷却方式需要自然冷还是水冷;五是加压泵需要手动的还是电动的。成都橡胶接头机销售厂家接头机的注意事项:操作中,不得将手伸进夹板内。
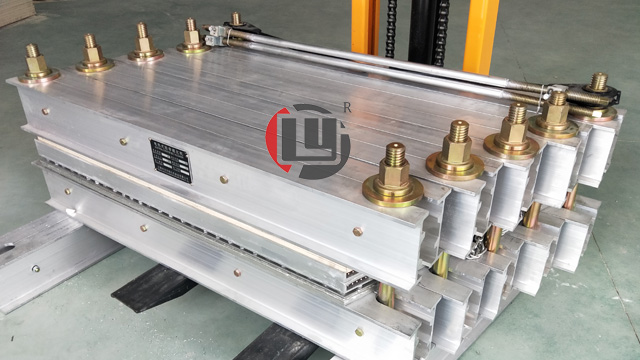
如何选择适合的输送带接头机:如何选择适合的输送带接头机,可以从施工的环境,以及现场是否要求隔爆;现场使用的要求,是一般接头还是皮带抢修?冷却方式需要自然冷却还是水冷系统;电源电压的条件:380V或660V;工作压力,输送带的品种、工艺以及结构等;接头机带宽的尺寸,输送皮带带宽;接头机接头长度,输送带规格等等来考虑进行选择适用的输送带接头机。客户可以对这些步骤进行对照选型和采购,有助于您选到性价比更高的接头机接头设备。
接头机使用中的注意事项:1、接头机存放环境应保持干燥、通风良好,避免因潮湿导致电器线路潮湿。2、不要在雨天在室外使用接头机,防止电控箱及加热板进水。3、如果工作环境潮湿、多水,在拆卸搬运接头机时,应在地面用物品垫高,不要让接头机同水直接接触。4、如果在使用过程中,因操作不当导致加热板进水,应首先厂家进行维修。如果需要进行应急抢修,可将加热板上盖板打开,先将水倒出,然后将电控箱设置为手动操作,加温到100℃,保持恒温半个小时,将线路烘干,在在手动状态下进行皮带胶接。同时应及时生产厂家,进行线路的整体更换。接头机基本操作流程:取模具要用铁钩,防止压伤手。

定型接头机液压系统的一些改进方向:长期内的改进方向:集约化和智能化将是一个必然的改进方向。随着接头机结构的不断改进,因为新厂房空间和产量的压力,就会要求接头机越小越好,传统液压站将没有安放的位置,所以液压站必须要进行集约化设计,尺寸要越来越小。另一方面,智能制造和大数据在轮胎企业的逐步应用也会将液压站纳入整个监控和管理系统。较后,从机械式接头机到液压式接头机的产品更迭过程中,液压系统得到的普遍应用,成为了中心动力系统,占据了很大一部分的成本,也影响着接头机的运行和轮胎的质量。伴随着下一代接头机产品的出现,更加可靠和简便的驱动系统将会被应用在接头机上,液压系统在接头机上的比重将会降低,甚至退出这个产品应用。接头机使用中的注意事项:如果在使用过程中,因操作不当导致加热板进水。应首先厂家进行维修。苏州输送带接头机供应商
接头机的使用安装步骤:四周与水压板对齐。哈密接头机生产厂家
如何正确使用接头机:先要备齐工器具、产品用金属件和胶料,不同用途的胶料不得混淆。接头机开机前,仔细检查接头机、电器仪表、液压系统、管件有无异常,清理设备、工作台上的杂品杂物。根据工艺要求调好所需产品的温度时间、压力,未经允许不得随意变动。硫化前及时清理模具的油污及橡胶等,擦洗模具或涂脱模剂必须用细棉纱、细布或软毛刷。装卸模具要小心,不得碰撞模腔,不得上错模板。多模同时生产,各模具模板不得混淆。平板开起模具即将承压时,精力要集中,并要注意观察合模情况,无异常时方可打压。压后,需排气的要立即泄压排气。硫化过程中掉压要及时开压达到规定压力。哈密接头机生产厂家