商机详情 -
淮安皮带接头机
工作原理:橡胶带硫化是一个由生胶变为熟胶的过程,在这个过程中需要提供压力,温度,及控制硫化时间。接头机则满足这个过程,由机架及水压板提供压力,电控箱及加热板提供温度及控制硫化时间。一般国内普通橡胶带硫化温度为145度,硫化压力不超过1.5mpa,硫化时间根据胶带不同约在30~60分钟不等。关于硫化生胶为类似粘土状可塑体,其中含有一定配比的硫磺,通过加热,加压,在一定温度及压力下通过一段时间的化学反应成为具有弹性的橡胶,硫磺在这一过程中,在橡胶分子与分子中起到了桥梁的作用,故称这一生胶变熟胶的过程为硫化。硫化时间指保持硫化温度使胶带充分硫化的一段时间,又称保温时间。接头机的使用安装步骤:将下加热板放置到水压板上,注意工作面向上。淮安皮带接头机
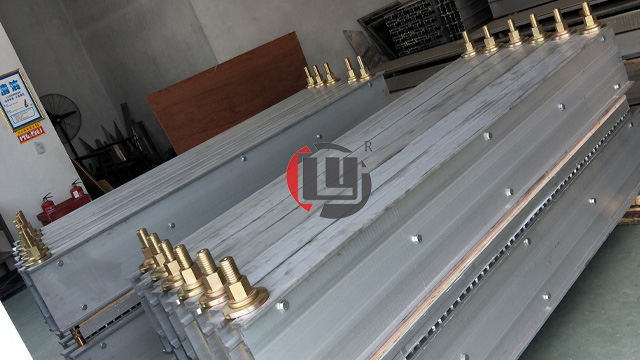
前辈浅谈胶带接头机怎样完成胶带的硫化交接:胶带接头机是以电压380V或660V三相电为电热元件,轻铝合金为主要材料制造具有体积小,单件重量轻、拆装方便,同时具有升温快、温度均匀,热效率高的特点,通过胶带接头机胶接,不进接头光滑,几乎与原带无异而且能减少对滚筒的磨损和延长输送机及橡胶带的使用寿命。胶带接头机怎样完成胶带的硫化交接,请看接头机的组成结构。胶带接头机一般是由四部分组成,一夹紧机构,二控制系统,三压力系统,四加热系统夹紧机构一般是由机架及螺栓组成,控制系统由电控箱以及了一二次导线组成,压力系统由水压板及试压泵组成,加热系统由加热板及隔热板组成。胶带接头机一般需要客户确认几个问题就可以了,一是客户的皮带宽度;二是皮带胶接的宽度;三是接头机是要防爆的还是不防爆的;四是冷却方式需要自然冷还是水冷;五是加压泵需要手动的还是电动的。徐州胶带接头机接头机基本操作流程:合模后达到要求压力时,关闭电机。
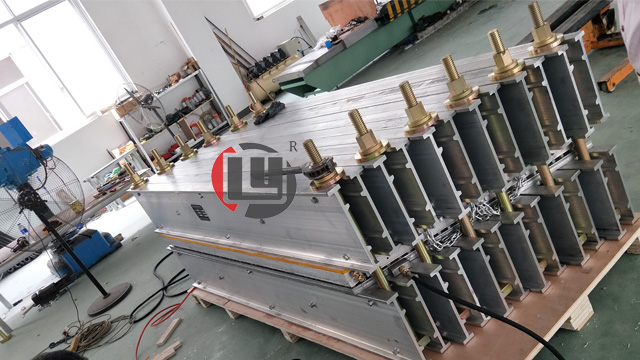
平板接头机工作原理:当电动机运转时,油液自储油箱滤油器进入油泵,并经油泵排油管进入控制阀,此时,如果手控阀处于关闭位置,则油液经控制阀及油管进入油缸,驱使柱塞和下模板平台上升,如前所述,当压力达到上限规定值后,电接点压力表触点控制停止油泵电动机运转,单向阀即自动关闭,从而使油缸内的压力保持(压力表上限至真调节到所需工作压力,但不能超过16。0Mpa)。压力维持下降至调节到所需较低工作压力时。电接点压力表触点控制油泵运转。油压又上升。直到硫化加热时间完成时。电机停止。开模取工件。
多面积,如果没有足够空间的情况下,有些厂家会选择将设备放在室外,只要不使用的时候做好遮挡工作,一般不会有太大的问题,真的是这样吗?接头机可以放在户外吗?我们立刻进行了解。1、并不能放在室外:大多数工厂的户外环境并不算很好,除了灰尘比较多之外,也会让设备长时间暴露在阳光下,就算空闲时会做好遮挡工作,也起不到很好的保护作用,反而会让接头机不断受到伤害,外观也会变得更加老旧。2、不能在潮湿环境中使用:除了阳光之外,雨水也是导致接头机故障的一大因素,由于摆放在室外,因此下雨天就有可能会让设备进水,而电控箱、加热板等部件一旦碰水就会出现短路故障问题,之后再使用时,就会发现难以启动了。看完之后就会发现接头机并不适合放在室外使用了,同时也要避免将该设备放在潮湿环境中,正确的存放方式,应该是将设备放在通风良好,并且空气干燥的室内,这样才可以更好的保护设备,并且延长其使用寿命,希望朋友们都可以注意到这个问题。接头机使用中的注意事项:如果需要进行应急抢修,可将加热板上盖板打开。

接头机故障解决:由于接头机为金属材质,硬度较高,在生产运行过程中受到振动冲击和其他复合作用力,导致部件形成间隙,造成磨损。传统的修复方法有堆焊、热喷涂、电刷渡等,但几种方法都存在一定弊端:堆焊会使零件表面达到很高温度,造成零件变形或产生裂纹,影响尺寸精度和正常使用,严重时还会导致断裂;电刷渡虽无热影响,但渡层厚度不能太厚,污染严重,应用也受到了极大的限制。西方国家针对上述问题多应用高分子复合材料方法,其中应用较为成熟的是美嘉华技术体系。其具有的综合性能及在任何时间内可机械加工的特征,可以满足修复后的使用要求及精度,还能降低设备在运行中承受的冲击震动,延长使用寿命。因材料是“变量”关系,当外力冲击材料时,材料会变形吸收外力,并随着轴承或其它部件的胀缩而胀缩,始终和部件保持紧配合,降低磨损的几率。针对大型接头机的磨损,也可采用“模具”或“配合部件”针对损坏的设备进行现场修复,避免设备的整体拆卸,较大限度地保证部件配合尺寸,满足设备的生产运行要求。接头机的使用安装步骤:将按硫化工艺处理好的被胶接头放置到下加热板上。输送带热接头机型号
接头机的注意事项:发生故障时,必须找电气和仪表人员检修。淮安皮带接头机
胶带接头机硫化温度:胶带硫化胶接时的硫化温度,是生胶料在一定要求条件下,硫化反应的较佳温度就是橡胶硫化工艺中较主要的控制条件之一。由于现场作业、作业环境和条件不好,胶料的硫化体系又是不易掌握,目前国内外大多数都控制在145±5℃。硫化时间:硫化的胶接过程,必须通过一定的时间才能完成。硫化时间,对于帆布、尼龙芯胶带可按下面公式进行计算:T=Tzh+(i+δ)K式中:T――硫化时间(mim)Tzh―――胶料正硫化时间,一般选用15mim为适宜。淮安皮带接头机