商机详情 -
电热式胶带接头机供应商
接头机工作过程:将没有硫化的半成品装入模型后,将模型置于两层热板之间的间隙中,(对于无模型制品如胶带、胶板直接放入热板之间)。然后向液压缸内通液压介质(油或水),柱塞便推着活动平台及热板向上或向下运动,并推动可动平板压紧模具或制品。在进行上述运动同时向加热平板内通加热介质,从而使模型(或制品)获得硫化过程所需的压力和温度,经一段时间(硫化周期)以后,制品硫化完毕,这时将液压缸内的液压介质排除,由于柱塞在本身自重(或双作用缸的液压)作用下下降,便可取出制品。接头机基本操作流程:在模具装料后应置平板中间。电热式胶带接头机供应商
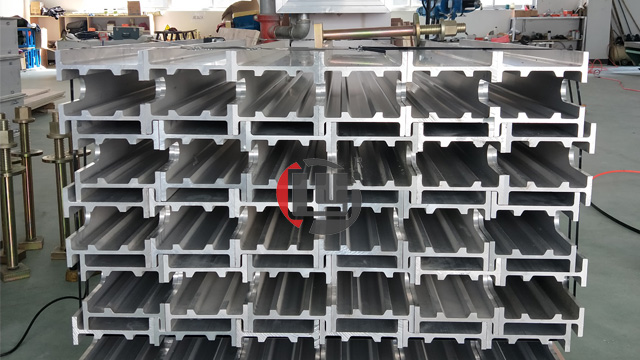
输送带热硫化接头部位橡胶比较硬的原因:我们对输送带实现接头后,经常发现接头部位比其他的部位要硬,输送带硫化胶接的过程实际上也就是已硫化橡胶继续交联的过程。由于硫化时需要加温、加压,并且是需要比较长的时间,经过比较长时间的硫化后,硫化橡胶的硬度是会提高,因此会感到接头部位是比其他部位硬。输送带接头处的强度要比正常带体的强度要低。一般是用机械方式连接时,接头强度光是能达到带体强度的40-50%,冷胶方式质量是比较好时,接头强度能达到60-70%,而热胶接头强度能达到80-90%(接头方法正确、无质量缺陷)。由于接头部位的强度比较低,如果胶接方法不正确,接头的强度就会更加低,如开刀、打磨时伤及下一层布、打磨过度、搭接长度不够、台阶个数不够、胶接头所用橡胶性能不好或已经自硫失效、钢丝绳打磨过度、钢丝绳生锈等,接头部位的强度将会大打折扣,在使用时,容易出现接头部位断开的现象。此外,输送带如果不采用封口胶、或胶接头的方向错误时,接头部位容易出现开裂(面胶部位)。电热式胶带接头机供应商接头机基本操作流程:人要站在操作台中间。
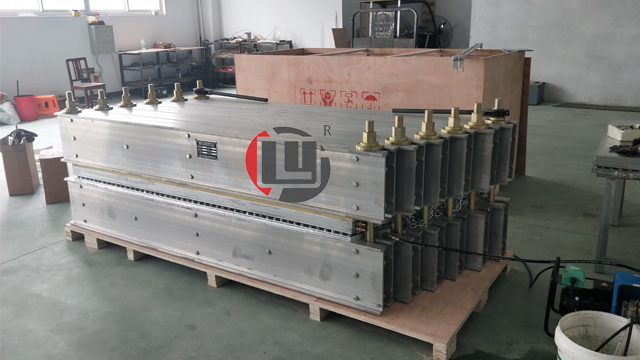
江阴市龙宇接头机制造有限公司坐落于滨江港口花园城市--江阴,东接张家港,南临无锡,西连常州,北对靖江。地处江尾海头、长江咽喉,历代为江防要塞,是大江南北的重要交通枢纽和江海联运的天然良港,交通便捷、环境优美。公司专业从事输送机械胶带专门设备的生产,主营:电热式胶带接头机、电热式水冷却胶带接头机、组合式胶带接头机、电热式胶带修补器、输送带剥皮机及双向拉绳开关、两级跑偏开关、打滑检测器等输送机保护装置。产品使用普遍,适用于冶金、化工、金属矿山、电厂、钢厂、煤矿、港口、码头等行业。我公司拥有十余年胶带接头机生产经验的较深技术人员和高素质的工作团队,可以根据客户需求定制不同规格的接头机机型。并能及时有效的为客户提供完善的售前、售中、售后服务。先进的设备,成熟的技术,科学的管理,规范的生产,秉承“诚信经营,用户为本”的经营理念,坚持“高技术、高质量、优服务”的宗旨,为客户提供研发加工、故障处理等较全的解决方案。
平板接头机工作原理::当电动机运转时,油液自储油箱滤油器进入油泵,并经油泵排油管进入控制阀,此时,如果手控阀处于关闭位置,则油液经控制阀及油管进入油缸,驱使柱塞和下模板平台上升,如前所述,当压力达到上限规定值后,电接点压力表触点控制停止油泵电动机运转,单向阀即自动关闭,从而使油缸内的压力保持(压力表上限至真调节到所需工作压力,但不能超过16.0Mpa).压力维持下降至调节到所需较低工作压力时.电接点压力表触点控制油泵运转.油压又上升.直到硫化加热时间完成时.电机停止.开模取工件。接头机的注意事项:操纵人不得乱动电磁阀。
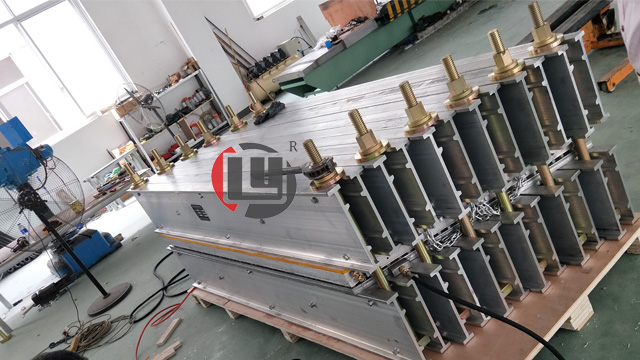
平板接头机工作原理:当电动机运转时,油液自储油箱滤油器进入油泵,并经油泵排油管进入控制阀,此时,如果手控阀处于关闭位置,则油液经控制阀及油管进入油缸,驱使柱塞和下模板平台上升,如前所述,当压力达到上限规定值后,电接点压力表触点控制停止油泵电动机运转,单向阀即自动关闭,从而使油缸内的压力保持(压力表上限至真调节到所需工作压力,但不能超过16。0Mpa)。压力维持下降至调节到所需较低工作压力时。电接点压力表触点控制油泵运转。油压又上升。直到硫化加热时间完成时。电机停止。开模取工件。接头机的使用安装步骤:装上螺杆、垫圈、拧上螺母,并以约30㎏-M的力距均匀旋紧各螺母。电热式胶带接头机供应商
接头机的注意事项:前后拉出机开动时,操作人距辊筒0.5米以外。电热式胶带接头机供应商
液压接头机安装需注意事项:在安装之前,需要对各个工件进行检查,不单单包括的设备尺寸、行为公差、热处理,甚至表面处理上喷涂的面漆是否合格都需要进行事先的检查。只有以上的项目都是合格的才可以使用。另需要注意的是,各个部套之间的组装,分别进行,每一组都达到要求的标准。才可以进行整机的组合。在整机组合之前,需要寻找合适的安装场所,空间要足够大,足够的整洁。进行测量之后,进行划线布局,可以使用可调整高度的垫铁。下一步是进行底座的安装,需要用到水平仪进行抄平。底座安装完毕,进行机体框架的预装、找正和定位,之后是紧固和进行复检。一切合格,安装导轨,进行逐级的装配。电热式胶带接头机供应商