商机详情 -
无锡橡胶输送带接头机报价
接头机基本操作流程:1、实验前,检查油箱里是否达到所需刻度,然后开机检查各部件是否工作正常,立柱(框板)是否润滑。2、预热时注意热板温度,如达不到要求,须在指导老师德指导下进行调节,严禁私自乱动。3、将模具放置热板间时应防止烫伤或压伤事故,不可在热板上升时放入模具。4、在模具装料后应置平板中间,人要站在操作台**。合模后达到要求压力时,关闭电机,达不到要求须请指导老师调节,不可私自乱动。5、取模具要用铁钩,防止压伤手。开模遇有制品粘模具,敲击开模工具当心敲手,防止模具落地或砸伤脚。接头机保养注意事项:接头机存放环境应保持干燥、通风良好。无锡橡胶输送带接头机报价
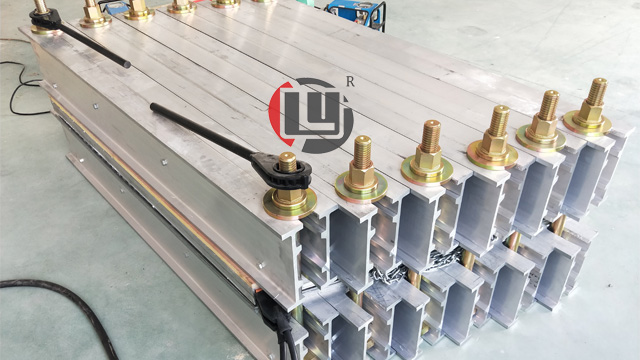
LYLHJ型皮带接头机有主机(机架、螺杆、螺母、垫圈、隔热板、上加热板、下加热板、水压板),高压软管、试压泵、一次电缆、二次电缆、电控箱组成。接头机构件轻巧,一般人工均能搬动,安装前要考虑到电源的方便,操作空间,在运输机上施工时,用枕木搭一个平台,其要求根据硫化胶带的位置,接头机同时使用的台数而定,施工前请准备好处理胶带的工具、胶料、0~200℃**温度计等备件。在使用搬运过程中应轻拿轻放,文明操作。若在野外作业应有可靠的防雨、防水手段,以免被雨水侵袭受潮。成都皮带接头机销售接头机的使用安装步骤:以高压软管连接水压板与试压泵。

硫化技术总结:一、硫化前的准备:清理硫化范围10米内的易燃易爆物品;准备好硫化用的电缆、接头机及各种小型电动设备(切割机、打磨机等);划好皮带中心线及倒角、倾角线;准备好胶料和120#汽油,泡好胶浆二、胶带接头技术要求:硫化地点要选择廊道干净、宽敞,操作方便的地点做;硫化胶接场地,胶带硫化工艺要求有以下几点:1、硫化前将胶带托辊撤下几组并铺平板为硫化点摆放(安装接头机用)。2、打拉紧,将要开剥的胶带量好角度及尺寸,根据皮带层数和搭接硫化长度确定阶梯长度。3、剥除胶带表层胶皮,骨架层打磨,去除橡胶粘附物。切割台阶和打磨时应小心操作,切勿损伤骨架层。4、清理接头机,将待胶接的两胶带按要求放置摆放好,重新校验二胶带中心线,其中心线应保持一直线,用胶带卡板将其固定。5、用120#汽油洗净切刨面,待汽油挥发后,涂刷两遍;已调好的胶浆,每次涂刷后以不粘手背为准。
接头机工作过程:将没有硫化的半成品装入模型后,将模型置于两层热板之间的间隙中,(对于无模型制品如胶带、胶板直接放入热板之间)。然后向液压缸内通液压介质(油或水),柱塞便推着活动平台及热板向上或向下运动,并推动可动平板压紧模具或制品。在进行上述运动同时向加热平板内通加热介质,从而使模型(或制品)获得硫化过程所需的压力和温度,经一段时间(硫化周期)以后,制品硫化完毕,这时将液压缸内的液压介质排除,由于柱塞在本身自重(或双作用缸的液压)作用下下降,便可取出制品。接头机的注意事项:使用电磁阀操纵的机台。

全自动接头机的工作原理:1、工作时热板使胶料升温并使橡胶分子发生了交联,其结构由线型结构变成网状的体形结构,这是可获得具有一定物理机械性能的制品,但胶料受热后,开始变软,同时胶料内的水份及易挥发的物质要气化,这时依靠液压缸给以足够的压力使胶料充满模型,并限制气泡的生成,使制品组织结构密致。2、在这个过程中需要提供压力,温度,及控制硫化时间,接头机则满足这个过程,由机架及水压板提供压力,电控箱及加热板提供温度及控制硫化时间,如果是胶布层制品,可使胶与布粘着牢固。另外,给以足够的压力防止模具离缝面出现溢边、花纹缺胶、气孔海绵等现象。接头机的注意事项:操作中,不得将手伸进夹板内。南京电热式胶带接头机厂家推荐
接头机的使用安装步骤:将下机架与胶带纵向成70°角摆放在平台上。无锡橡胶输送带接头机报价
压式接头机与机械式接头机的区别:由于机械式 接头机本身结构的原因,机械式接头机存在如下问题:1、连杆、曲柄齿轮等主要受力件上的运动副,是由铜套组成的滑动轴承,易磨损,对精度影响较大;2、上下模受到的合模力不均匀,对双模轮胎定型接头机而言,两侧受力,大于两内侧的受力;3、上下热板的平行度、同轴度,机械手卡爪圆度和对下热板内孔的同轴度等精度等级低,特别是重复精度低;合模力是曲柄销到达下死点瞬间由各受力构件弹性变形量所决定的,而温度变化使受力构件尺寸发生变化,合模力也随之发生变化,因此生产过程中温度的波动将造成合模力的波动。无锡橡胶输送带接头机报价