商机详情 -
深圳振动抛光研磨机销售厂
研磨机加工过程中必须根据工件研磨情况适时添加研磨剂和控制水的添加量。工作完毕停机时,切断电源,清扫设备,做好设备维护保养工作。安全操作规程开机前,应检查紧固螺钉,检查电机轴等转动是否灵活。设备在运转中,发现异常应即停车。每隔6个月,应向振动电机或旋转轴的轴承注油口加注锂基脂。下班,应切断电源。空负荷试运转。主机和分析机转向正确。主机空负荷试运转按转向要求,其运转时间不少于1h。主机空负荷运转时,应将磨辊装置用钢丝绳扎紧,避免磨辊与磨环接触打击,如无条件,亦可将磨辊装置拆卸。主机空负荷试运转应平稳,润滑油高温度不得超过800c。温升不得超过400c。分析机大小锥齿轮运转应平稳,无不正常声音,并保证油路畅通。鼓风机应观察转动方向,不应有不正常声音和振动,滚动轴承高温度不得超过700c,温升不超过350c。符合试运转。经空负荷试运转证明,各部件能正常工作时,才可进行符合试运转。符合试运转时间不少于8h(小时)。磨机工作应正常,传动部分不得有不正常声音和冲击振动。滚动轴承和润滑油高温度不超过800c,温升不超过400c。管道装置中各法兰接触不应有漏风现象。磨粉产量达到规定指标。调整分析机转速。温州市百诚研磨机械有限公司是一家专业提供研磨机的公司,欢迎新老客户来电!深圳振动抛光研磨机销售厂
研磨机
甚至影响到了机组燃料的供应,经检修人员多次调整,效果,传动轴振动低于。具体措施:齿顶间隙是齿轮传动装置的重要装配参数之一,规程中规定大、小牙轮间隙为,实际生产中,设备经长期运行,大齿轮齿圈受应力冲击变形,由原来的圆形渐变为椭圆形,所以其齿顶间隙局部甚至低于6mm,在实际调整过程中应将齿顶间隙调为,以减少因齿顶间隙引起的冲击,造成轮齿过载折断。大齿圈的紧力不够也是引起其变形的重要原因之一。在实际操作中,除加大螺栓紧力外,用10mm厚钢板将大齿圈接合面连接起来,加大紧固面,防止齿圈变形,保证主、从动轮角速度一致,防止传动比变化引起的惯性力,造成疲劳折断。传动轴轴承的充分润滑也是保证其平稳运行的主要原因,采用传统的定期、手工加油,此举虽也能够保证轴承得到足够的润滑,但易造成润滑油量的过多或不足,建议采用机械定时、定量科学地补充润滑脂,从而保证轴承的适度润滑,降低振动,避免轴承的磨损和保持架的破裂,延长寿命。发展前景/研磨机编辑供求关系是一个行业能否快速发展的前提。目前来看,市场需求是很大的,而供应方面却略显不足,尤其是拥有知识产权,产品质量过硬的企业并不多,行业整体缺乏品牌效应。天津机械密封研磨机维修温州市百诚研磨机械有限公司致力于提供研磨机,有想法可以来我司咨询!

平面研磨抛光加工对硬质合金原料工件的研磨加工大致和淬硬钢件的研磨加工办法相同,也分为研磨前的预加工、粗研磨、半精研磨以及精研磨等几个步骤。可是,因为硬质的合金材料的特点是比较的硬,所以在精细研磨抛光机选择磨料的时分,会有所不同,这其间,研磨前的预加工是选用绿色的碳化硅砂轮或是碳化硼来进行加工;而粗研磨的时分则选用碳化硼所制成的研磨粉来进行;半精研磨及精研磨选用金刚石研磨粉来进行。平面研磨抛光加工对硬质合金的工件进行研磨加工前所进行的预加工,其加工的办法许多。比如,进行磨削、电解磨削、磨料粗荒的研磨、及超声波加工都是能够到达预加工的作用等,而比较经常被选用的是磨削和用碳化硼磨料作粗荒的研磨加工。其出产功率比较低,所以对大批量的出产则常选用碳化硼的研磨粉来进行粗荒研磨的办法。
目前国内外生产的研磨机基本上都是中大型的。对于小型便携式高速研磨机的研究有限。而目前便携式的研磨机只有专门维修阀门的维修机具。目前国内外的高速研磨机的发展方向主要是进一步提高研磨加工质量和加工效率,提高研磨机的自动化程度,以减轻操作者的劳动强度。而对维修设备现场使用的便携式研磨机还没有人进行研究和开发。要想获得高质量的抛光效果,至重要的是要具备有高质量的油石、砂纸和钻石研磨膏等抛光工具和辅助品。而抛光程序的选择取决于前期加工后的表面状况,如机械加工、电火花加工,磨加工等等。机械抛光的一般过程是粗抛经铣、电火花、磨等工艺后的表面可以选择转速在35000—40000rpm的旋转表面抛光机或超声波研磨机进行抛光。温州市百诚研磨机械有限公司为您提供 研磨机,欢迎您的来电!
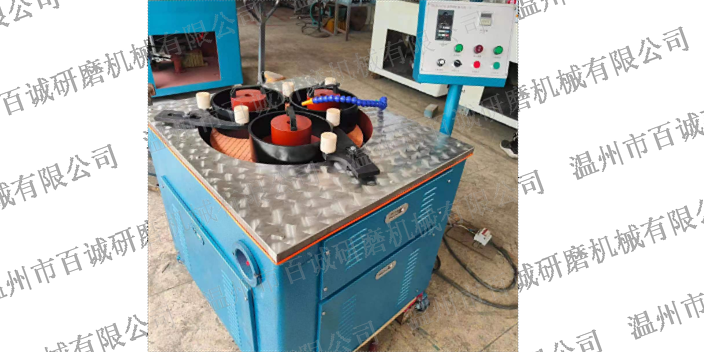
为了解决超薄石英晶片高表面质量的加工问题,以及寻求一种高效低成本的加工方法,将一种新的超精密抛光工艺应用到超薄石英晶片的加工中。依照传统的平面研磨机游离磨粒加工,因为工件与磨具之间的磨粒粒度实际不均匀,较大尺度的磨粒或从工件上掉落的尺度较大的磨削简单进入加工区,使得无论是硬质研磨盘还是软质盘,大颗粒与磨粒的载荷不同,简单致使工件的外表损害。平面研磨机的半固结磨料磨具和一般磨具在结构上对比相似,由磨粒、孔隙、结合剂构成,但组合剂强度不大,当硬质大颗粒进入加工区时,研磨盘上大颗粒周围磨粒可发生方位搬迁,构成“圈套”空间,使大颗粒与磨粒趋于等高。使得载荷变化小,外表损害也相对较低。由于石英晶片的基频与表面质量直接相关,石英晶片超精密平面研磨机半固结磨粒磨具加工技术,使石英晶片表面质量有望得到提高。石英晶片的基频,也因此得到了稳定及提高。实验结果表明:使用该工艺加工超薄石英晶片可以得到厚度为9.7mm、表面粗糙度为0.002mm的超光滑表面;同时,该研究还发现通过延长抛光时间可以减小石英晶片的表面残余应力,可有效控制石英晶片四角“翘曲”现象,得到更好的平面度和平行度。相关设备:平面研磨机温州市百诚研磨机械有限公司为您提供 研磨机,有需求可以来电咨询!天津机械密封研磨机维修
温州市百诚研磨机械有限公司为您提供 研磨机,期待您的光临!深圳振动抛光研磨机销售厂
研磨机可按加工要求准确设置和控制研磨时间和研磨圈数。工作时可调整压力模式,达到研磨设定的时间或圈速时就会自动停机报警提示,实现半自动化操作。研磨机变速控制方法,研磨加工有三个阶段,即开始阶段、正式阶段和结束阶段,开始阶段磨具升速旋转,正式阶段磨具恒速旋转,结束阶段磨具降速旋转,其特征在于,在研磨加工开始阶段,人为控制磨具转速的加速度从零由慢到快地增大,当磨具转速升到正式研磨速度的一半时,加速度的变化出现一个拐点,控制磨具转速的加速度由大值由快到慢地减小,直到磨具转速达到正式的研磨速度,磨具转速的加速度降为零。利用固着磨料研磨的这一特点,根据工件磨具间的相对运动轨迹密度分布,合理地设计磨具上磨料密度分布,以使磨具在研磨过程中所出现的磨损不影响磨具面型精度,从而提高工件的面型精度,并且避免修整磨具的麻烦。在平面固着磨料研磨中,磨具的旋转运动是主运动,工件的运动是辅助运动。在大部分情况下,工件是浮动压在磨具上,其运动规律是未知的。因此,要对工件受力进行分析,才能求出其受力状态及运动规律。取工件为整个研磨系统的分离体,建立工件受力平衡微分方程,求解该方程就能得到工件的运动规律。深圳振动抛光研磨机销售厂