商机详情 -
小容量西林瓶工厂
为了确保西林瓶的质量,需要采用先进的质量检测技术和严格的质量标准。常见的质量检测技术包括外观检测、尺寸测量、密封性能测试、化学稳定性测试等。外观检测主要通过肉眼或仪器观察西林瓶的表面是否有瑕疵、裂纹等缺陷;尺寸测量则使用精密的测量工具,确保西林瓶的尺寸符合标准要求;密封性能测试通过模拟实际使用环境,检测西林瓶的密封效果;化学稳定性测试则是评估西林瓶与不同药品之间的相容性。国际上和国内都制定了一系列严格的质量标准,对西林瓶的各项性能指标进行了明确规定。生产企业必须严格按照这些标准进行生产和检测,只有通过检测的西林瓶才能进入市场,保障了药品包装的质量安全。西林瓶瓶壁厚度均匀,确保热应力分布平衡。小容量西林瓶工厂
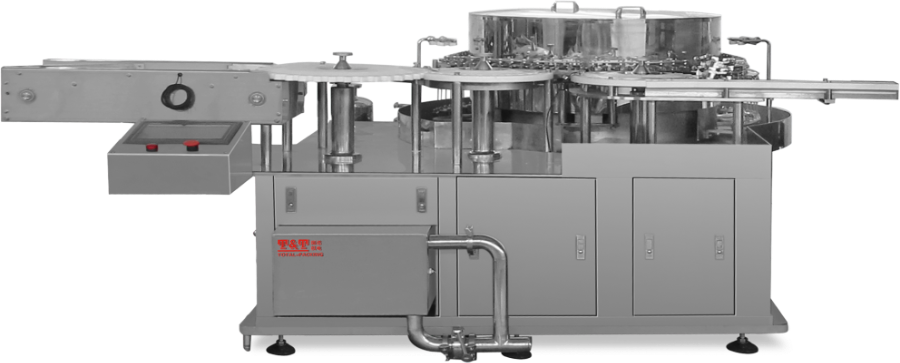
西林瓶多采用硼硅玻璃材质,这种材质具有独特优势。硼硅玻璃化学稳定性较佳,能耐受多种化学物质的侵蚀,无论是酸性、碱性还是中性的药品,都能在其内部安全储存,不会因材质与药品反应而改变药品性质。其热稳定性也十分突出,在高温灭菌或低温储存过程中,不易因温度变化而破裂或变形,保证包装完整性。同时,硼硅玻璃具有良好阻隔性能,可有效阻挡氧气、水分及其他气体进入瓶内,防止药品氧化、水解,延长药品保质期。与普通玻璃相比,硼硅玻璃强度更高,更耐磨损和碰撞,在运输和储存环节能更好地保护药品。这些特性使硼硅玻璃成为西林瓶的理想材质,确保药品在包装内的质量稳定。小容量西林瓶工厂西林瓶瓶底平整,便于在托盘或架子上稳定放置。
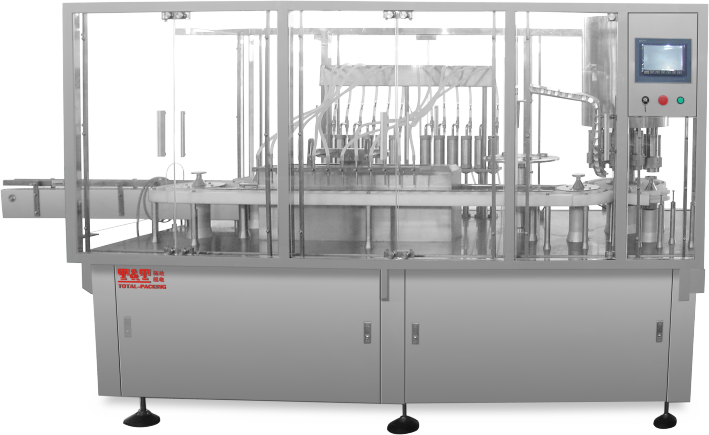
西林瓶的生产是一个复杂而精细的过程,需要经过多道工序才能完成。首先是原料准备,选用优良的硼硅玻璃原料,经过严格的检验和筛选,确保原料的质量符合标准。然后将原料放入熔炉中进行高温熔化,形成均匀的玻璃液。接下来是成型工序,玻璃液通过特定的模具和成型设备,被吹制成西林瓶的初步形状。在这个过程中,需要精确控制温度、压力和成型时间等参数,以保证瓶子的尺寸精度和形状一致性。成型后的西林瓶还需要进行退火处理,通过缓慢冷却的方式消除瓶子内部的应力,提高瓶子的强度和稳定性。之后是对瓶子进行清洗和消毒,去除表面的杂质和微生物,确保瓶子的卫生安全。之后是检验环节,对西林瓶的外观、尺寸、密封性等进行全方面检查,只有符合质量标准的产品才能进入市场。
西林瓶的生产工艺,是确保其品质的关键环节。从原料的筛选到成品的检验,每一个步骤都必须经过严格的把控和测试。原料的纯净度、玻璃的熔制温度、成型工艺的精度等,都直接影响到西林瓶的质量和性能。因此,生产企业必须拥有先进的生产设备和精湛的生产工艺,才能够生产出符合标准的西林瓶。在生产过程中,还必须进行多次的质量检测和抽样检验,确保每一批次的西林瓶都符合相关标准和要求。这种对生产工艺的精湛追求和严谨态度,是医药行业对药品质量和安全的坚定承诺。西林瓶适用于高价值生物制品的精密包装。
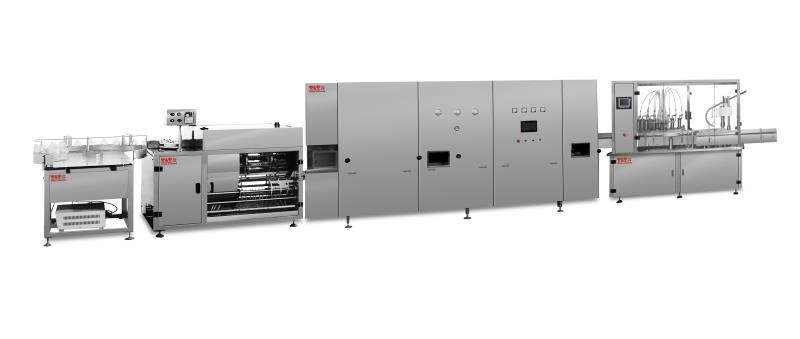
西林瓶与药品的契合度,是其作为药品包装的重要考量因素。不同的药品,对包装的要求也各不相同。西林瓶的设计和生产,必须充分考虑药品的性质、用途和储存条件等因素,以确保包装与药品的完美契合。例如,对于需要避光保存的药品,西林瓶可以采用棕色玻璃或添加避光涂层等方式来满足要求;对于需要冷冻保存的药品,西林瓶则必须具备良好的耐低温性能。这种对药品特性的准确把握和针对性设计,使得西林瓶能够更好地满足药品的包装需求,为药品的质量和安全提供有力保障。西林瓶瓶体强度高,抗冲击性能良好。小容量西林瓶工厂
西林瓶可防止微生物侵入,保障内容物纯净。小容量西林瓶工厂
西林瓶行业将继续保持增长态势,并面临着新的机遇和挑战。随着医药行业的不断发展和人们对药品安全性要求的提高,西林瓶作为药品包装的重要容器之一,其市场需求将持续增长。同时,随着环保意识的提高和可持续发展理念的普及,环保型西林瓶将成为市场的新宠。然而,西林瓶行业也面临着一些挑战,如原材料价格波动、市场竞争加剧、技术创新压力等。为了应对这些挑战,企业需要加强技术创新和产品研发能力,提高产品质量和附加值;同时,还需要关注市场动态和用户需求变化,灵活调整市场策略和产品布局。只有这样,才能在激烈的市场竞争中立于不败之地并实现可持续发展。小容量西林瓶工厂