商机详情 -
全自动西林瓶生产商
为了更好地满足医药行业的发展需求,西林瓶也在不断进行创新设计和改进。在结构设计方面,一些新型的西林瓶采用了更加人性化的设计,如易开启的瓶盖、便于握持的瓶身形状等,提高了患者和医护人员的使用体验。在密封性能方面,研发人员不断探索新的密封材料和密封技术,进一步提高西林瓶的密封效果,减少药品泄漏的风险。例如,一些新型的橡胶塞材料具有更好的弹性和密封性,能够更好地适应不同规格的西林瓶。此外,随着智能化技术的发展,一些西林瓶还开始融入智能元素,如内置芯片可以记录药品的生产信息、储存条件和使用情况等,方便药品的追溯和管理。这些创新设计和改进将使西林瓶更加适应现代医药行业的发展需求。西林瓶具备良好的透度,便于目视检查药液状态。全自动西林瓶生产商
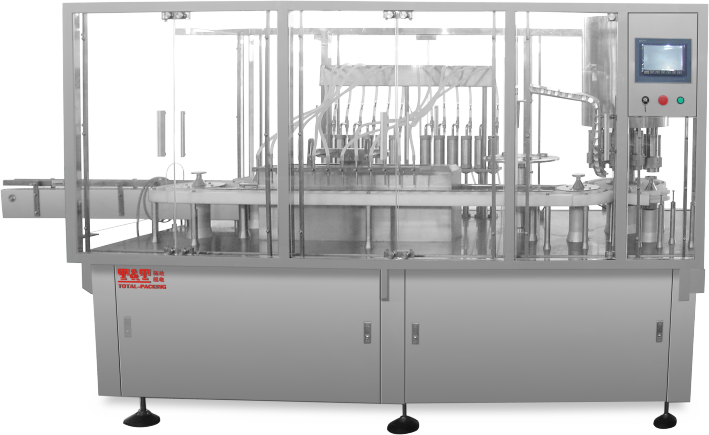
西林瓶将朝智能化、个性化和多功能化方向发展。智能化方面,可能引入智能标识技术,如二维码、射频识别,实现西林瓶全程追溯管理,提高药品流通安全性和效率。个性化方面,根据不同药品特点和需求,定制特殊形状、材质西林瓶,满足市场多样化需求。多功能化方面,研发具有温度感应、湿度感应等功能的西林瓶,实时监测药品储存环境。此外,随着新材料技术发展,可能出现更环保、性能更优的新型材料替代传统玻璃,推动西林瓶技术升级,为医药包装带来新变革。上海微量试剂西林瓶灌装设备西林瓶耐高温,可承受高压蒸汽灭细菌处理。
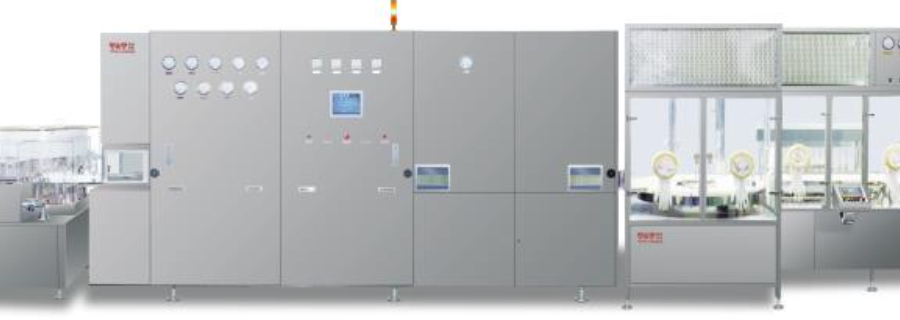
西林瓶的发展历程和优良性能为医药包装行业提供了许多启示。首先,要注重材质的选择和创新,选择具有良好化学稳定性、阻隔性能和环保性能的材料,以满足药品包装的严格要求。其次,要不断优化结构设计,提高包装容器的密封性能、稳定性和使用便利性。再者,要严格把控生产工艺和质量控制,建立完善的质量管理体系,确保每一个包装产品都符合标准要求。此外,还要关注市场需求的变化和行业发展趋势,积极研发新型包装产品,提高企业的竞争力。西林瓶的成功经验为医药包装行业的发展指明了方向,有助于推动整个行业向更高水平迈进。
在突发公共卫生事件中,西林瓶发挥着重要的作用。例如,在疫苗的大规模生产和分发过程中,西林瓶是疫苗的主要包装容器。疫苗对包装的要求较高,需要保证在储存和运输过程中的无菌状态和稳定性。西林瓶的玻璃材质和密封结构能够满足这些要求,确保疫苗的质量安全。而且,西林瓶的规格多样,能够根据不同疫苗的剂量需求进行选择,提高了疫苗包装的灵活性和效率。在病情期间,大量的西林瓶被用于疫苗包装,为全球抗疫工作做出了重要贡献。这也进一步证明了西林瓶在医药包装领域的重要地位和不可替代性。西林瓶在急救药品储备中扮演关键角色。
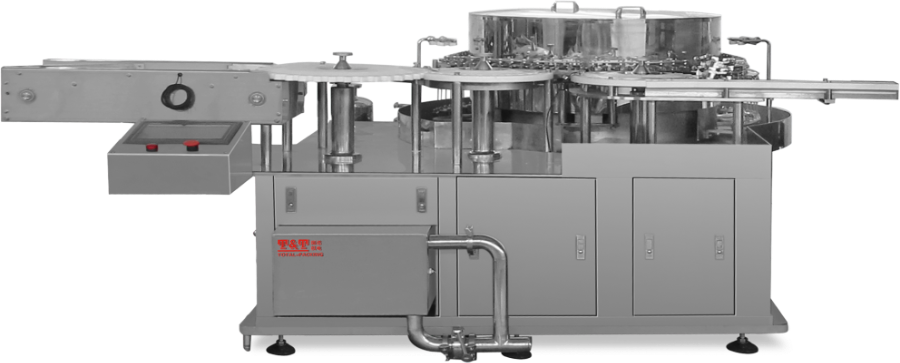
西林瓶根据不同的用途和药物特性,有多种规格和分类方式。从容量上看,西林瓶的规格从小到大涵盖了多个范围,常见的有2ml、5ml、10ml、20ml等,不同容量的西林瓶适用于不同剂量的药物包装。从形状上分类,除了常见的圆柱形西林瓶外,还有一些特殊形状的西林瓶,如方形、椭圆形等,这些特殊形状的西林瓶通常是为了满足特定的包装需求或设计要求。此外,根据瓶口的类型,西林瓶还可以分为螺纹口和非螺纹口两种。螺纹口西林瓶的瓶口带有螺纹,与带有相应螺纹的橡胶塞和铝盖配合使用,密封效果更好,开启也更加方便。非螺纹口西林瓶则采用压合式密封方式,适用于一些对密封要求相对较低的药物包装。西林瓶支持无菌转移技术,用于洁净室操作。上海微量试剂西林瓶灌装设备
西林瓶采用国际通用尺寸,兼容各类配药设备。全自动西林瓶生产商
随着环保意识的不断提高,西林瓶的环保问题也受到了越来越多的关注。玻璃材质的西林瓶虽然具有许多优点,但在生产过程中会消耗大量的能源和资源,而且废弃后的玻璃瓶如果处理不当,也会对环境造成一定的污染。为了实现西林瓶的可持续发展,一方面,生产企业可以采用更加环保的生产工艺和原材料,降低生产过程中的能源消耗和污染物排放。例如,采用节能型的熔炉设备、优化生产流程等措施,提高资源利用效率。另一方面,加强对废弃西林瓶的回收利用也是非常重要的。回收后的玻璃瓶可以经过加工处理后重新制成新的玻璃制品,减少对原材料的需求,降低对环境的影响。同时,相关单位和相关部门也应加强对西林瓶回收利用的引导和管理,建立健全回收体系,提高回收率。全自动西林瓶生产商