商机详情 -
医用级西林瓶灌装机
西林瓶与患者用药安全息息相关。一个质量合格的西林瓶能够为药品提供一个安全、稳定的储存环境,确保患者在使用药品时能够获得有效、安全的防治。如果西林瓶存在质量问题,如密封不严、玻璃有裂纹等,可能会导致药品受到污染或变质,患者使用这样的药品后可能会出现不良反应,甚至危及生命。因此,药品生产企业必须严格把控西林瓶的质量,从原材料采购到生产加工、质量检验等各个环节都要进行严格的管理和监控。同时,医疗机构和医护人员在使用西林瓶时也需要严格按照操作规程进行操作,确保药品的正确使用。患者在用药过程中,如果发现西林瓶有异常情况,如药品颜色改变、有沉淀物等,应及时停止使用,并向医护人员咨询。西林瓶内壁光滑,减少药物吸附,保障剂量准确。医用级西林瓶灌装机
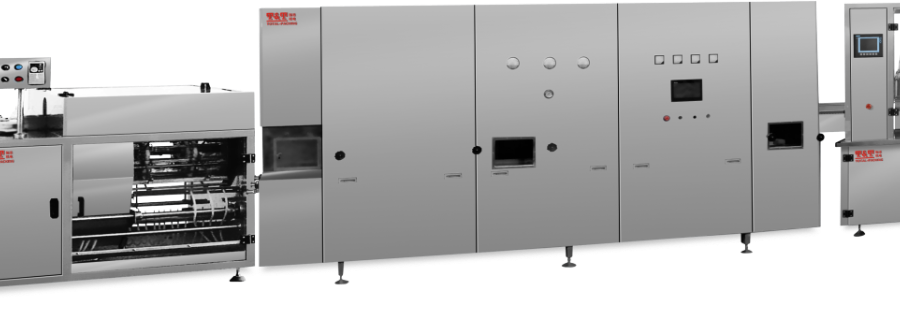
冻干粉针剂是将药品溶液低温冻结后真空升华干燥制成,稳定性好、便于储存运输。西林瓶是其理想包装。冻干过程需在低温真空环境进行,西林瓶的硼硅玻璃材质耐低温、抗压强,能承受冻干时的压力变化,不破裂变形。其密封性能防止冻干粉针剂吸潮变质,保持药品活性和稳定性。使用时,只需向西林瓶注入溶剂,溶解冻干粉即可注射,操作简便。西林瓶的规格和分类能满足不同冻干粉针剂包装需求,如小规格用于高浓度小剂量药品,大规格用于大量溶液药品,为冻干粉针剂发展提供有力支持。医用级西林瓶灌装机西林瓶在兽药领域同样具有重要应用价值。
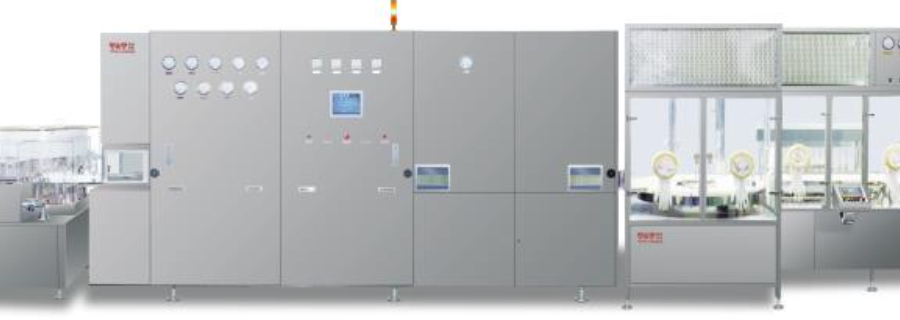
西林瓶的结构设计经过精心考量,每一个细节都蕴含着科学原理。西林瓶通常由瓶身、瓶口和瓶底三部分组成。瓶身是储存药物的主要空间,其形状设计不只要考虑容纳药物的量,还要兼顾运输和储存的便利性。圆柱形的瓶身能够使瓶子在空间中更稳定地放置,减少滚动和碰撞的可能性。瓶口的设计是西林瓶的关键部位之一,它通常较小且有一定的锥度,这种设计便于与橡胶塞等密封部件紧密配合,形成良好的密封效果,防止药物泄漏和外界空气、水分等进入瓶内。瓶底的设计也十分重要,一般采用加厚处理,以增强瓶子的整体强度和稳定性,使瓶子在放置时更加平稳,减少因底部受力不均而破裂的风险。此外,一些西林瓶还会在瓶身上设置刻度线,方便医护人员准确量取药物剂量,提高用药的准确性和安全性。
在突发公共卫生事件中,西林瓶发挥着重要的作用。例如,在疫苗的大规模生产和分发过程中,西林瓶是疫苗的主要包装容器。疫苗对包装的要求较高,需要保证在储存和运输过程中的无菌状态和稳定性。西林瓶的玻璃材质和密封结构能够满足这些要求,确保疫苗的质量安全。而且,西林瓶的规格多样,能够根据不同疫苗的剂量需求进行选择,提高了疫苗包装的灵活性和效率。在病情期间,大量的西林瓶被用于疫苗包装,为全球抗疫工作做出了重要贡献。这也进一步证明了西林瓶在医药包装领域的重要地位和不可替代性。西林瓶在生物制药领域是冻干工艺的主选包装。
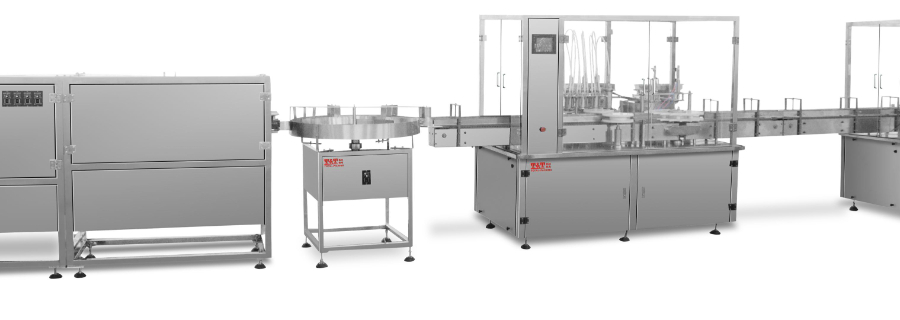
西林瓶的生产是一个复杂而精细的过程,需要经过多道工序才能完成。首先是原料准备,选用优良的硼硅玻璃原料,经过严格的检验和筛选,确保原料的质量符合标准。然后将原料放入熔炉中进行高温熔化,形成均匀的玻璃液。接下来是成型工序,玻璃液通过特定的模具和成型设备,被吹制成西林瓶的初步形状。在这个过程中,需要精确控制温度、压力和成型时间等参数,以保证瓶子的尺寸精度和形状一致性。成型后的西林瓶还需要进行退火处理,通过缓慢冷却的方式消除瓶子内部的应力,提高瓶子的强度和稳定性。之后是对瓶子进行清洗和消毒,去除表面的杂质和微生物,确保瓶子的卫生安全。之后是检验环节,对西林瓶的外观、尺寸、密封性等进行全方面检查,只有符合质量标准的产品才能进入市场。西林瓶可减少因包装破损导致的药品报废。医用级西林瓶灌装机
西林瓶符合GMP规范,满足药品生产质量管理要求。医用级西林瓶灌装机
西林瓶的制造工艺是一个复杂而精细的过程,涉及多个环节和严格的质量控制。首先,原料玻璃的选择和配比至关重要,它直接影响到西林瓶的物理和化学性能。接下来是玻璃的熔制过程,需要精确控制温度和时间,以确保玻璃液的均匀性和流动性。然后,通过吹制或压制等成型工艺,将玻璃液转化为具有特定形状和尺寸的西林瓶毛坯。成型后的西林瓶还需要经过退火处理,以消除内部应力,提高其机械强度和耐热性。在质量控制方面,西林瓶需要经过多道检测工序,包括外观检查、尺寸测量、密封性测试、耐化学腐蚀性测试等,以确保每一支西林瓶都符合相关标准和要求。只有通过严格的质量控制,才能保证西林瓶在药品储存和运输过程中的安全性和可靠性。医用级西林瓶灌装机