商机详情 -
医用级西林瓶提供商
随着环保意识的不断提高,西林瓶的环保属性日益凸显。玻璃材质的西林瓶具有可回收利用的特点,在完成药品包装使命后,可以通过回收处理重新制成玻璃制品,减少了对自然资源的消耗和废弃物的排放。与一些一次性塑料包装相比,玻璃西林瓶在环保方面具有明显优势。塑料包装在自然环境中难以降解,会对土壤、水源等造成长期污染,而玻璃西林瓶的回收利用能够有效降低这种环境压力。此外,一些企业还在不断探索改进生产工艺,采用更加环保的能源和原材料,进一步减少生产过程中的环境污染。推动西林瓶的环保发展,不只符合社会可持续发展的要求,也有助于提升企业的社会形象和竞争力。西林瓶可提升药品在终端用户的信任度。医用级西林瓶提供商
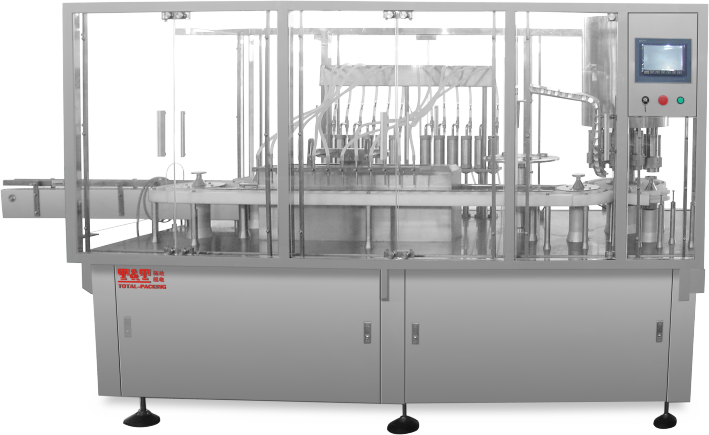
西林瓶的生产工艺是一个复杂而严谨的过程,涉及到多个环节和严格的质量控制。首先,在原材料的选择上,必须选用高质量的玻璃原料,确保其化学成分和物理性能符合标准要求。然后,经过熔制、成型、退火等工艺步骤,将玻璃原料加工成西林瓶的初步形状。在成型过程中,需要精确控制温度、压力等参数,以保证西林瓶的尺寸精度和形状一致性。退火工艺则是为了消除西林瓶内部的应力,提高其机械强度和稳定性。在生产过程中,还需要进行严格的质量检测,包括外观检查、尺寸测量、密封性能测试等,确保每一个西林瓶都符合质量标准。只有通过严格的生产工艺和质量控制,才能生产出高质量的西林瓶,为药品的安全包装提供保障。医用级西林瓶提供商西林瓶适用于高价值生物制品的精密包装。
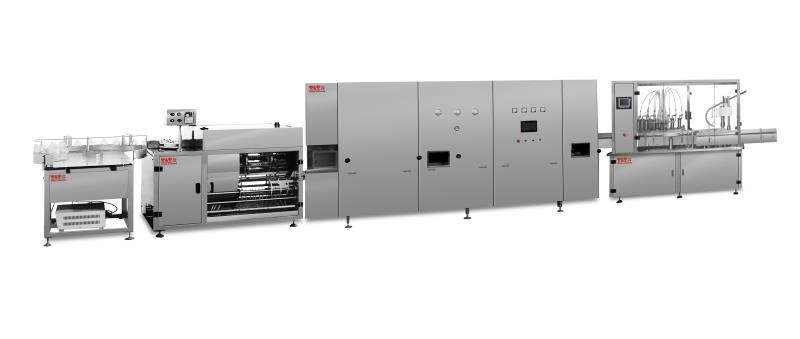
为确保西林瓶质量,建立严格检测标准和监管体系。检测标准涵盖外观、尺寸、密封性能、化学稳定性等多方面。外观检测排除有瑕疵、裂纹的西林瓶;尺寸测量保证规格准确;密封性能测试验证密封效果;化学稳定性测试评估与药品相容性。监管体系方面,相关单位相关部门制定法规政策,规范生产企业行为,加强市场监督抽查。企业建立内部质量管理体系,从原材料采购到生产加工、成品出厂,全程严格把控质量。通过完善检测标准和监管体系,保障西林瓶质量安全,维护医药市场秩序。
西林瓶多采用硼硅玻璃材质,这种材质具有独特优势。硼硅玻璃化学稳定性较佳,能耐受多种化学物质的侵蚀,无论是酸性、碱性还是中性的药品,都能在其内部安全储存,不会因材质与药品反应而改变药品性质。其热稳定性也十分突出,在高温灭菌或低温储存过程中,不易因温度变化而破裂或变形,保证包装完整性。同时,硼硅玻璃具有良好阻隔性能,可有效阻挡氧气、水分及其他气体进入瓶内,防止药品氧化、水解,延长药品保质期。与普通玻璃相比,硼硅玻璃强度更高,更耐磨损和碰撞,在运输和储存环节能更好地保护药品。这些特性使硼硅玻璃成为西林瓶的理想材质,确保药品在包装内的质量稳定。西林瓶适用于需多次穿刺取药的临床场景。
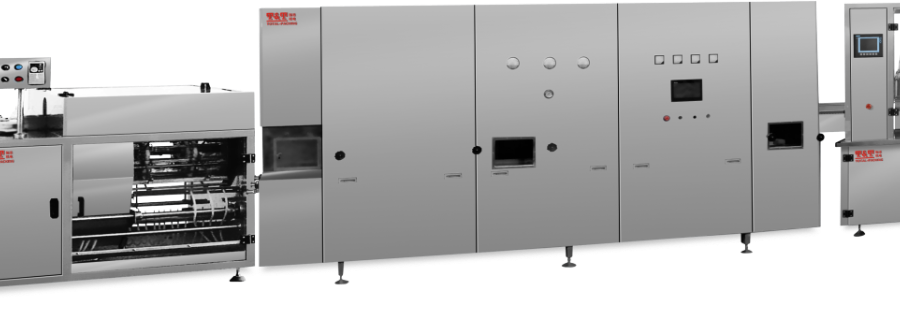
西林瓶的生产工艺是一个复杂而严谨的过程,涉及多个环节和严格的质量控制。首先是原材料的选择,必须选用高质量的硼硅玻璃原料,确保其化学成分和物理性能符合标准要求。然后进入熔制阶段,将玻璃原料在高温下熔化,形成均匀的玻璃液。熔制过程中的温度、时间等参数需要精确控制,以保证玻璃液的质量。接着是成型工序,通过特定的模具将玻璃液制成西林瓶的初步形状,成型过程中要注意控制温度和压力,确保西林瓶的尺寸精度和形状一致性。成型后的西林瓶还需要进行退火处理,消除内部应力,提高其机械强度和稳定性。之后,经过严格的质量检测,包括外观检查、尺寸测量、密封性能测试等,只有合格的产品才能进入市场。西林瓶可配合自动配药机器人高效作业。医用级西林瓶提供商
西林瓶支持冷链运输,维持药品活性成分稳定。医用级西林瓶提供商
西林瓶的生产是一个复杂而精细的过程,需要经过多道工序才能完成。首先是原料准备,选用优良的硼硅玻璃原料,经过严格的检验和筛选,确保原料的质量符合标准。然后将原料放入熔炉中进行高温熔化,形成均匀的玻璃液。接下来是成型工序,玻璃液通过特定的模具和成型设备,被吹制成西林瓶的初步形状。在这个过程中,需要精确控制温度、压力和成型时间等参数,以保证瓶子的尺寸精度和形状一致性。成型后的西林瓶还需要进行退火处理,通过缓慢冷却的方式消除瓶子内部的应力,提高瓶子的强度和稳定性。之后是对瓶子进行清洗和消毒,去除表面的杂质和微生物,确保瓶子的卫生安全。之后是检验环节,对西林瓶的外观、尺寸、密封性等进行全方面检查,只有符合质量标准的产品才能进入市场。医用级西林瓶提供商